- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

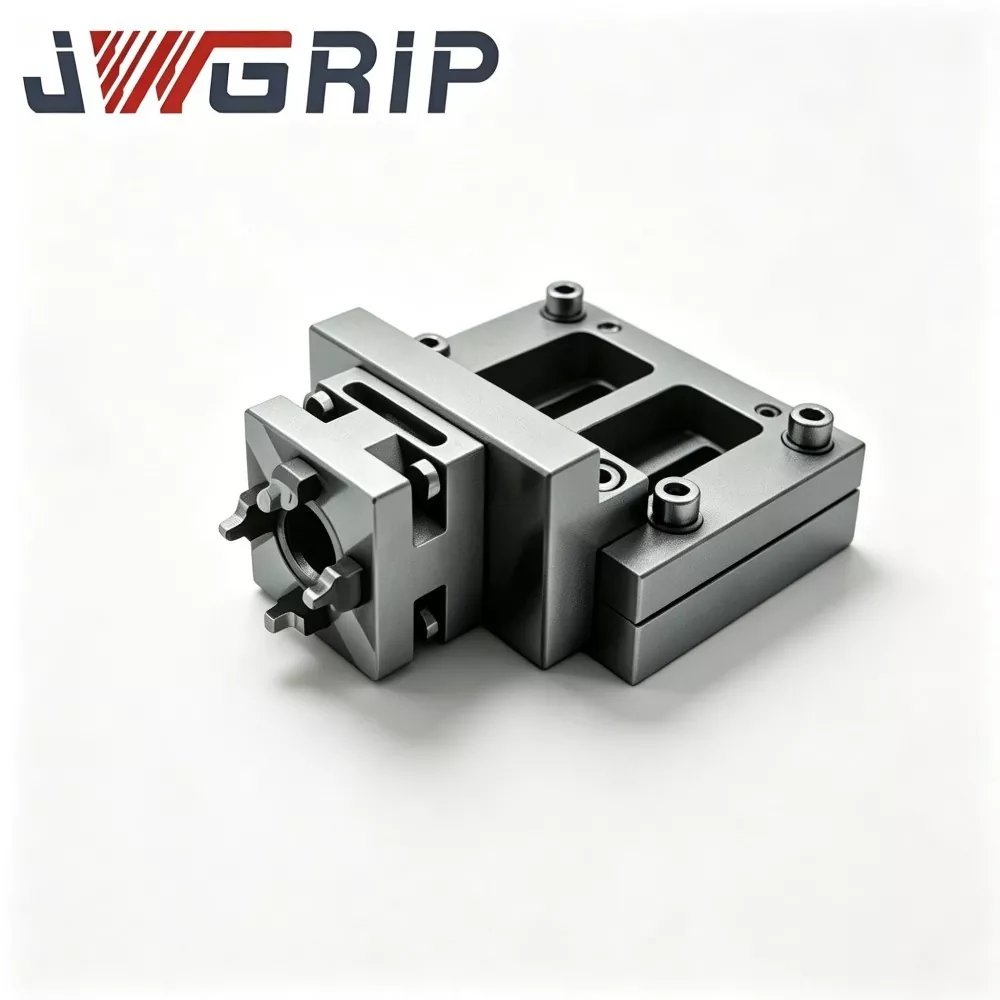
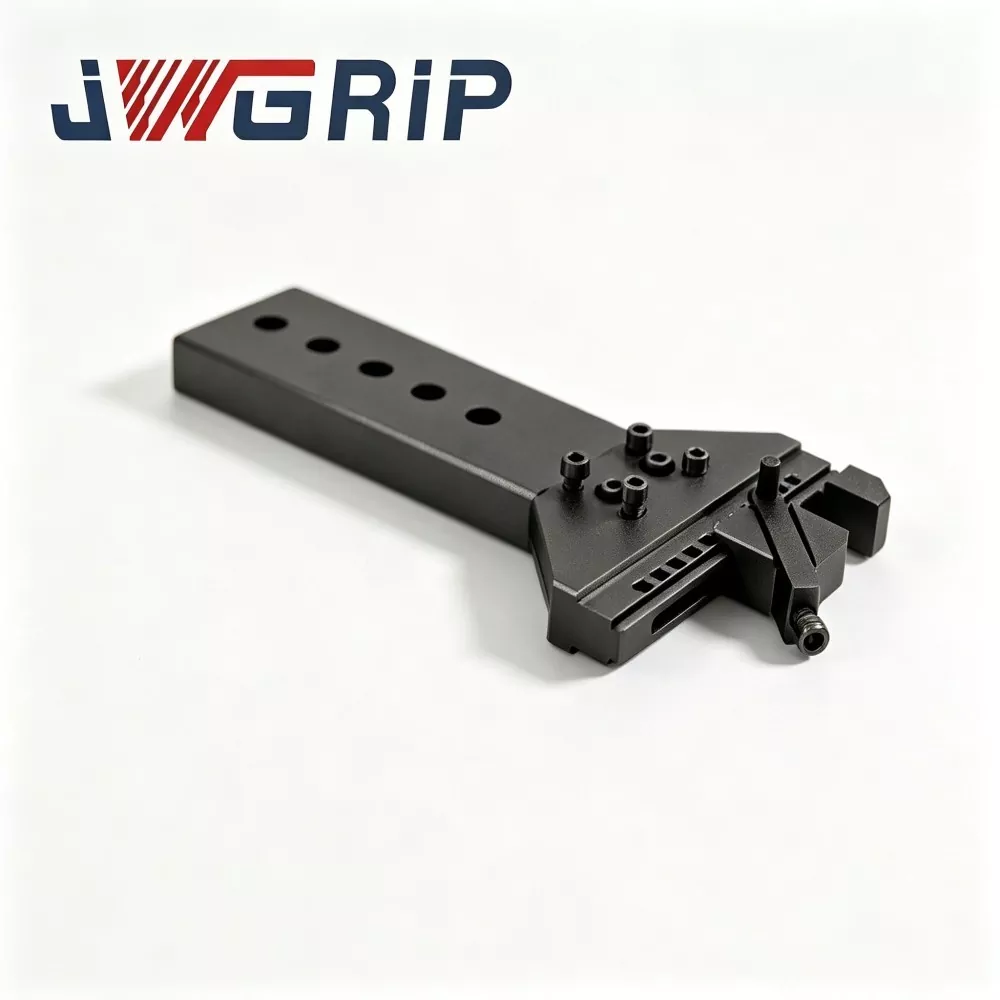
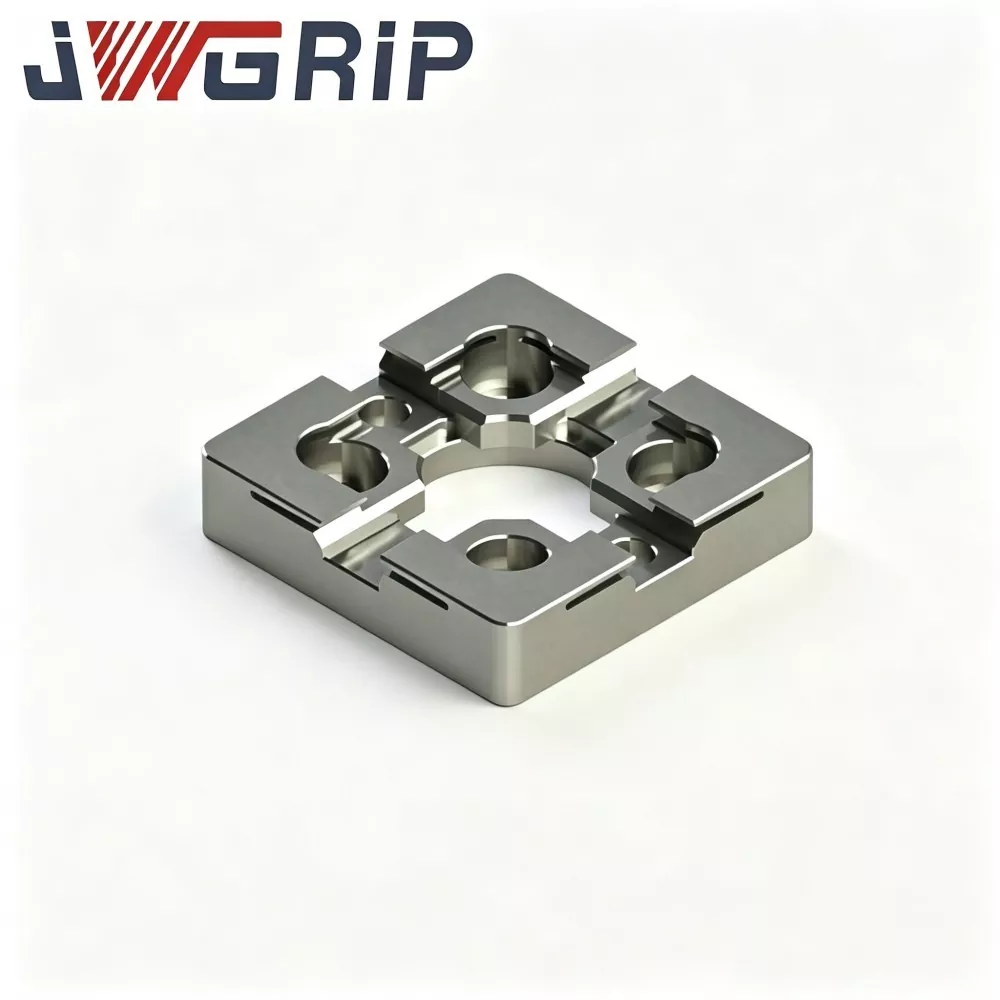
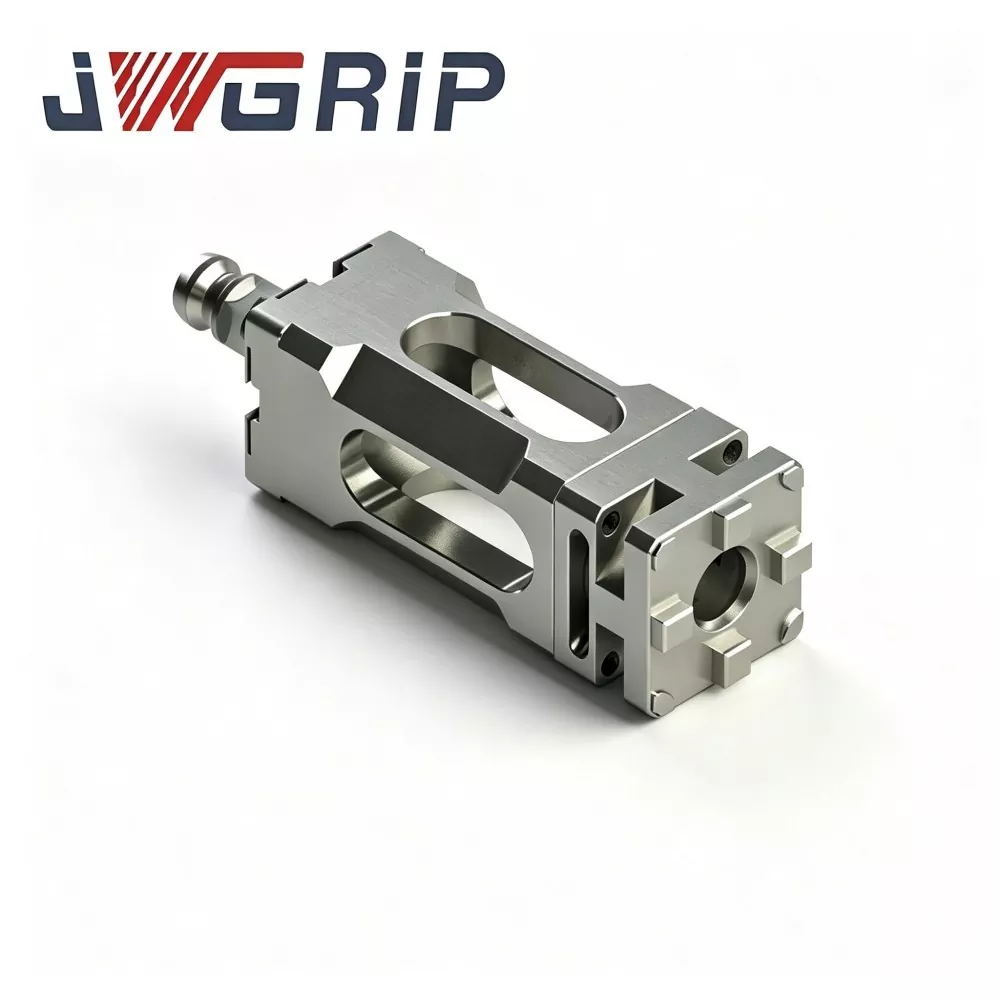
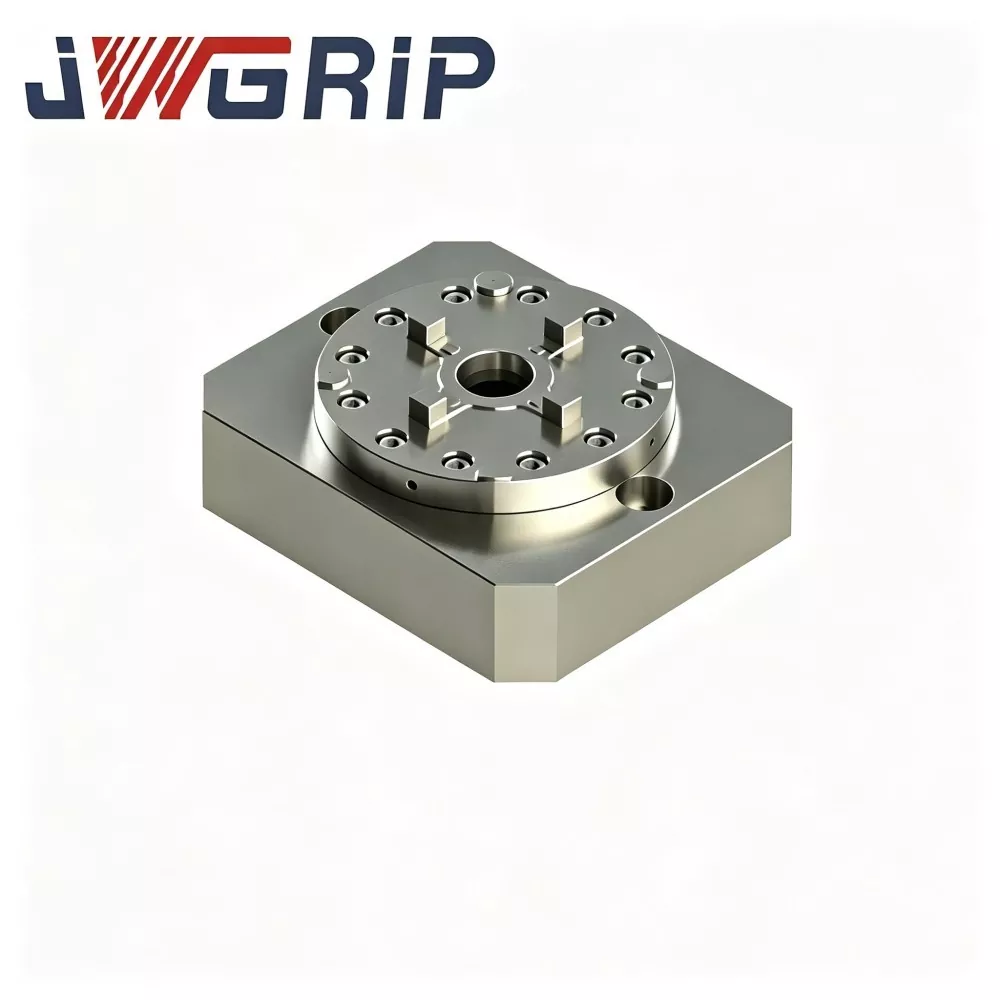
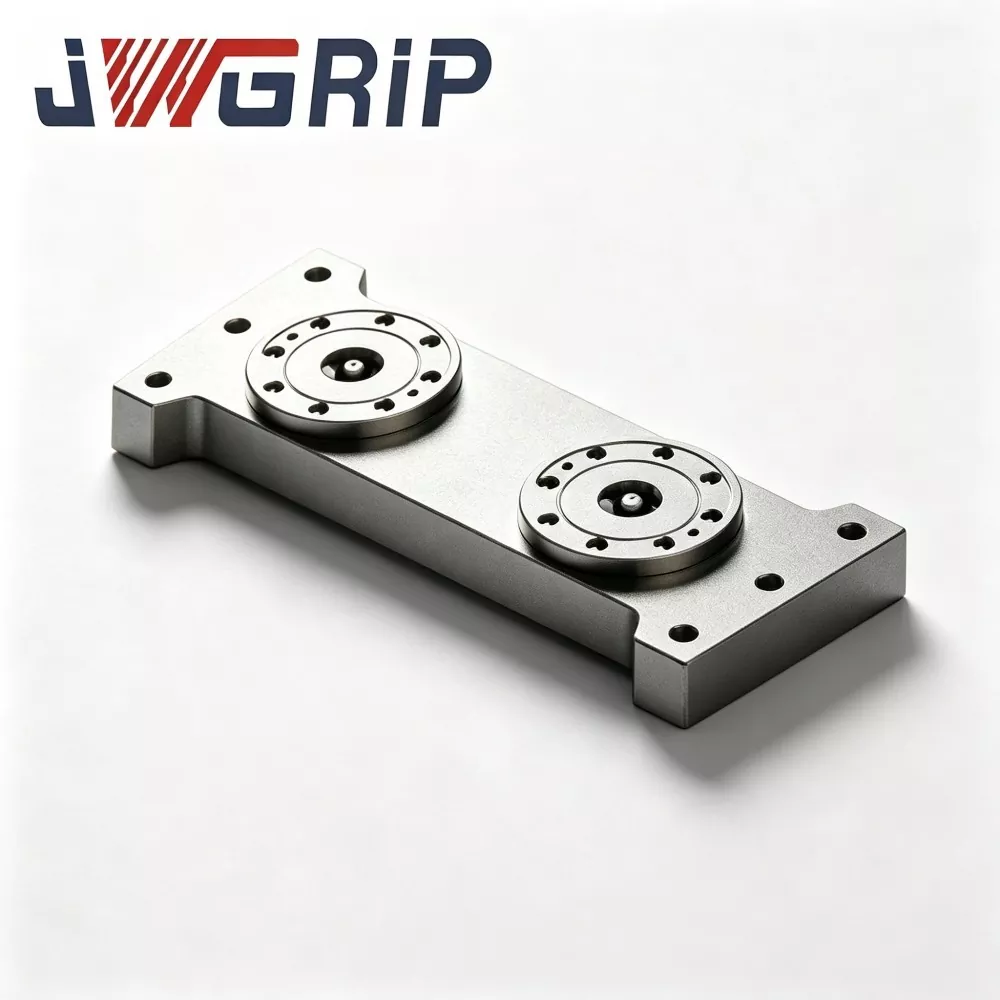
Geïntegreerde nulpuntklemhouder met één centrum
JWGRIP biedt fabrieksdirecte verkoop van op maat gemaakte geïntegreerde nulpuntspanklauwen met één centrum in China. Het is een alles-in-één geïntegreerde positionerings- en kleminrichting, speciaal geoptimaliseerd voor moderne CNC-draai-frees-composietmachines en verticale bewerkingscentra. Anders dan traditionele split-type armatuurcombinaties, integreert dit product een zelfcentrerend klemmechanisme met één centraal punt en een nulpuntsvergrendelende positioneringsstructuur in een compleet monolithisch lichaam, waarvoor geen extra bijpassende accessoires nodig zijn.
Door gebruik te maken van een integraal vormontwerp uit één stuk, elimineert de geïntegreerde Single Center Zero Point Clamping Chuck de montage- en kalibratieprocedures ter plaatse van afzonderlijke opspanningen. Alle afstemming van de kerncomponenten, het precisieslijpen en de pre-inbedrijfstelling worden in de fabriek voltooid, waardoor plug-and-play-gebruik voor eindgebruikers mogelijk wordt met uniforme en stabiele single-center referentienauwkeurigheid. De belangrijkste oppervlakken van het product zijn vervaardigd uit versterkt gelegeerd staal en hebben een volledige spanningsverminderende warmtebehandeling ondergaan. Ze zijn verwerkt door middel van ultraprecies slijpen, waardoor een uitstekende en herhaalbare concentriciteit wordt gegarandeerd tijdens frequente palletvervanging.
Uitgerust met een interne labyrint-afdichtingsstructuur, isoleert het effectief snij-emulsie en metaalspanen, waardoor stabiele prestaties worden geleverd onder zware snij- en verwerkingsomstandigheden met veel spanen. Deze uiterst efficiënte klemhouder ondersteunt offline voorinstelling en snelle palletuitwisseling en is breed toepasbaar voor de precisiebewerking van as- en schijfvormige werkstukken in de auto-, hydraulische componenten- en matrijsindustrieën, waardoor geautomatiseerde, uiterst nauwkeurige en uiterst efficiënte flexibele productie wordt gerealiseerd.
Hardware voor kerneenheden
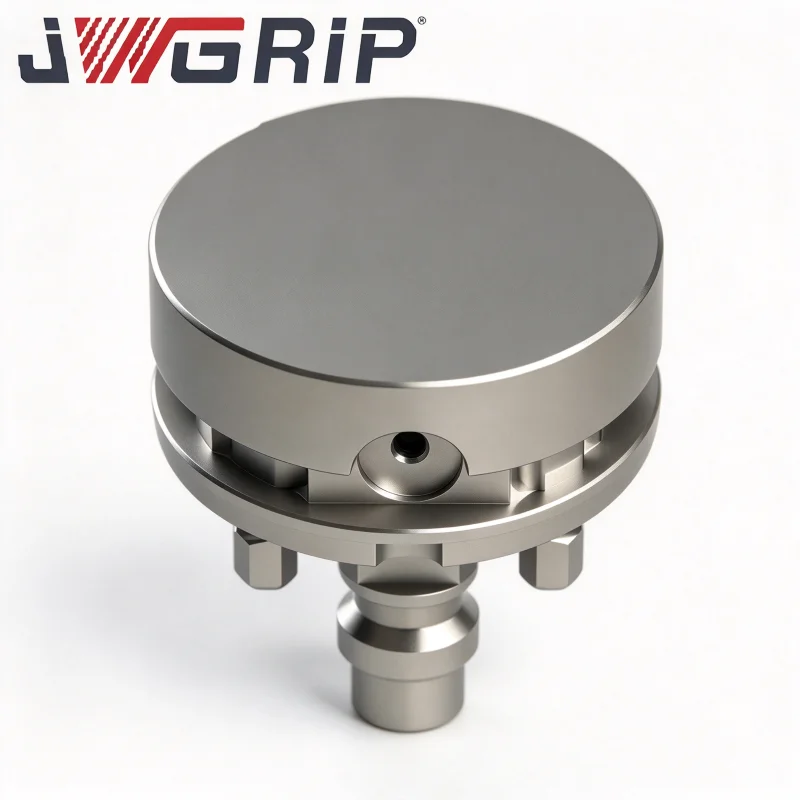
Elke JWGRIP geïntegreerde nulpuntspanklem met één centrum wordt vervaardigd uit smeedstuk uit één stuk. Er zijn geen montagenaden aanwezig tussen de plaatsingsoppervlakken, montageflenzen en interne luchtdoorgangen. De volledige montage omvat:
Gesmeed substraat uit één stuk
Ingebouwde pneumatisch vergrendelde zuigerconstructie
Nulpuntpositioneringsbusconstructie
Intern geïntegreerde pneumatische doorgangen
NPN slotstatus signaaluitgangsinterface
Flensmontage verzonken gaten
Twee implementatiemodi
Modus 1: Stand-alone éénpuntsbediening
1. Bevestig de spanflens op de werktafel van de machine.
2. Monteer de basis van het armatuur, vooraf uitgerust met D20 nulpunttrekbouten, op het referentievlak van de boorkop.
3. Lever 0,5-0,7 MPa perslucht; interne zuiger drijft bussen aan om de intrekvergrendeling te voltooien.
4. Positiebevestigingssignaaluitgangen, CNC-machine voert zware snijcycli uit.
5. Nadat de bewerking is voltooid, laat u de luchtdruk ontsnappen om de armatuurbasis te ontgrendelen en te verwijderen.
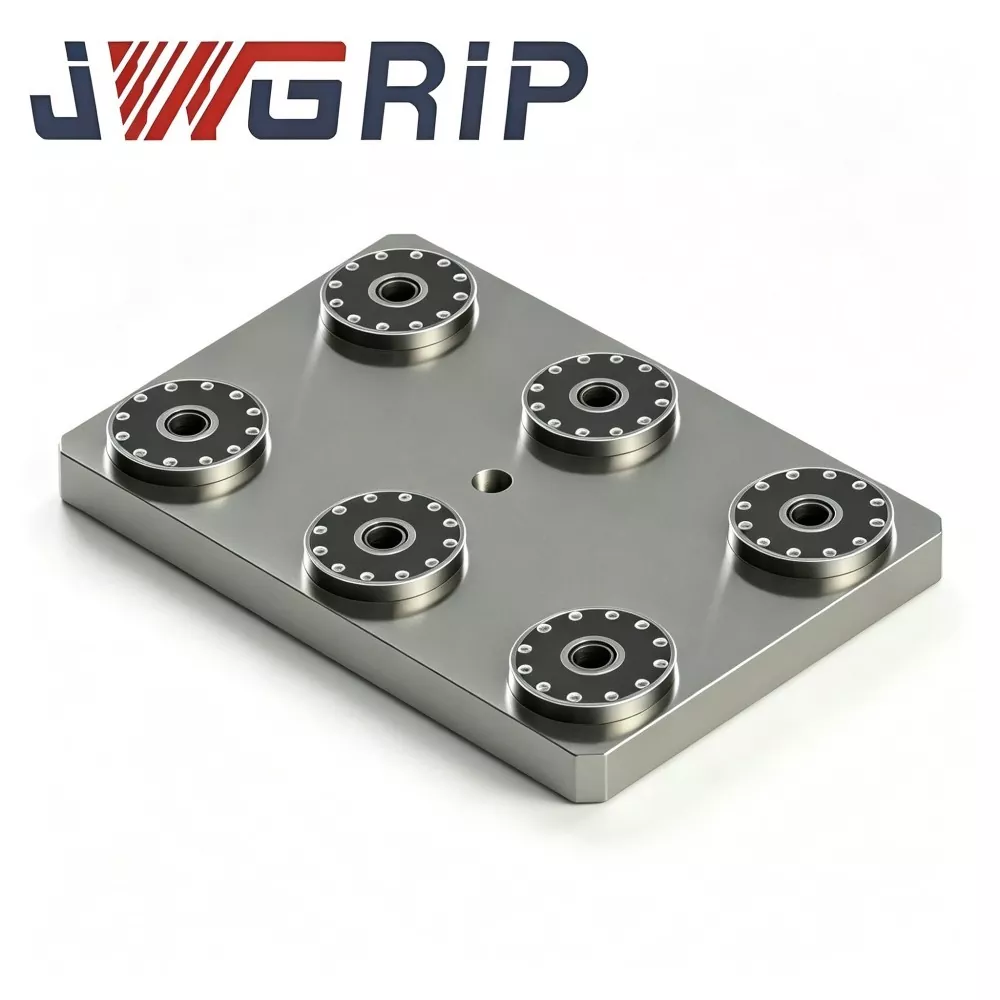
Modus 2: Multi-Chuck Array Heavy-Duty armatuurmodus
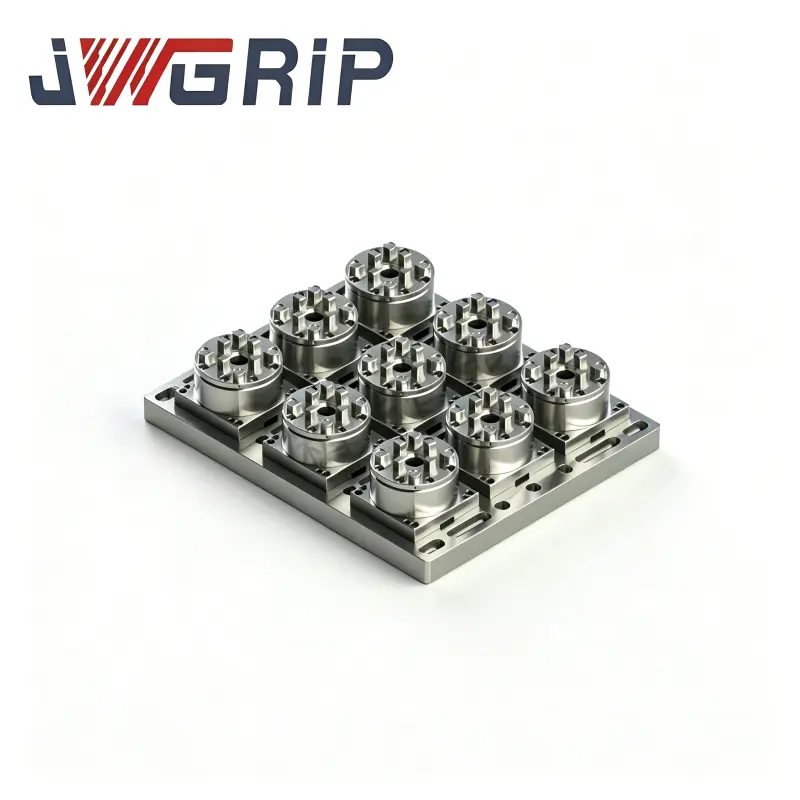
1. Plaats meerdere geïntegreerde single-center klauwplaten op werktafels met T-gleuven van werktuigmachines, afhankelijk van het gewicht van de armatuurbasis en de buitenafmetingen. Meerdere units delen de snijbelasting gezamenlijk.
Belangrijke opmerking: Net als bij modulaire, gesplitste klauwplaten, vereisen de relatieve positierelaties tussen op een array gemonteerde klauwplaten nog steeds draaiknoppen en uitlijning op de machine, wat behoort tot de inbedrijfstelling door de klant op locatie.
Materiaal en nauwkeurigheid Ontwerpnotities
De blanks van gehard en getemperd gelegeerd staal ondergaan na het smeden een dubbele spanningsveroudering. Bij zware cyclische impactbelasting veroorzaakt onvoldoende spanningsvrijgave een langzame vervorming van het substraat en wordt de levensduur van de armatuur verkort.
Positioneringsbussen van lagerstaal met een hoge hardheid worden afgeschrikt plus superafwerking van de binnenboring, wat een herhaalnauwkeurigheid van ± 2 μm per afzonderlijke eenheid oplevert.
De smeedoplossing uit één stuk vereist langere productiecycli en hogere materiaalkosten, wat resulteert in een hogere prijs af fabriek vergeleken met klauwplaten van het gedeelde type. Niettemin worden de verborgen kosten die worden veroorzaakt door storingen in latere fases en frequente vervanging van reserveonderdelen aanzienlijk verminderd.
Kernvoordeel
1. Elimineer het risico op door verbindingen veroorzaakte defecten en verminder de ongeplande stilstand van de productielijn. Het ontspannen van de spanning op de boutverbindingen op klauwplaten van het gesplitste type creëert verborgen progressieve storingen, die af en toe problemen met het werkstuk veroorzaken die niet aan de specificaties voldoen en ongeplande stilstand. Het naadloze monolithische smeden verwijdert deze faalpunten en vermindert het verlies aan arbeidstijd als gevolg van het oplossen van procesfouten.
2. Verleng de levensduur van de armatuur en verlaag de aanschaffrequentie van reserveonderdelen. Bij een gelijkwaardige, zware productie-intensiteit voorkomen monolithisch gesmede substraten het loskomen bij montageverbindingen. De levensduur wordt verlengd. Gebruikers zijn verlost van frequente vervanging van de volledige spankop en het opnieuw bevoorraden van reserveonderdelen, waardoor de voorraaddruk op de lange termijn wordt verlicht.
3. Behoud modulaire lay-outflexibiliteit ondanks monolithische constructie Zowel standalone single-point gebruik als multi-chuck array-indeling worden ondersteund. Fabrieken selecteren de hoeveelheid klauwplaat op basis van de werkelijke werkstukbelastingsvereisten. Het is vrij van vaste stationlimieten van geprefabriceerde pallets en past zich aan niet-standaard heavy-duty bevestigingsbases aan.
4. Hergebruik bestaande D20 nulpuntstrekboutbevestigingen Interne heavy-duty armatuurbasissen kunnen direct worden hergebruikt na het achteraf aanbrengen van standaard D20 nulpunttrekbevestigingspunten. Massale revisie van armaturen is niet nodig en eerdere investeringen in armaturen blijven goed behouden.
5. Dubbele ondersteuning voor handmatig uitgevoerde workshops en automatiseringsupgradeprojecten Ingebouwde G1/8-luchthaven en NPN-signaaluitvoerinterface maken directe bediening in handmatige modus mogelijk. Voor automatiseringsprojecten maakt het verbinding met PLC en industriële robots om automatisch laden en lossen van zware armaturen te realiseren.
Toepassingsgevallen
Geval 1: Zware matrijzenfabriek
Deze klant kocht eerder batches split-type single-center klauwplaten voor onbewerkt voorbewerken in de mal. Hoewel de aankoopprijs per eenheid laag was:
· Elk kwartaal vonden er 2-3 verborgen gewrichtsproblemen plaats
· Boutspanning-ontspanning veroorzaakte intermitterende maatafwijkingen van het werkstuk
· Elke fout zorgde voor een gemiddelde productieonderbreking van 4 tot 8 uur plus afgedankte vormstukken, samen met extra uitgaven voor vervangende bouten of complete klauwplaten
Na de overstap naar JWGRIP geïntegreerde nulpuntspanhouder met één centrum:
· Geen incidentele fouten die buiten de specificaties vallen als gevolg van defecten aan assemblageverbindingen binnen tien opeenvolgende maanden na productie
· Zelfs met hogere aanschafkosten per eenheid daalden de uitgebreide kosten voor verlies van stilstand, werkstukschroot en de aankoop van reserveonderdelen aanzienlijk.
Geval 2: Onderaannemer van engineering-machines-componenten
De klant verwerkt dikke plaatwerkstukken op 5-assige machines door gebruik te maken van een array-indeling met meerdere klauwplaten.
Oude split-type klauwplaten moesten elke twee maanden volledig worden gedemonteerd en het koppel van de bouten opnieuw worden gecontroleerd, wat waardevolle productie-uren van de machine in beslag nam.
Na het inzetten van JWGRIP monolithische klauwplaten zijn de periodieke hertorsie-inspectieworkflows geëlimineerd, waardoor een effectievere bewerkingstijd vrijkomt.
Volledige productieworkflow
1. Blank smeden uit één stuk van gelegeerd staal
2. Ruw bewerken
3. Eerste veroudering door stress
4. Semi-nabewerking
5. Secundaire veroudering door stress
6. Superprecies slijpen voor referentievlakken
7. Interne pneumatische kanaalbewerking met diepe gaten
8. Perspassing van bussen
9. Componentensamenstel voor pneumatisch signaal
10. Luchtdichtheidstest
11. Onafhankelijke nauwkeurigheidsinspectie met één eenheid
12. Antiroestbeschermingsbehandeling
13. Schokbestendige verpakking van exportkwaliteit
Inspectiechecklist
· Nauwkeurigheidstest voor herhaalde positionering met één spantang
· 5 minuten durende luchtdichtheidstest; maximaal toelaatbare drukval ≤0,02 MPa
· Duurzaamheidstest voor cyclische vergrendeling en ontgrendeling
· Signaal-uitvoer-logische functionele verificatie
Opmerking: Fabrieksinspectie garandeert alleen de nauwkeurigheid van individuele, zelfstandige spantangen. De nauwkeurigheid van de onderlinge posities na montage van de array-indeling is afhankelijk van de indicatie en uitlijning door de klant op de machine en valt niet onder de reikwijdte van de fabrieksinspectie. Elke unit wordt geleverd met een afzonderlijk fabrieksinspectieblad voor de archivering van de apparatuur van de klant.


Evaluatie- en selectiebegeleiding
1. Analyseer snijomstandigheden in de echte wereld: Bereken het aandeel van zware voorbewerkingen en freestaken met hoge voeding. Dit product is het meest geschikt voor scenario's met een hoog zwaar maaiaandeel. Gesplitste klauwplaten leveren betere, uitgebreide kosten-prestaties voor werkplaatsen die worden gedomineerd door licht zagende klussen.
2. Voer een beoordeling van de totale eigendomskosten (TCO) uit: Houd naast de aankoopprijs van de eenheid ook rekening met potentiële arbeidsuren voor stilstand, verlies van werkstukschroot, periodieke hercontroles en de frequentie van vervanging van reserveonderdelen.
3. Voor implementatie van een array-indeling: Bereken de belasting die door elke boorkop wordt gedragen en overschrijd nooit de nominale capaciteit. Controleer of de T-gleuf compatibel is met werktuigmachines voor een flensvoetafdruk van Φ130 mm.
4. Zorg voor een stabiele luchtbrondruk in de werkplaats van 0,5-0,7 MPa. Reserveer PLC NPN-signaal-IO-punten voor automatiseringsgerichte projecten.
5. Bevestig de specificaties van de trekbouten ter plaatse. Aangepaste busconstructies zijn op aanvraag verkrijgbaar voor niet-standaard trekboutmaten.
Installatie- en onderhoudsspecificaties
Draai de flensbouten strikt vast volgens de koppelwaarde-eisen uit de JWGRIP-gebruikershandleiding. Onvoldoende koppel veroorzaakt microbewegingen in de hele unit; te veel koppel knijpt de flens samen en vervormt het substraat.
Installeer een olie-waterfilter aan de voorkant van de luchtinlaat om vocht en onzuiverheden tegen te houden, waardoor roest van de bussen en door slijtage veroorzaakte nauwkeurigheidsafwijking wordt voorkomen.
Spuit een spuitbus met droog smeermiddel op de bussen na elke cumulatieve 80-100 werkuren. Vloeibare motorolie is ten strengste verboden, omdat olie metaalspanen aantrekt en storingen in de bussen veroorzaakt.
Blaas het referentievlak na elke ploegwisseling schoon met perslucht.
Geef relatieve coördinaten opnieuw aan en kalibreer deze opnieuw wanneer de array-indeling wordt gewijzigd; oude coördinaatparameters kunnen niet direct opnieuw worden gebruikt.
Voorkom de impact van zware voorwerpen op het referentievlak. Door botsingen veroorzaakte vervorming van het smeedsubstraat kan niet ter plaatse worden gerepareerd.
Verpakking en verzending
· Verpakking: elke stand-alone boorkop is verpakt in een individuele schokbestendige doos van exportkwaliteit met een binnenbuffer van schuim. Bij bulkbestellingen worden massiefhouten exportkoffers gebruikt.
· Standaard levertijd: 16-22 werkdagen. Geselecteerde standaard SKU's worden op voorraad gehouden voor versnelde verzending.
Ondersteuning na verkoop
Garantie: De garantie van 12 maanden dekt alleen fabricagefouten voor een zelfstandige spankop. De nauwkeurigheid van de onderlinge positie van de array-assemblage na installatie op locatie door de klant valt buiten de garantie.
Technische hulpmiddelen: Online tekeningen en bedieningsdocumenten worden verstrekt.
Betaalde service: Technische ondersteuning op afstand is beschikbaar voor bulkbestellingen.
Aanpassing op maat: Aanpassing van de flensafmetingen en wijziging van de trekboutspecificaties worden ondersteund.
Monsterevaluatie: Evaluatiemonster kan worden geregeld; koper verplicht zich tot monstervrachtkosten.
Veelgestelde vragen
Vraag 1: Bereikt de JWGRIP geïntegreerde nulpuntspanhouder met één centraal punt hogere statische nauwkeurigheidscijfers dan klauwplaten van het gesplitste type?
A: De nominale nauwkeurigheid van de herhaalde positionering van één eenheid blijft ±2 μm. De statische nauwkeurigheidsindex zelf is niet verbeterd. De kernwaarde ligt in het elimineren van progressieve verborgen fouten veroorzaakt door het ontspannen van boutverbindingen, waardoor stilstand en verlies van werkstukschroot worden verminderd. Het brengt een verbetering van de betrouwbaarheid met zich mee in plaats van een upgrade naar statische specificaties.
Vraag 2: Moet ik monolithische geïntegreerde klauwplaten kiezen voor alle zware scenario's?
Antwoord: Niet noodzakelijkerwijs. Gesplitste klauwplaten zijn nog steeds haalbaar als zware taken niet vaak voorkomen en het regelmatig opnieuw controleren van het boutkoppel op de machine kan worden uitgevoerd. Neem beslissingen op basis van uitgebreide TCO-berekeningen, in plaats van alleen hardwarespecificaties.
Vraag 3: Is een periodieke controle van het boutkoppel vereist voor het instellen van de array-indeling?
A: Er is geen demontage-retorque vereist voor interne componenten van de boorkop, omdat er geen ingebouwde gemonteerde verbindingsbouten zijn. Flensbouten waarmee de spankop op de werktafel van werktuigmachines wordt bevestigd, moeten echter nog steeds periodiek opnieuw worden gecontroleerd op aanhaalmomenten volgens onderhoudsschema's.
Vraag 4: Kunnen mijn bestaande D20-nulpuntbevestigingsbases met deze boorhouder werken?
A: Armatuursokkels voorzien van standaard D20 nulpunttrekbouten kunnen direct worden gebruikt.
Inzicht in inkoopbeslissingen
Veel inkoopteams vergelijken alleen de hardwareprijzen vooraf, terwijl ze verborgen kosten over het hoofd zien, zoals uitvaltijd, werkstukafval, onderhoudswerkzaamheden en het verbruik van reserveonderdelen nadat de armaturen online zijn gegaan.
Het kernconcurrentievermogen van de JWGRIP geïntegreerde nulpuntspanklem met één centrum komt niet voort uit op papier gebaseerde specificatieparameters. De echte waarde ervan ligt in het verbeteren van de betrouwbaarheid van de armatuur onder zware snijomstandigheden en het verminderen van omvangrijke verliezen veroorzaakt door ongeplande stilstand en afgekeurde onderdelen.
De selectie moet worden beoordeeld op basis van de totale eigendomskosten gedurende de volledige levenscyclus, in plaats van op basis van de eenmalige aankoopprijs. Voor hoogfrequente productielijnen voor zwaar gebruik kunnen de extra aanschafkosten snel worden gecompenseerd door het verminderen van storingen. Voor zware toepassingen met lage frequentie moet de input-output-verhouding zorgvuldig worden afgewogen voordat er wordt besteld.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.
Nieuwsaanbevelingen