- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Professionele fabrikant van R-Type EDM-werkstukopspansysteem voor precisie-EDM-toepassingen
Als ervaren fabrikant gespecialiseerd in R-Type EDM-werkopspansystemen,JWGRIPontwikkelt op maat gemaakte EDM-klauwplaten, elektrodehouders en centreerplaten via ons eigen R&D-team. Dit klemplatform is een gereedschapsoplossing met snelle ontkoppeling, speciaal gebouwd voor zinkvonkvonkmachines, automatische elektrodewisselaars en 24-uurs matrijsbewerking. Ondertussen leveren wij ookNulpuntpositioneringssysteemen Quick Change Workholding System voor uw bredere CNC-automatiseringsbehoeften. Stuur gerust een aanvraag voor een offerte en gedetailleerde specificaties!
Waar gaat de nauwkeurigheid van de elektrode eigenlijk verloren?
Elke matrijzenmaker weet dat de kwaliteit van de caviteit afhangt van de nauwkeurigheid van de elektrode. Maar nauwkeurigheid wordt niet gecreëerd op de EDM-machine; het wordt al lang daarvoor gecreëerd en gaat vaak verloren. De gebruikelijke verliespunten zijn: klemafwijking wanneer de onbewerkte elektrode op de CNC-machine wordt geplaatst, meetfouten tijdens inspectie, vervorming tijdens het hanteren en positieafwijking telkens wanneer de elektrode op de EDM-tafel wordt gewisseld.
Veel werkplaatsen accepteren deze verliezen als "normale productievariaties". In werkelijkheid stapelen ze zich op: een offset van 0,01 mm bij het vastklemmen, nog eens 0,02 mm bij het wisselen, en al snel komt de spouwmuur niet meer overeen met het 3D-model – de mal moet worden nabewerkt en de elektrode moet opnieuw worden gesneden.
Hoe voorkomen professionele matrijzenwinkels deze opgebouwde verliezen? Ze vertrouwen niet alleen op de vaardigheid van de operator. Ze vertrouwen op een werkstukopspansysteem dat de elektrodedatum identiek houdt vanaf de CNC-elektrodemachine tot aan de EDM-tafel.
Technologisch proces
CNC-elektrodebewerking: de onbewerkte elektrode wordt in een R-type elektrodehouder geklemd. Doordat de houder het plano automatisch centreert, is de gefreesde elektrode vanaf de eerste snede concentrisch met het referentiepunt. Voor ronde grafiet- of koperelektroden houdt de R-Type ER32 spantang voor EDM-elektrodehouder de schacht stevig op de as.
Inspectie en kalibratie: de voltooide elektrode beweegt naar het meetstation terwijl de houder er nog aan zit. Met behulp van het R-Type CNC-kalibratieblok voor EDM-werkstukopspanning verifieert de operator het referentiepunt snel, zodat elke elektrode een bekende en geverifieerde referentie meeneemt naar de volgende stap.
Voorbewerken EDM: de elektrode wordt vergrendeld in de boorkop op de EDM-machine. Omdat de spantang elke elektrode naar dezelfde referentie terugstuurt, begint de voorbewerkingsvonk precies daar waar het programma hem verwacht, cyclus na cyclus.
Afwerkings-EDM: Wanneer de voorbewerkingselektrode is verbruikt, valt de op dezelfde houderstandaard geklemde afwerkelektrode in hetzelfde referentiepunt. Geen opnieuw aftasten, geen opnieuw op nul zetten, geen giswerk. Dit is de manier waarop spouwmuren naadloos in elkaar overgaan en waarom de afwerkingskwaliteit zelfs bij late diensten consistent blijft.
Kernwerkprincipe
Een R-Type EDM-werkstukopspansysteem is een gestandaardiseerd snelwisselplatform voor zinkvonken. De R-serie omvat klauwplaten, houders, verlengstangen, spantangen en centreerplaten die allemaal op één universeel referentiepunt vergrendelen.
Het kernontwerp scheidt klemmen van lokaliseren: het referentiepunt wordt op de machine vastgelegd en de houder wordt binnen enkele seconden vastgeklemd of losgelaten. Omdat elk onderdeel dezelfde referentie deelt, kunnen elektroden snel worden verwisseld zonder opnieuw te meten of opnieuw op nul te zetten.
Daarom is het R-Type-systeem de standaardkeuze voor elektrodewerk in matrijzenwinkels, automatische elektrodewisselaars en robot-EDM-cellen.
Praktische strategieën
Hoe kan ik de omschakeling van minuten naar seconden verkorten?
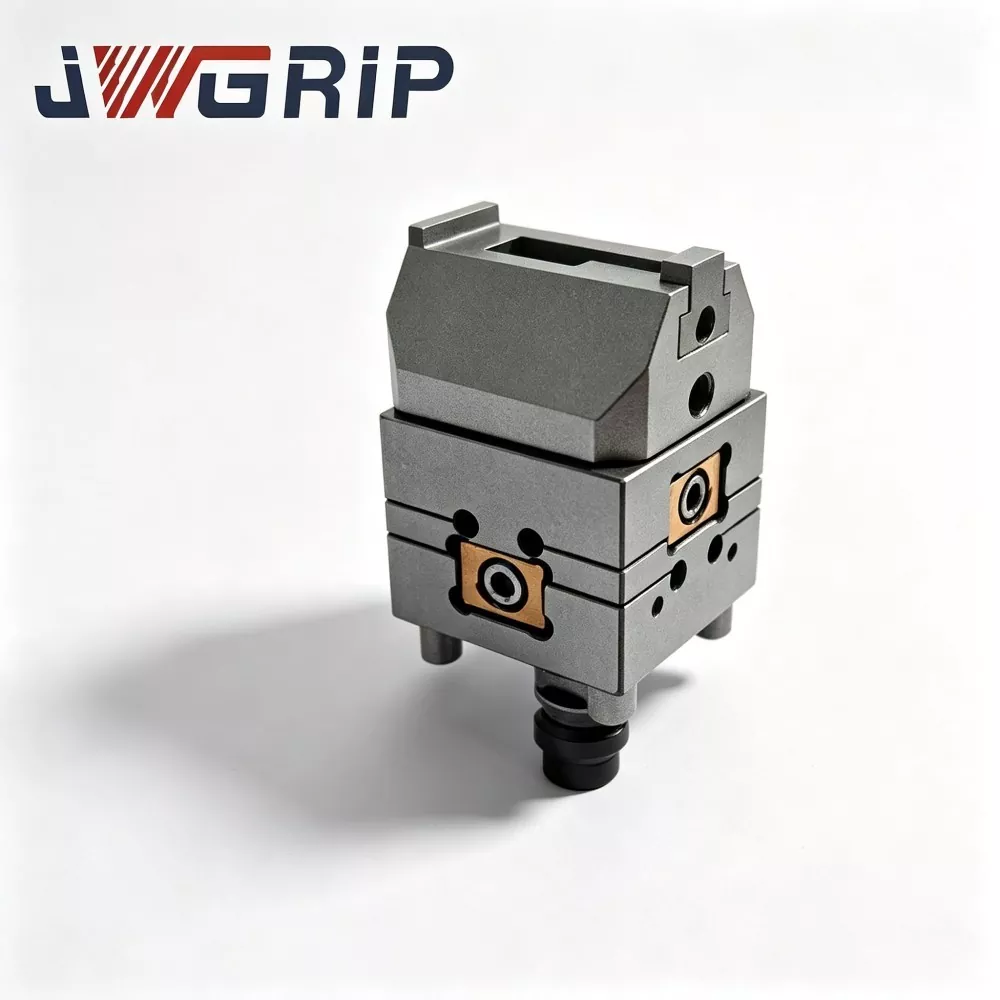
Gebruik pneumatische snelwisselhouders voor veelvuldig wisselen. De R-Type D150 pneumatische EDM-klauwplaat ontgrendelt en vergrendelt met één luchtsignaal, ideaal voor elektroden die meerdere keren per dienst worden vervangen.
Hoe zorg je ervoor dat de EDM-machine blijft snijden terwijl je de volgende elektrode voorbereidt?
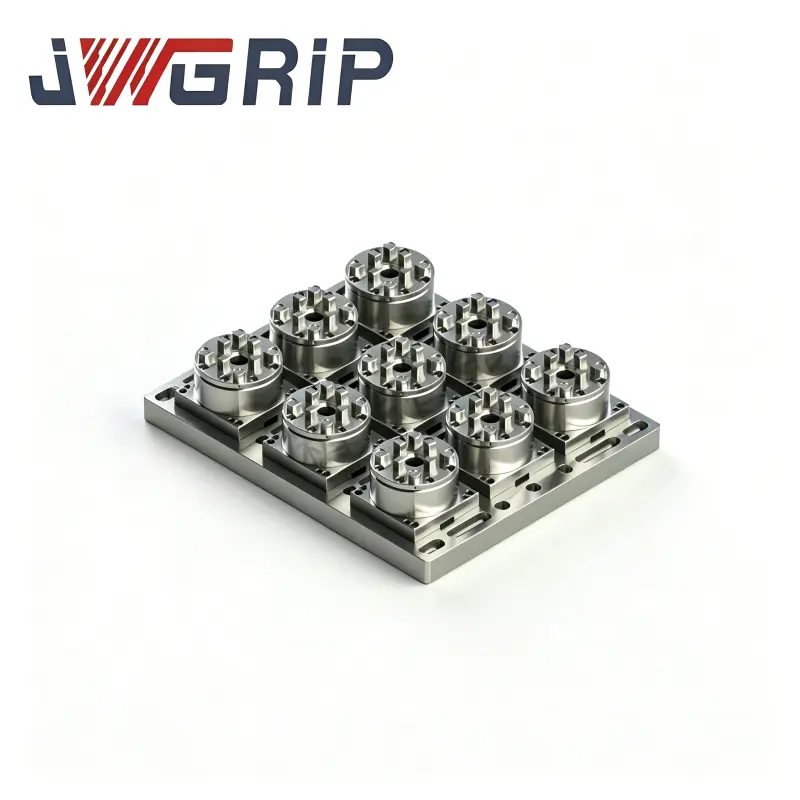
Monteer de elektroden vooraf op reservehouders op de werkbank en verwissel de houder eenvoudig op de machine. Met de R-Type 9-in-1 pneumatische EDM-klauwplaat kunt u meerdere elektroden in één opstelling voorbereiden, wat een echte tijdbesparing oplevert bij caviteitswerk met meerdere elektroden.
Hoe kunt u het systeem aanpassen aan uw bestaande workflow?
Begin met één spantang en een set houders voor de meest voorkomende elektrodeformaten, en breid vervolgens de houder- en centreerplaatfamilies stap voor stap uit.
Belangrijke overwegingen
Bewerkt u grote of kleine elektroden?
D150- en D100-klauwplaten zijn geschikt voor middelgrote tot grote elektroden; compacte houders met centreerplaten van 54x54 of 70x70 passen op kleinere, uiterst nauwkeurige elektroden.
Handmatig of pneumatisch?
Handmatige modellen bieden betrouwbaarheid en lage kosten voor conventionele EDM; pneumatische modellen bereiden u voor op automatisering en robotische elektrodewisseling.
Wilt u later automatiseren?
Kies nu voor pneumatische klauwplaten en nulpuntpallets, zodat uw toekomstige robot of palletcel verbinding kan maken zonder opnieuw te hoeven ontwerpen.
Waarom kiezen voor JWGRIP?
JWGRIP is een professionele fabrikant van EDM-werkstukken. De positioneringsvlakken zijn nauwkeurig geslepen en elke spankop, houder en centreerplaat wordt vóór verzending geïnspecteerd op herhaalbaarheid, zodat componenten uit verschillende batches uitwisselbaar blijven.
Wij leveren complete R-type sets – boorkop, houder, verlengstang, spantang en centreerplaat – uit één bron, waardoor problemen met interface-mismatch worden geëlimineerd.
Wij ondersteunen aangepaste formaten en speciale geometrieën, en onze ingenieurs helpen u componenten af te stemmen op uw EDM-machinemodel en elektroderoutine.
Typische toepassingsscenario's
Zinker-EDM-verwerking voor spuitgietmatrijzen, spuitgietmatrijzen en stempelmatrijzen.
Opeenvolgende erosiebewerkingen met meerdere elektroden, waarbij gegevensconsistentie tussen voor- en nabewerkingsprocedures vereist is.
Matrijsverwerkingswerkplaatsen die zich voorbereiden op de bouw van semi-automatische of volautomatische EDM-productiecellen.
Elektrode-voorkalibratiewerkzaamheden uitgevoerd op aanvullende CNC-apparatuur.

- View as
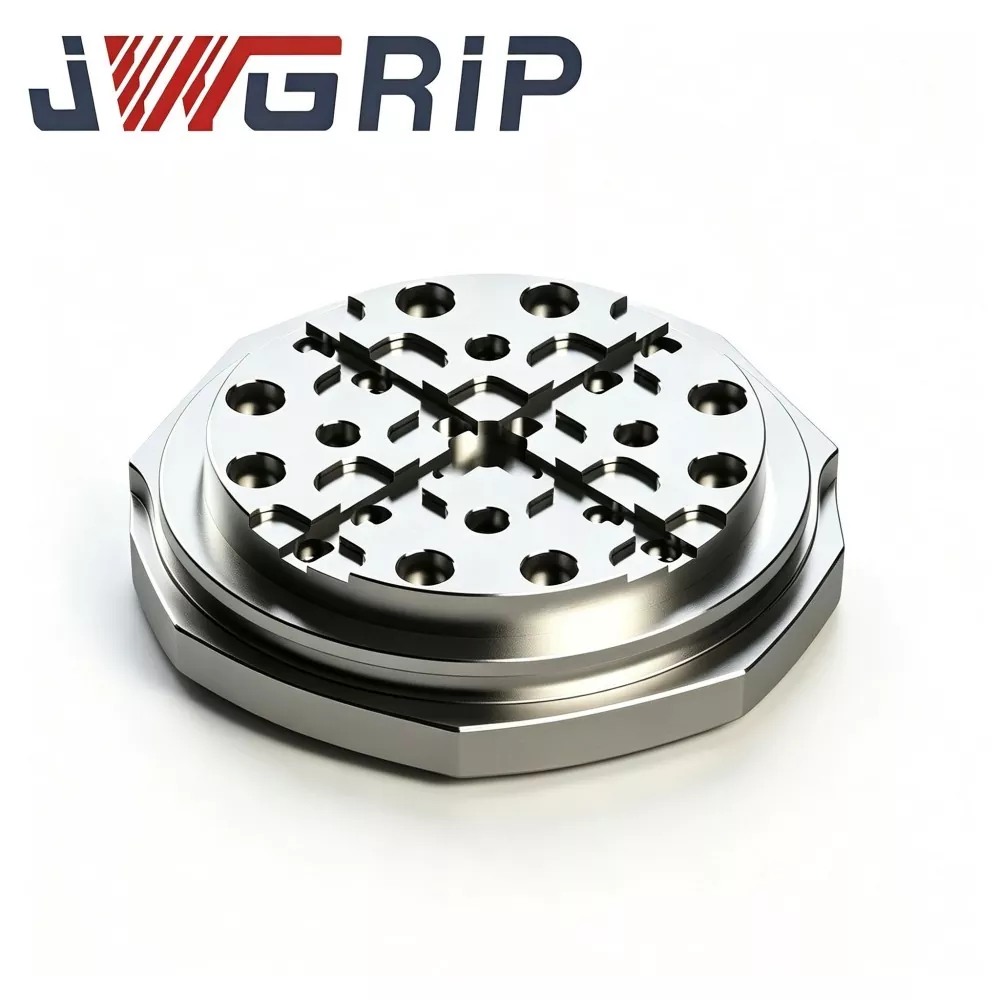
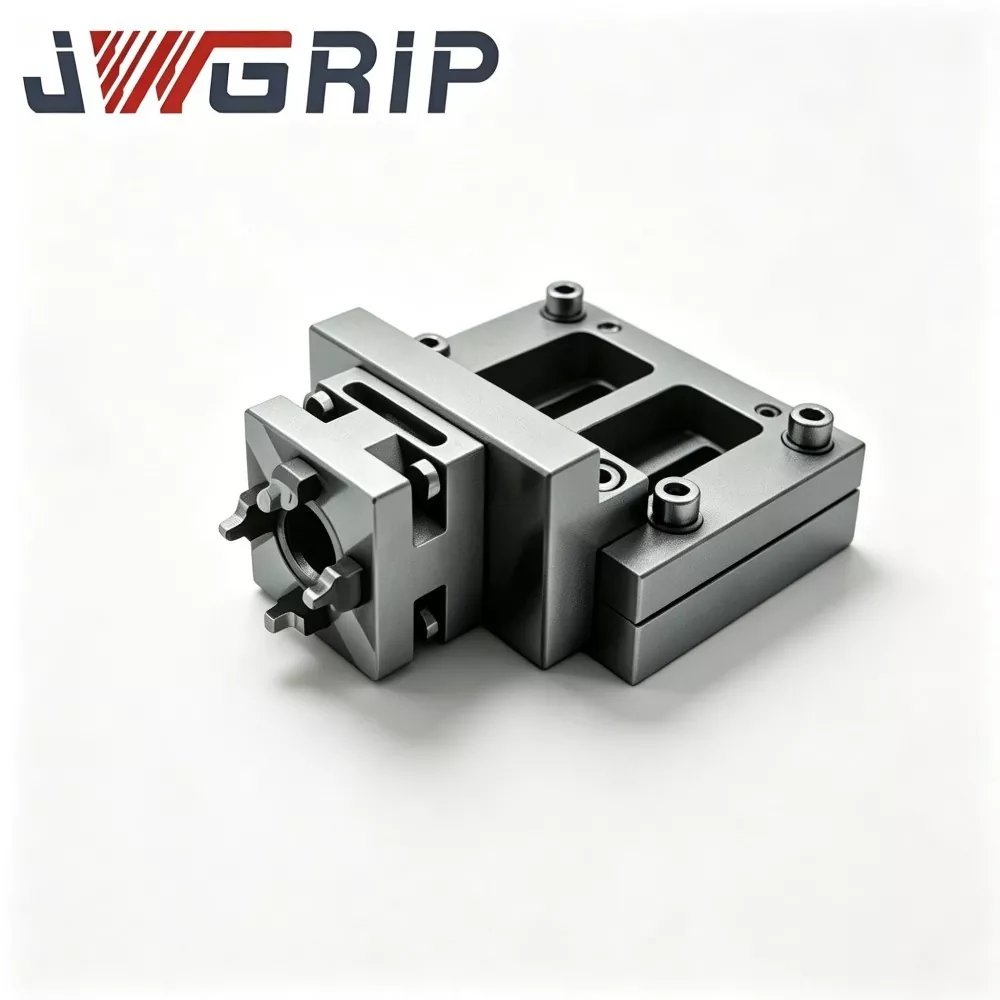
R-Type 156 mm EDM-pallet voor nulpuntwerktuigopspanning
JWGRIP, een ervaren leverancier die beproefde ODM-oplossingen levert voor uiterst nauwkeurige EDM-hardware voor het opspannen van werkstukken, biedt een R-Type 156 mm EDM-pallet met stijve constructie voor Zero Point Workholding, een belangrijk inkoopcomponent voor de cross-processoverdracht van zinklood-EDM in middelgrote tot grote matrijzenfabrieken. Het is gemaakt van spanningsvrij voorgehard gelegeerd staal en ondergaat thermische stabilisatie in meerdere cycli, R-type overgangsgroefbewerking en ultra-precies slijpen over het volledige oppervlak. Uitgerust met een chip-afleidingsdrainagearchitectuur voor opspattende EDM-tankomgevingen, verspreidt de unieke R-vormige spanningsontlastende groef hoge lokale spanning van herhaalde nulpuntsvergrendel-ontgrendelingscycli en onderdrukt de microvervorming van het lokalisatie-referentievlak na langdurige cyclische werking.
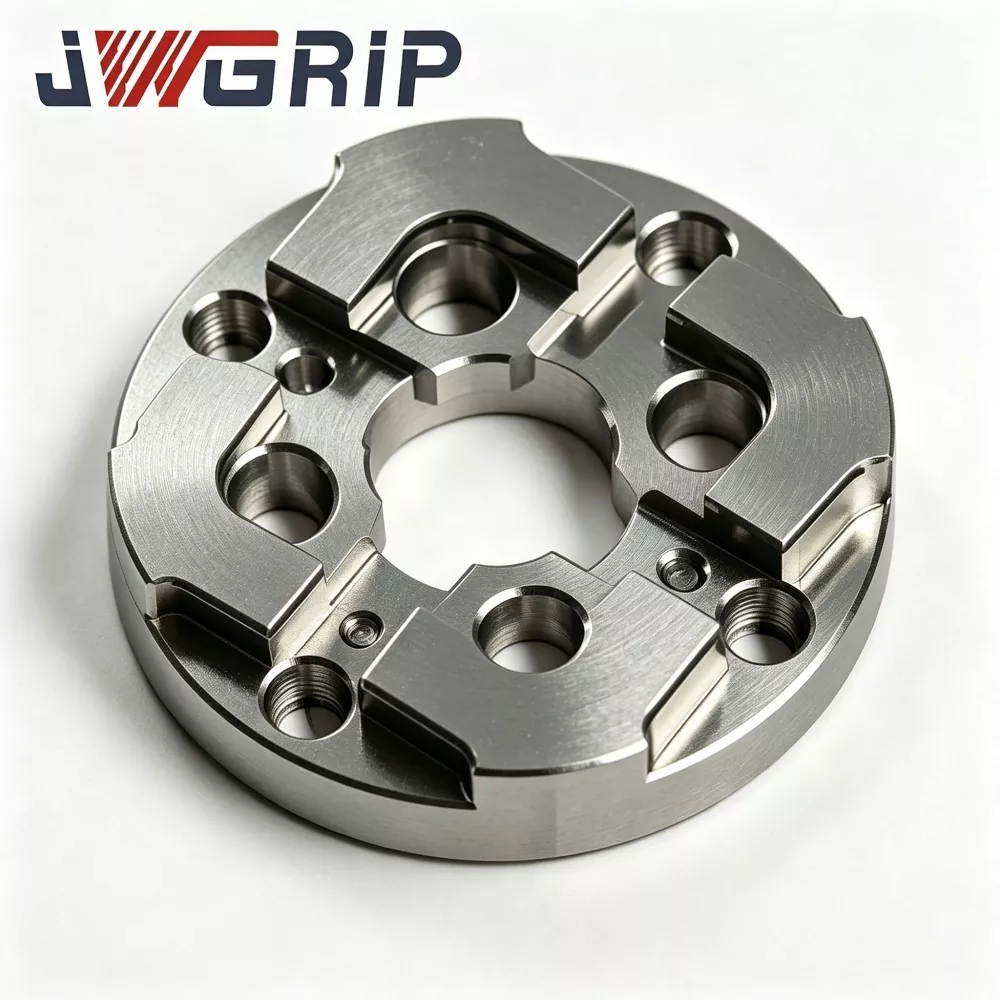
75 mm EDM nulpunt centreerplaat
JWGRIP is de professionele fabrikant en leverancier van 75 mm EDM Zero Point Centreerplaat in China, die fabrieksmatige levering en op maat gemaakte structurele aanpassingen levert voor middelgrote tot grote matrijzenbouwateliers over de hele wereld. Het is een zeer stabiele geïntegreerde datumpositioneringsarmatuur, speciaal ontwikkeld voor zinker-EDM-nulpuntbevestigingssystemen. Het integreert een versterkte anti-vervormingsstructuur en uiterst nauwkeurige nulpuntafstemmingsbenchmark in één enkele eenheid, waardoor snelle datumherstel wordt gerealiseerd tijdens frequente vervanging van matrijsinzetstukken en batchbewerking met meerdere elektroden.
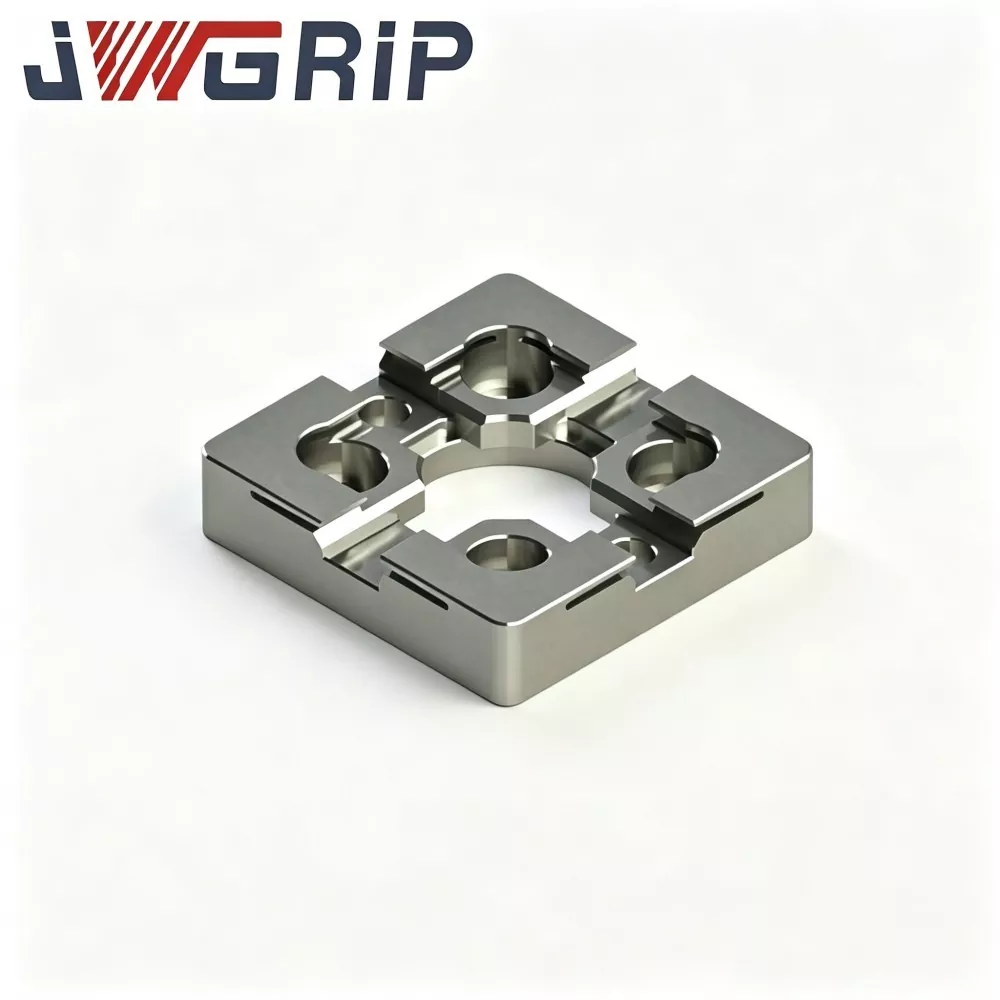
R-Type 54x54 EDM-centreerplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type 54x54 EDM-centreerplaat in China, met standaardspecificaties volledig op voorraad en ondersteunt wereldwijde bulkbestellingen voor compacte EDM-machine- en precisiegietwerkplaatsprojecten. Het is een slijtvast, zeer nauwkeurig geïntegreerd positioneringsbenchmarkarmatuur, speciaal ontworpen voor kleine zinkvonk-EDM-apparatuur, mini-elektrodemallen en scenario's voor precisievormverwerking met meerdere holtes. Het integreert een geoptimaliseerde R-type transitionele positioneringsschouderstructuur en thermisch stabiele mechanische prestaties in één enkele eenheid, waardoor de defecten van gemakkelijke extrusieslijtage en hoekafbrokkeling van traditionele rechthoekige miniatuurcentreerplaten worden geëlimineerd.
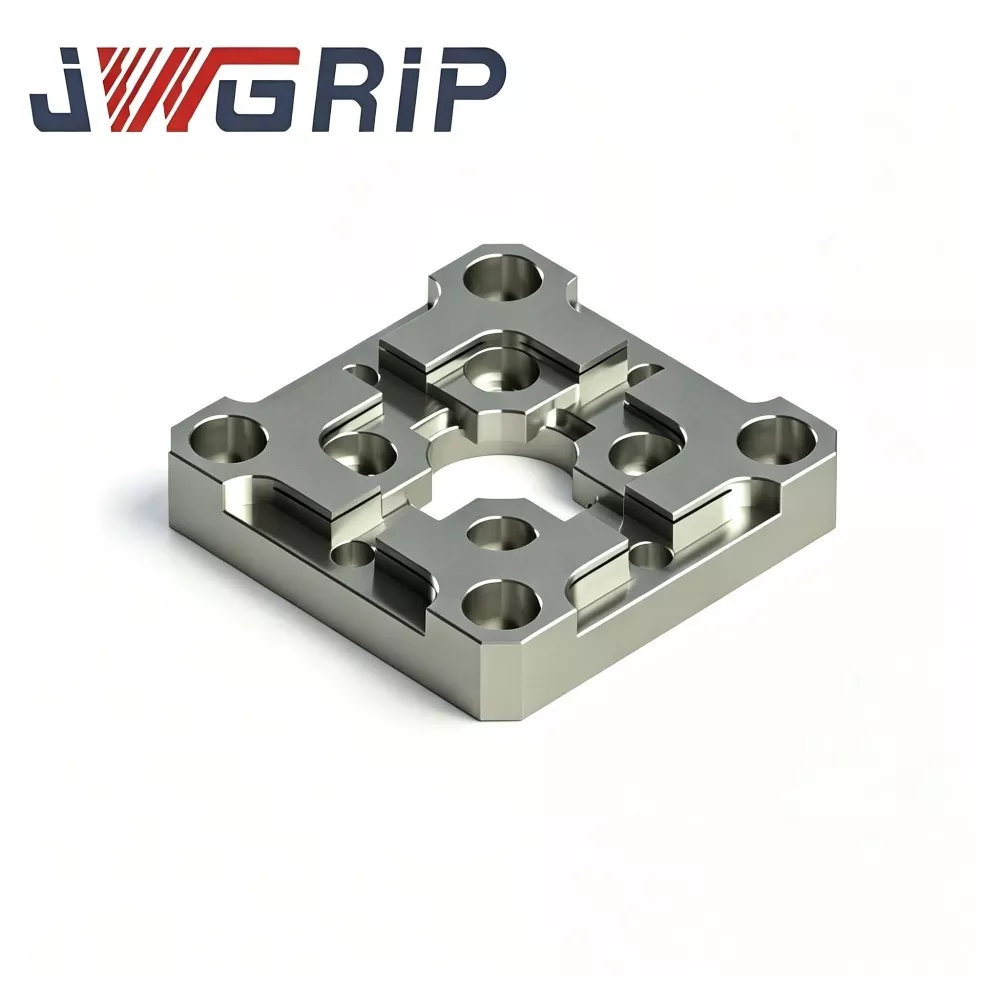
R-Type 70x70 EDM-centreerplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type 70x70 EDM-centreerplaat in China, en biedt fabrieksmatige levering en op maat gemaakte structurele aanpassingen om te voldoen aan diverse EDM-armatuurlay-outvereisten. Het is een uiterst nauwkeurig, geïntegreerd benchmark-armatuur voor het positioneren van elektrodes, speciaal geoptimaliseerd voor werkplaatsen voor het maken van zinkvonk-EDM-matrijzen, waarbij de nadruk ligt op snelle centrering en repetitieve elektrodepositioneringstaken. Het integreert de spanningsverspreide R-type overgangsstructuur aan de binnenzijde en ultrastabiele benchmarkpositioneringsprestaties in een enkele compacte eenheid, waardoor scherpe randslijtage en referentiedriftdefecten van traditionele vlakke centreerplaten effectief worden opgelost.
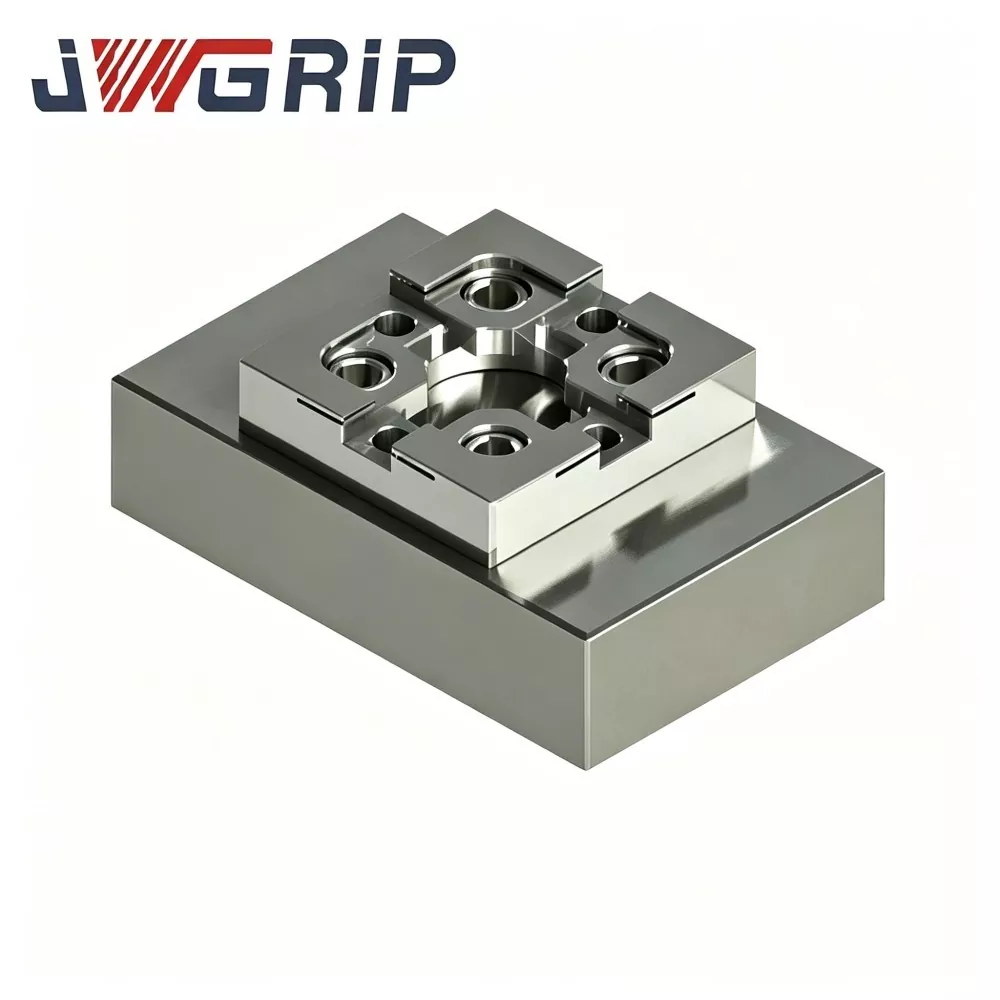
R-Type CNC-kalibratieblok voor EDM-werkstukopspanning
JWGRIP, een betrouwbare fabrieksdirecte en professionele exporteur van precisie-EDM-werkstukopspaningsaccessoires, levert uiterst nauwkeurig R-Type CNC-kalibratieblok voor EDM-werkstukopspanning, bulkorders en op tekeningen gebaseerde maatwerkprojecten. Dit kalibratieblok is gemaakt van gestabiliseerd gereedschapsstaal met spanningsveroudering, meervlaks CNC-frezen en ultraprecies vlakslijpen en behoudt een stabiele geometrische tolerantie onder frequente temperatuurschommelingen en herhaaldelijk sondecontact. Unieke afgeronde referentiehoek van het R-type verlaagt het risico op slijtage door scherpe randen en levert herhaalbare coördinaat-offsetgegevens.

R-Type pneumatische trekstang voor EDM-elektrodehouder
JWGRIP is de professionele fabrikant en leverancier van R-Type pneumatische trekstang voor EDM-elektrodehouder in China, met standaardspecificaties volledig op voorraad en accepteert wereldwijde bulkbestellingen voor geautomatiseerde intelligente matrijswerkplaatsprojecten. Het is een zeer betrouwbare geïntegreerde pneumatische trekcomponent, speciaal ontworpen voor onbemande geautomatiseerde zinkvonk-EDM-productielijnen. Het integreert een geoptimaliseerde spanningsgebalanceerde krachtoverdrachtsstructuur van het R-type en corrosiewerende mechanische prestaties met hoge hardheid in één enkel apparaat, waardoor spanningsverzwakking, lokale spanningsconcentratie en gemakkelijke slijtagedefecten van traditionele trekstangen met een recht lichaam worden geëlimineerd.
JWGRIP is een professionele R-Type EDM-werkstukopspansysteem fabrikant en leverancier in China. Wij heten u van harte welkom bij de groothandel in producten van hoge kwaliteit tegen een concurrerende prijs vanuit onze fabriek.
Nieuwsaanbevelingen