- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
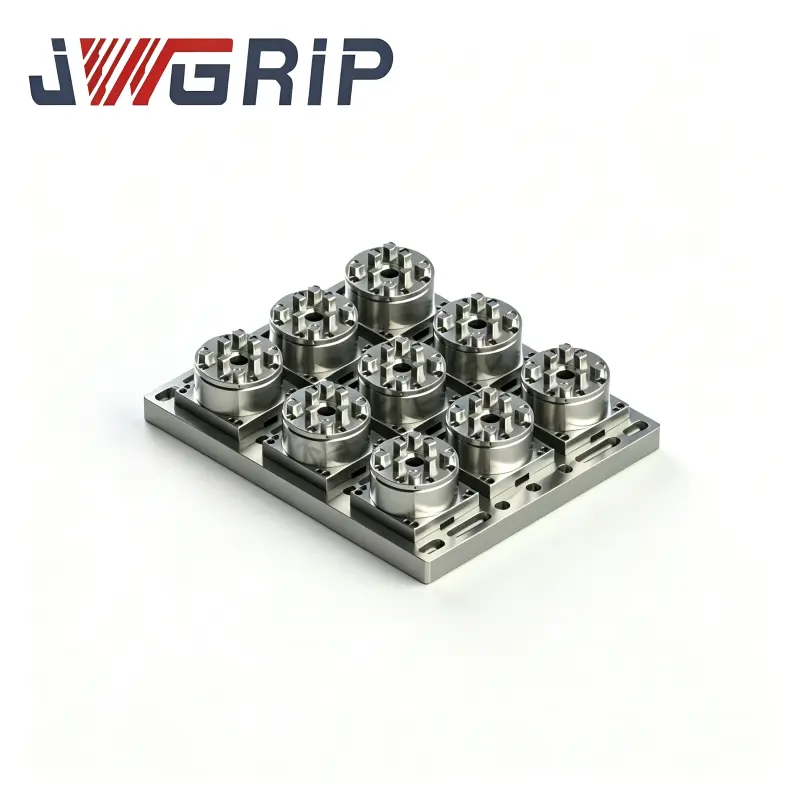
Waarom kiezen veel matrijzenfabrieken voor de R-type 9-in-1 pneumatische klauwplaat bij EDM-verwerking
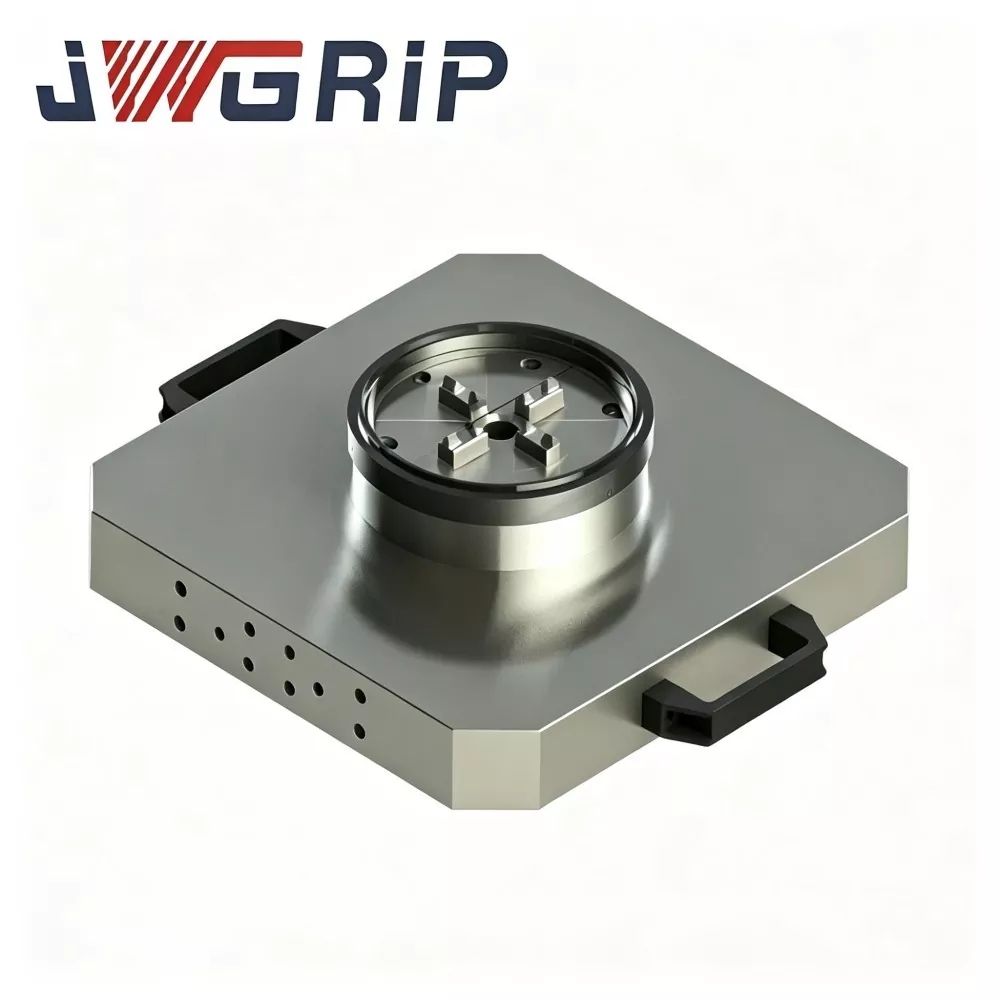
Artikelsamenvatting:Sinker EDM-werkplaatsen hebben vaak last van tijdrovend instelwerk voor de elektroden, positioneringsafwijkingen veroorzaakt door het assembleren van meerdere afzonderlijke klauwplaten en een laag machinegebruik voor de productie van matrijzen met meerdere elektroden.JWGRIP, een leverancier van professionele werkstukoplossingen, heeft de high-performance gelanceerd R-Type 9-in-1 pneumatische EDM-klauwplaat. Door gebruik te maken van een alles-in-één monolithische basisplaatstructuur, elimineert dit product cumulatieve lasfouten die worden gegenereerd door het combineren van verspreide enkele klauwplaten. In dit artikel worden het kernontwerpconcept, de prestatievoordelen in de praktijk, de praktische productiewaarde en typische toepassingsscenario's van dit multi-station armatuur uitgelegd. Het illustreert hoe het de elektrodewisseltijd aanzienlijk verkort en stabiele positioneringsnauwkeurigheid op micronniveau levert voor zinkvonk-EDM-bewerkingen van matrijzen met meerdere holtes, matrijzen voor auto's en medische matrijzen.
Inhoudsopgave
1. Wat is de kernontwerpfilosofie van JWGRIP R-Type 9-in-1 pneumatische EDM-klauwplaat?
2. Hoe presteert de R-Type 9-in-1 pneumatische EDM-klauwplaat beter dan meerdere afzonderlijke enkele nulpuntklauwplaten?
3.Welke operationele voordelen biedt de R-Type 9-in-1 pneumatische EDM-klauwplaat voor de dagelijkse productie?
4. Aan welke uiterst nauwkeurige productiescenario's kan de R-Type 9-in-1 pneumatische EDM-klauwplaat zich perfect aanpassen?
5. Veelgestelde vragen over R-Type 9-in-1 pneumatische EDM-klauwplaat
1. Wat is de kernontwerpfilosofie van de JWGRIP R-Type 9-in-1 pneumatische EDM-klauwplaat?
De R-Type 9-in-1 pneumatische EDM-klauwplaat, speciaal ontwikkeld door JWGRIP voor de pijnpunten van EDM-bewerking met meerdere elektroden, doorbreekt verschillende beperkingen die worden veroorzaakt door het assembleren van meerdere verspreide onafhankelijke enkele nulpuntklauwplaten. Het beschikt over een alles-in-één monolithische basisplaatstructuur, integreert negen onafhankelijke pneumatische klemstations, een geïntegreerde luchtregeleenheid voor het spruitstuk, een uiterst nauwkeurig positioneringsmechanisme en gehard en geslepen staal, waardoor een efficiënt ecosysteem voor snel verwisselen van werkstukken met meerdere elektroden wordt opgebouwd.
Traditionele oplossingen vereisen het één voor één installeren, nivelleren en kalibreren van meerdere losse enkele klauwplaten. Nadat de R-Type 9-in-1-klauwplaat daarentegen op de EDM-machinetafel is gemonteerd, hoeft deze slechts een eenmalige kalibratie te ondergaan. Alle negen klemstations delen dezelfde basisplaatreferentie, waardoor cumulatieve toleranties bij de montage als gevolg van splitsing volledig worden vermeden. Alle belangrijke positioneringsoppervlakken ondergaan een algehele afschrikking, gevolgd door een zeer nauwkeurige slijpbehandeling. Operators kunnen de offline elektroden vooraf instellen op externe stations tijdens de verwerkingscycli van de machine, zodat de machine niet stil hoeft te staan wachten op vervelend kalibratiewerk voor de armatuur.
2. Hoe presteert de R-Type 9-in-1 pneumatische EDM-klauwplaat beter dan meerdere afzonderlijke enkele nulpuntklauwplaten?
De onderstaande tabel vergelijkt de belangrijkste bedrijfsparameters en productievoordelen in de echte wereld tussen de R-Type 9-in-1 pneumatische EDM-klauwplaat en de conventionele oplossing met meerdere afzonderlijke nulpuntsklauwplaten, om intuïtief uitgebreide prestatieverbeteringen te tonen die zijn verkregen door matrijswerkplaatsen.
| Prestatiedimensie | R-Type 9-in-1 pneumatische EDM-klauwplaat | Meerdere afzonderlijke enkele nulpuntklauwplaten |
| Herhaal positioneringsnauwkeurigheid | ≤ ±0,002 mm, consistent over alle negen klemstations | ±0,003-0,010 mm, cumulatieve positioneringsfout door splitsing met meerdere klauwplaten |
| Gemiddelde elektrodewisseltijd | Vergrendelen/ontgrendelen op secondenniveau; offline vooraf ingesteld, geen herhaalde kalibratie van de meetklok | 15-30 minuten, elke boorkop moet afzonderlijk waterpas worden gesteld en opnieuw worden gekalibreerd |
| Niet-productieve instelratio van machine | Verminder de niet-productieve insteltijd tot 80% | Hoge stationairverhouding, veel machinetijd die wordt verspild aan het uitlijnen van de opspanning |
| EDM-tafelruimtebezetting | Compacte monolithische lay-out, bespaart waardevol tafeloppervlak | Grote bezetting bij het naast elkaar installeren van meerdere klauwplaten |
| Beheerlast voor reserveonderdelen | Eén geïntegreerde eenheid, minder reserveaccessoires om te beheren | Grote hoeveelheid trekbouten en reserveonderdelen voor elke afzonderlijke boorhouder |
| Consistentie tussen workflows | Uniforme referentie voor EDM-vonken, CNC-frezen en CMM-inspectie | Er kan een referentieafwijking optreden tussen verschillende eenheden met één klemplaat |
3. Welke operationele voordelen biedt de R-Type 9-in-1 pneumatische EDM-klauwplaat voor de dagelijkse productie?
De R-Type 9-in-1 pneumatische EDM-klauwplaat is gebouwd op een geïntegreerde architectuur met meerdere stations en lost veel al lang bestaande pijnpunten op in zinkvonk-EDM-matrijzen.
Uniforme pneumatische besturing van het spruitstuk:Negen klemstations worden aangedreven door één gedeelde luchtspruitstukschakelaar. Operators kunnen binnen enkele seconden meerdere groepen elektroden vergrendelen en ontgrendelen zonder elke klem afzonderlijk aan te passen. Het vermindert de afhankelijkheid van ervaren technici; zelfs minder ervaren technici kunnen op stabiele wijze klemtaken met meerdere elektroden uitvoeren.
Eenmalige kalibratie zonder geaccumuleerde lasfouten:De monolithische basisplaat garandeert een uniform referentiepunt voor alle negen posities. Na eenmalige montage en kalibratie op de EDM-tafel zijn herhaalde nivelleringswerkzaamheden niet nodig, waardoor tolerantiestapeling, veroorzaakt door het monteren van meerdere afzonderlijke klauwplaten, volledig wordt geëlimineerd.
Compacte lay-out voor geoptimaliseerd gebruik van tafelruimte:Het alles-in-één ontwerp integreert negen klemposities op één enkele basisplaat. In tegenstelling tot verspreide onafhankelijke klauwplaten, vermijdt het gefragmenteerde tafelbezetting. Het reserveert meer ruimte voor het plaatsen van werkstukken en het geleiden van kabels, voorkomt interferentie tussen armaturen en past op de meeste standaard zinkvonk-EDM-machinetafels.
Krachtige offline voorinstellingsmogelijkheden ter ondersteuning van productie zonder verlichting:Elektroden kunnen op externe voorinstelstations worden gemonteerd en afgesteld. Operators monteren vooraf uitgelijnde elektrodegroepen op de machine, waardoor continue batchbewerking en onbeheerde productie zonder toezicht worden gerealiseerd om de output van de apparatuur te maximaliseren.
Strenge kwaliteitscontrole, traceerbaarheid:Elke voltooide spantang ondergaat vóór verzending een volledige inspectie op de Zeiss CMM-meetmachine. Officiële inspectierapporten kunnen op verzoek van de klant worden verstrekt om een traceerbare kwaliteitscontrole te realiseren.
4. Aan welke productiescenario's met hoge precisie kan de R-Type 9-in-1 pneumatische EDM-klauwplaat zich perfect aanpassen?
Productie van kunststof matrijzen met meerdere holtes: Voor de verwerking van matrijsinzetstukken met meerdere holtes waarvoor grote batches elektroden nodig zijn, kan de geïntegreerde lay-out met negen stations een groot aantal elektrodegroepen bevatten, de algehele doorlooptijd van de matrijs verkorten en cumulatieve positioneringsdrift voorkomen.
Precisiematrijzenproductie voor de auto-industrie: geschikt voor lampbehuizingen en mallen voor binnenonderdelen met grote hoeveelheden elektroden. Dankzij de snelle elektrodewissel kunnen matrijzenbedrijven omgaan met strakke leveringsschema's voor projecten.
Medische precisie matrijsverwerking: Voor microholten van medische matrijzen handhaaft het een stabiele herhaalpositioneringsnauwkeurigheid van ± 0,002 mm en verlaagt het risico op schroot veroorzaakt door positioneringsdrift tijdens EDM-operaties met meerdere elektroden.
5. Veelgestelde vragen over R-Type 9-in-1 pneumatische EDM-klauwplaat
Vraag 1: Moet ik mijn zinklood-EDM-machine aanpassen om de R-Type 9-in-1 pneumatische EDM-klauwplaat te installeren?
A1: Er is geen wijziging vereist. JWGRIP biedt standaard montagebasisplaten die compatibel zijn met reguliere zinklood-EDM-modellen. Het kan met standaardschroeven op de originele machinetafel worden bevestigd. Er is geen lassen, snijden of maatwerk op locatie nodig. Normale installatie kan binnen een uur worden voltooid.
Vraag 2: Welke luchtdruk is vereist voor de R-Type 9-in-1 pneumatische EDM-klauwplaat? Heb ik extra pneumatische accessoires nodig?
A2: Deze boorhouder heeft een aanbevolen werkluchtdruk van 6 bar. De persluchttoevoer moet droog en schoon zijn. Om vocht en onzuiverheden te filteren wordt een olie-waterafscheider aanbevolen. Standaard pneumatische connectoren worden meegeleverd, zodat er onder normale omstandigheden geen complexe extra pneumatische onderdelen nodig zijn. Als uw werkplaats te kampen heeft met een onstabiele luchtdruk, wordt een drukregelventiel aanbevolen om een consistente klemkracht voor alle stations te garanderen.
Vraag 3: Zal de R-Type 9-in-1 pneumatische EDM-klauwplaat roesten en de positioneringsnauwkeurigheid verliezen bij langdurige blootstelling aan EDM-diëlektrische vloeistof?
A3: Het sleutelpositielichaam van de boorkop is gemaakt van gehard roestwerend gelegeerd staal en de sleutelpositioneringsoppervlakken krijgen een speciale verhardingsbehandeling voor matige weerstand tegen EDM-diëlektrische vloeistof. De boorkop is echter niet volledig bestand tegen onderdompeling. Vermijd voortdurend intensief spoelen van pneumatische componenten door diëlektrische vloeistof tijdens het bewerken. Verwijder EDM-slib en resterende diëlektrische vloeistof grondig en droog het apparaat na elke taak om de positioneringsprestaties op de lange termijn te behouden.
Vraag 4: Kunt u niet-standaard maatwerk leveren op basis van mijn speciale EDM-productievereisten?
A4: Ja. Ons engineeringteam ondersteunt aangepaste aanpassingen voor een speciale lay-out van de montagegaten of speciale toepassingsomstandigheden. Op maat gemaakte voorstellen en prestatietestrapporten worden vóór verzending geleverd.
Vraag 5: Welk dagelijks onderhoudswerk is nodig om de nauwkeurigheid op lange termijn te behouden?
A5: Houd de afdichtingsoppervlakken schoon, verwijder EDM-koolstofresten en metaalspanen. Handhaaf de gespecificeerde stabiele werkluchtdruk. Inspecteer regelmatig de toestand van de trekboutklemming. Eenvoudige routinematige reiniging kan de precisieprestaties behouden.
Conclusie
De JWGRIP R-Type 9-in-1 pneumatische EDM-klauwplaat maakt gebruik van een monolithische structuur met meerdere stations, uniforme pneumatische bediening en stabiele positioneringsprestaties op micron-niveau om deze praktische pijnpunten in de productie-industrie op te lossen. Het verbetert effectief de klemefficiëntie, het gebruik van de tafelruimte en de nauwkeurigheid van de herhaalpositionering tijdens het proces bij het maken van mallen.
Als u niet-productieve insteluren wilt verminderen of de stabiliteit van de bewerking met meerdere elektroden wilt verbeteren, deel dan uw machinespecificaties en reguliere productievereisten en neem contact met ons opons applicatie-engineeringteam. Wij bieden u gerichte technische ondersteuning en oplossingsaanbevelingen.
Gerelateerd nieuws
- Waarom zou u kiezen voor een compatibele EROWA Uniholder 72 ER-035211 voor nauwkeurig opspannen van werkstukken
- Waarom geven 5-assige werkplaatsen de voorkeur aan een compacte, zeer nauwkeurige, zelfcentrerende nulpuntbankschroef met harde kaken
- Hoe kan een 0-100 mm draaibare draadvonkschroef de precisie en bewerkingsefficiëntie verbeteren
- Is de TP UnoSet Vee bankschroef voor draadvonken de ultieme werkstukbevestiging voor de productie van batchgewijze cilindrische asonderdelen?
- Waarom is de UnoSet-adapter met RSM 50-palletset een game-changer voor de moderne precisieproductie van draadvonken in 2026
- Hoe kan een draadvonkhouder voor precisiewerkopspanning de nauwkeurigheid verbeteren en de insteltijd verkorten
Laat een bericht achter
Nieuwe Producten
Nieuwsaanbevelingen