- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Betrouwbare fabrikant van R-Type centreerplaten voor precisie-uitlijningsoplossingen
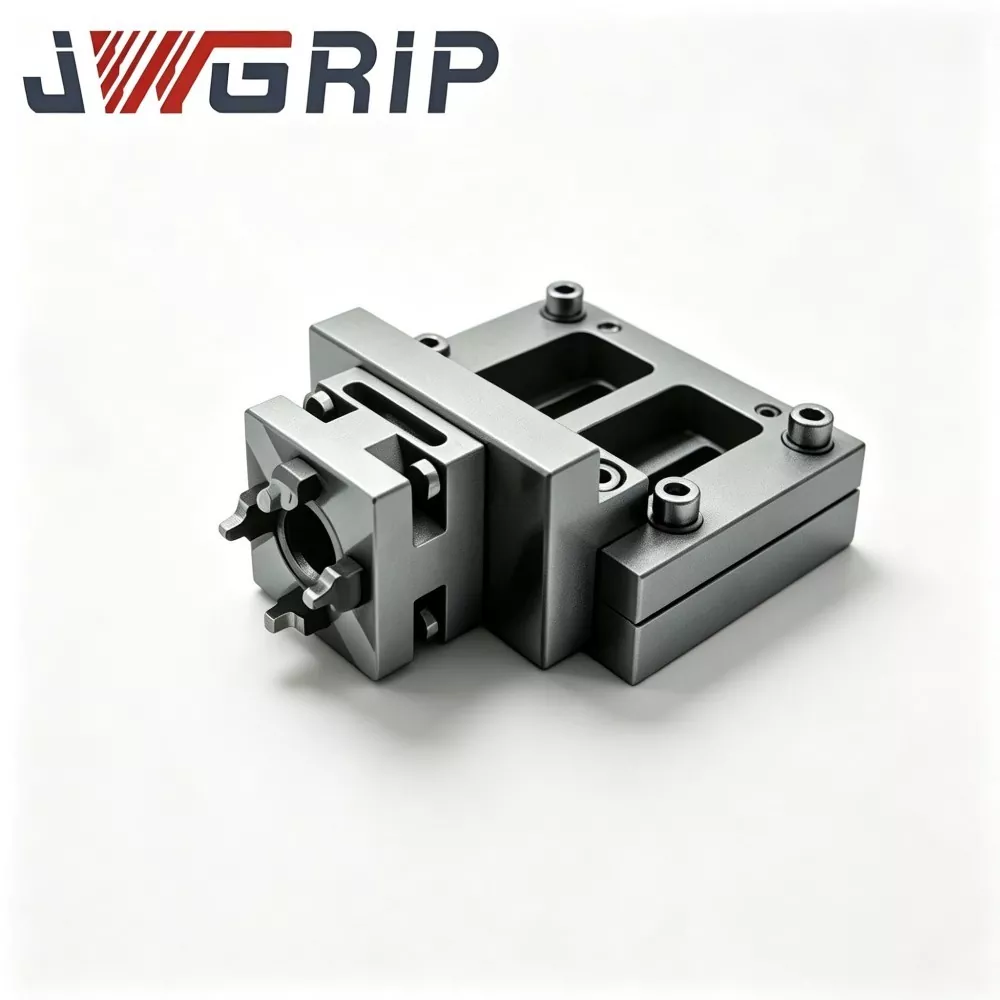
Als gespecialiseerde armatuurproducent van R-Type centreerplaten,JWGRIPproduceert positioneringsplaten met hoge vlakheid en nulpuntpalletinzetstukken voor matrijsontwikkelaars, EDM-procesplanners en specialisten voor de inkoop van armaturen die de lay-out van meerdere elektroden uitvoeren op zinkvonk-EDM-werktafels. Elke plaat ondergaat spanningsverlichtend gloeien en dubbelzijdig precisieslijpen om strikte parallelliteits- en vlakheidstoleranties te behouden en cumulatieve positioneringsafwijkingen te voorkomen voor dichte opstellingen met meerdere elektroden. Deze referentieplaten lossen coördinaatinconsistentie op bij het verwisselen van elektroden of verwisselbare werkstukken in diëlektrische vloeistoftanks. JWGRIP levert ookR-type EDM-klauwplatenen Wire EDM Workholding Fixtures, waarmee complete datumoverdrachtsketens worden gebouwd voor zinkvonken en draadvonkbewerkingsworkflows.
Talrijke matrijzenbouwateliers richten zich sterk op de nauwkeurigheid van de individuele klauwplaat, maar zien de voortplanting van datums over meerdere stations over het hoofd. Zelfs zeer nauwkeurige klauwplaten kunnen de opeenhoping van fouten niet elimineren als tussenliggende verbindingsplaten een slechte vlakheid hebben of vervormde plaatsingsopeningen. Wanneer operators meerdere grafiet- of koperelektroden plaatsen voor het bewerken van matrijzen met meerdere holtes, zullen kleine fouten op de centreerplaten zich op elk station opstapelen. De cumulatieve afwijking verstoort de uniformiteit van de vonkbrug, creëert een inconsistente holtediepte en vernietigt de dimensionale consistentie tussen meerdere malafdrukken. Veel generieke adapterplaten die op de markt worden verkocht, zijn niet geoptimaliseerd voor EDM-omgevingen; ze hebben de neiging om te lijden onder oppervlaktecorrosie en dimensionale drift bij langdurige onderdompeling in diëlektrische vloeistof, waardoor de coördinatenconsistentie tussen de elektrodeposities geleidelijk wordt verbroken.
Welke kritische functionele kenmerken scheiden speciale referentieplaten van gewone adapterplaten voor EDM-opstellingen met meerdere elektroden?
Gewone adapterplaten zijn meestal ontworpen voor drooggefreesde CNC-freesomstandigheden. Ze nemen zelden diëlektrische immersie, verontreiniging met koolstofdeeltjes en accumulatie van fouten in meerdere stations mee in hun ontwerpoverwegingen.
R-Type centreerplaten zijn daarentegen speciaal gebouwd voor lay-outscenario's met meerdere elektroden van zinkvonk-EDM.
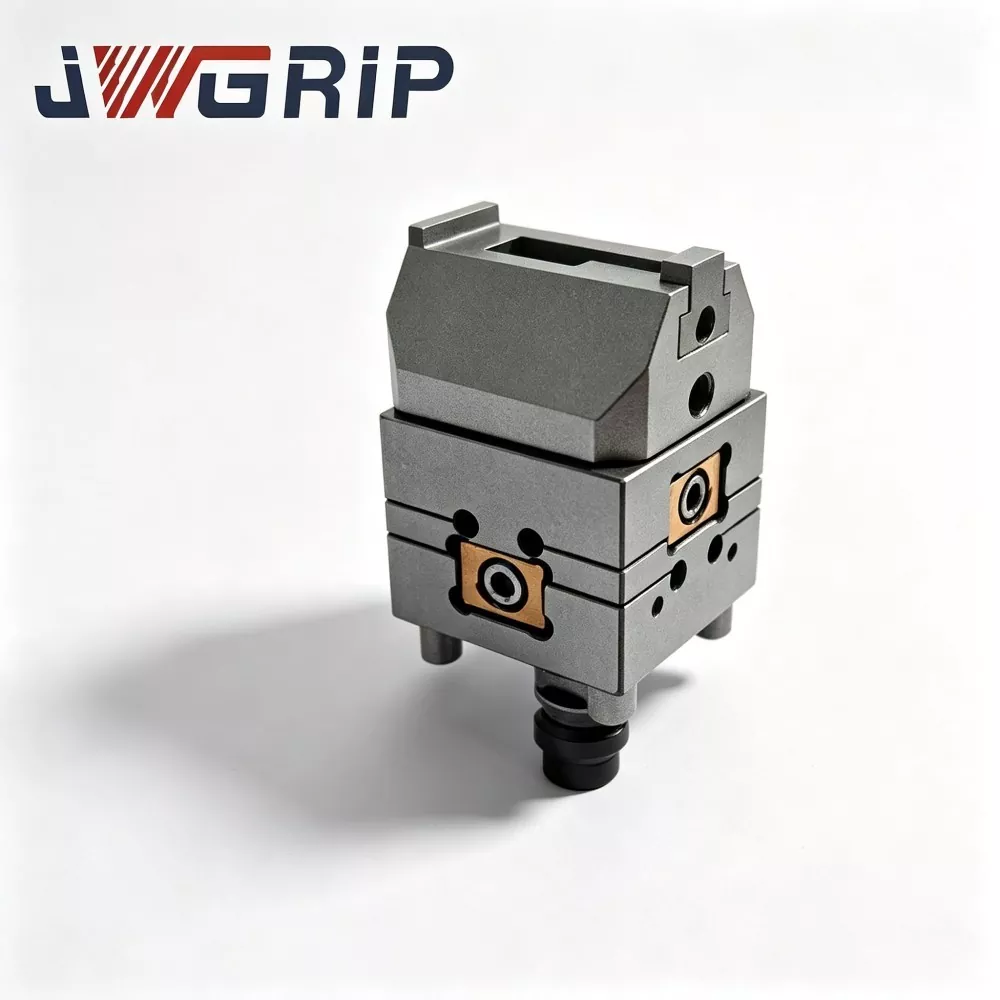
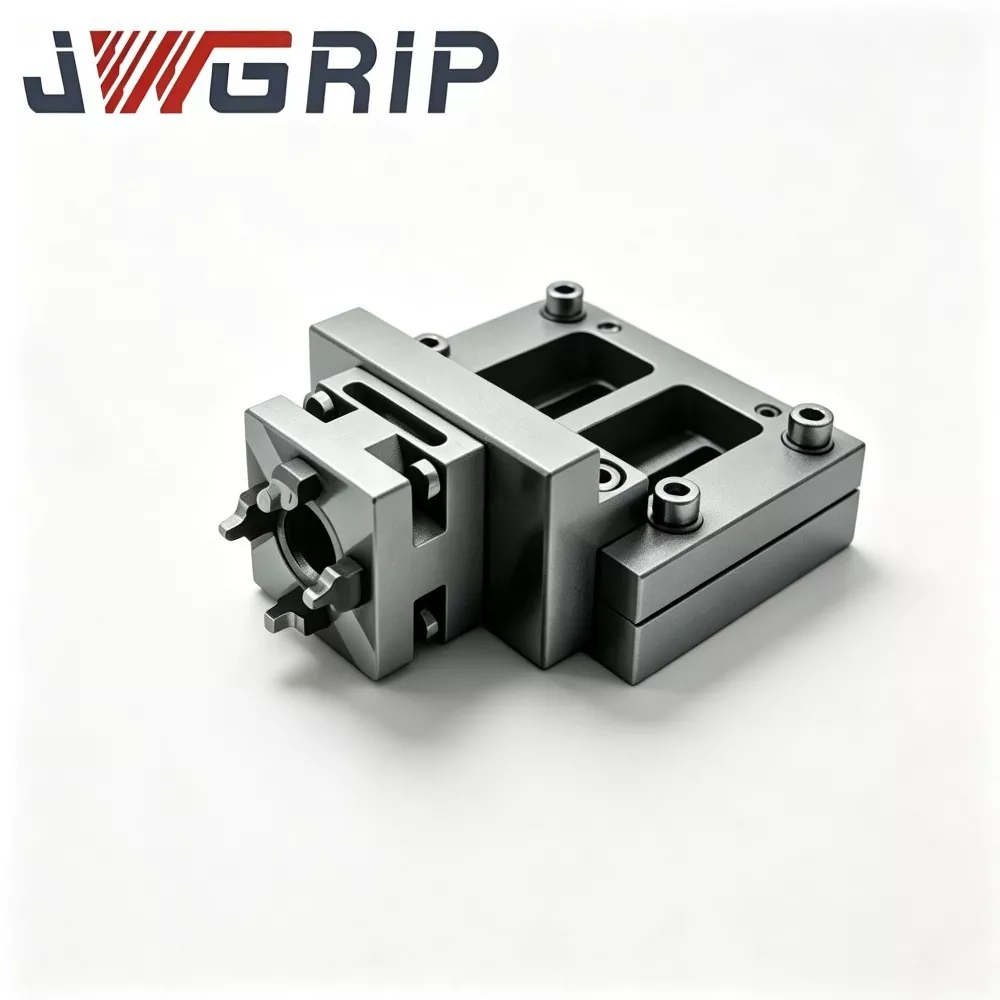
De R-Type 70x70 EDM-centreerplaat is geschikt voor compacte opstellingen met meerdere elektroden voor kleine precisie-inzetstukken.
De R-Type 54x54 EDM-centreerplaat is geschikt voor installatie in kleine ruimtes waar de montageruimte uiterst beperkt is. De 75 mm EDM nulpuntcentreerplaat vergroot de laadcapaciteit voor middelgrote elektroden, terwijl de R-Type 156 mm EDM-pallet voor nulpuntwerkopspanning een groter formaat gegevensdrager biedt voor zware groepen met meerdere elektroden.
De corrosiewerende oppervlaktebehandeling is bestand tegen chemische erosie door diëlektrische vloeistof. Nauwkeurig bewerkte plaatsingsopeningen garanderen een herhaalbare uitlijning telkens wanneer platen op basisklauwplaten worden gemonteerd. Met betrouwbare tussenliggende referentiemedia behoudt elk elektrodestation zijn onafhankelijke coördinatenwaarde zonder kruisinterferentie, waardoor cumulatieve offset bij de productie van matrijzen met meerdere holtes wordt vermeden.
Hoe kan cumulatieve datumfout worden geëlimineerd?
Voor complexe mallen met meerdere caviteiten zijn tientallen elektroden nodig om alle caviteitsdetails af te werken. Het opnieuw instellen van coördinaatreferenties voor elke elektrode in de EDM-tank verspilt veel machinelooptijd. Met R-Type centreerplaten kunnen operators de elektrodegroepering voltooien, de lay-out plannen en metingen coördineren op externe kalibratiebanken buiten de EDM-machine. Meerdere elektroden kunnen in batches vooraf worden gemonteerd op centreerplaten of pallets, en de hele gemonteerde eenheid wordt in één enkele installatiestap op R-Type EDM-klauwplaten vergrendeld.
Deze aanpak zorgt ervoor dat vrijwel al het meet- en instelwerk geen kostbare machinetijd meer kost. Als werkplaatsen van plan zijn om armatuurcirculatie over verschillende apparatuur te realiseren, kunnen deze datumplaten samenwerken met modules van het Quick Change Workholding System, waardoor uniforme coördinatengegevens worden overgedragen tussen meetstations, zinkvonkmachines en hulpinspectieplatforms. Deze werkmodus maakt een einde aan het herhaaldelijk instellen van coördinaten en onderdrukt effectief het stapelen van fouten die wordt gegenereerd door meerdere onafhankelijke klembewerkingen.
Hoogtepunten van kernproducten
Dubbelzijdig precisieslijpen plus spanningsverlichtende behandeling zorgen voor een ultralage vlakheid en parallelliteit, waardoor cumulatieve positioneringsafwijkingen bij meerdere stations worden beperkt.
Specificaties met meerdere afmetingen, waaronder 54×54,70×70,75 mm en 156 mm palletgeschikte compacte inzetstukken, dichte lay-out met meerdere elektroden en elektrodecombinaties voor zware lasten.
Een speciale corrosiewerende oppervlaktebehandeling is bestand tegen langdurige onderdompeling in diëlektrische vloeistoffen, waardoor corrosie en veranderingen in de afmetingen van het oppervlak in EDM-werktanks worden vertraagd.
Gestandaardiseerde lokalisatie-interface zorgt voor naadloze compatibiliteit met bestaande klauwplaten, houders en hulpkalibratiecomponenten uit de R-Type-serie.
Overzicht productmodules
Het JWGRIP productportfolio voor datumoverdracht omvat kleine centreerplaten tot grote, zware pallets om te voldoen aan diverse lay-outvereisten voor meerdere elektroden.
R-Type 54x54 EDM-centreerplaat is ontworpen voor een smalle installatieruimte, geschikt voor compacte opstelling met meerdere elektroden van kleine precisie-inzetstukken. R-Type 70x70 EDM-centreerplaat wordt algemeen toegepast voor reguliere kleine en middelgrote mallen met meerdere holtes. De 75 mm EDM Zero Point Centreerplaat biedt een groter laadgebied voor middelgrote elektrodegroepen. R-Type 156 mm EDM-pallet voor nulpuntwerktuigopspanning fungeert als een groot draagplatform voor zware elektroden of gecombineerde klemming met meerdere wisselplaten. Al deze hardware-eenheden behoren tot het R-Type EDM Workholding System-ecosysteem. Wanneer werkplaatsen de vervolgbewerking van draadsnijwerk voor matrijsonderdelen moeten voltooien, kunnen bijpassende gereedschappen van Wire EDM Workholding Fixtures worden geïntroduceerd om dezelfde referentiereferentie te blijven gebruiken in verschillende verwerkingsfasen.
Typische toepassingsscenario's
Deze datumoverdrachtplaten en -pallets vinden een brede toepassing in de productie van kunststof spuitgietmatrijzen met meerdere holtes, de productie van precisieconnectormatrijzen, de verwerking van medische implantaatmatrijzen en de voorbereidingsworkflows voor batchelektrodegroepen. Ze passen op zinkvonk-EDM-apparatuur voor gelijktijdige bewerking met meerdere holtes, gegroepeerde elektrodeverwerking en modulaire wisselplaatopspanning. Of u nu oudere EDM-werkstations renoveert of nieuwe modulaire matrijzenbouwcellen bouwt, correct geselecteerde centreerplaten stabiliseren de coördinatenconsistentie van meerdere elektroden en verminderen defecte onderdelen veroorzaakt door geaccumuleerde datumverschuiving. Deze componenten worden intensief gebruikt door matrijzenfabrieken voor consumentenelektronica, fabrieken voor precisieconnectorgereedschappen en bedrijven die grootschalige matrijsprojecten met meerdere holtes uitvoeren.
Praktische selectieprincipes
Bereken eerst het totale aantal en de buitenafmetingen van de elektroden in elke groep en selecteer vervolgens de plaatgrootte op basis van de werkelijke tafelinstallatieruimte. Dankzij de compacte lay-out met compacte inzetstukken worden platen van kleiner formaat gekozen, zoals R-Type 54x54 EDM-centreerplaat of R-Type 70x70 EDM-centreerplaat. Middelgrote en grote elektrodegroepen of gecombineerde klemming met meerdere wisselplaten kunnen een 75 mm EDM nulpuntcentreerplaat of een R-Type 156 mm EDM-pallet gebruiken voor nulpuntwerktuigopspanning.
Bevestig ten tweede de vereiste interface-matching met uw bestaande basisklauwplaten. Let op het totale gewicht van de elektrode; Scenario's met zware belasting vereisen pallets met een hoger draagvermogen. Als u gegevens wilt delen met externe meetplatforms, controleer dan vooraf de compatibiliteit met de Quick Change Workholding System-modules. Als u zich in de war voelt over de maatcombinatie of het matchen van het laadvermogen, kunt u de officiële afmetingsgegevensbladen van JWGRIP raadplegen om geschikte onderdeelnummers te filteren op basis van de elektrode-indelingstekening en belastingsparameters.
Gebruiksrichtlijnen
Tijdens de continue EDM-productie zullen koolstofresten, grafietpoeder en diëlektrisch slib zich ophopen op plaatlocatieoppervlakken en positioneringsgaten. Een voorzichtige en regelmatige reiniging van vlakke referentievlakken en lokalisatieboringen is van cruciaal belang voor het behoud van de oorspronkelijke nulpuntnauwkeurigheid. Vermijd zware stoten, krassen of mechanische schokken op geslepen referentieoppervlakken; oppervlakte-inkepingen zullen permanente, onherstelbare datumfouten met zich meebrengen. Na het reinigen de platen droogvegen en een anticorrosiebeschermende coating aanbrengen, vooral voor units die gedurende langere tijd buiten de machinetanks zijn opgeslagen.
Inspecteer periodiek de vlakheid en de toestand van de gaten voor platen die werken onder zware omstandigheden met meerdere elektroden. Onderdelen met duidelijke inkepingen of corrosieputten tijdig buiten gebruik stellen. Het volgen van gestandaardiseerde bedieningsgewoonten beschermt de datumintegriteit, houdt de consistentie van de coördinaten van meerdere elektroden in stand en verlaagt de uitvalratio voor massaproductie van matrijzen met meerdere holtes.

- View as
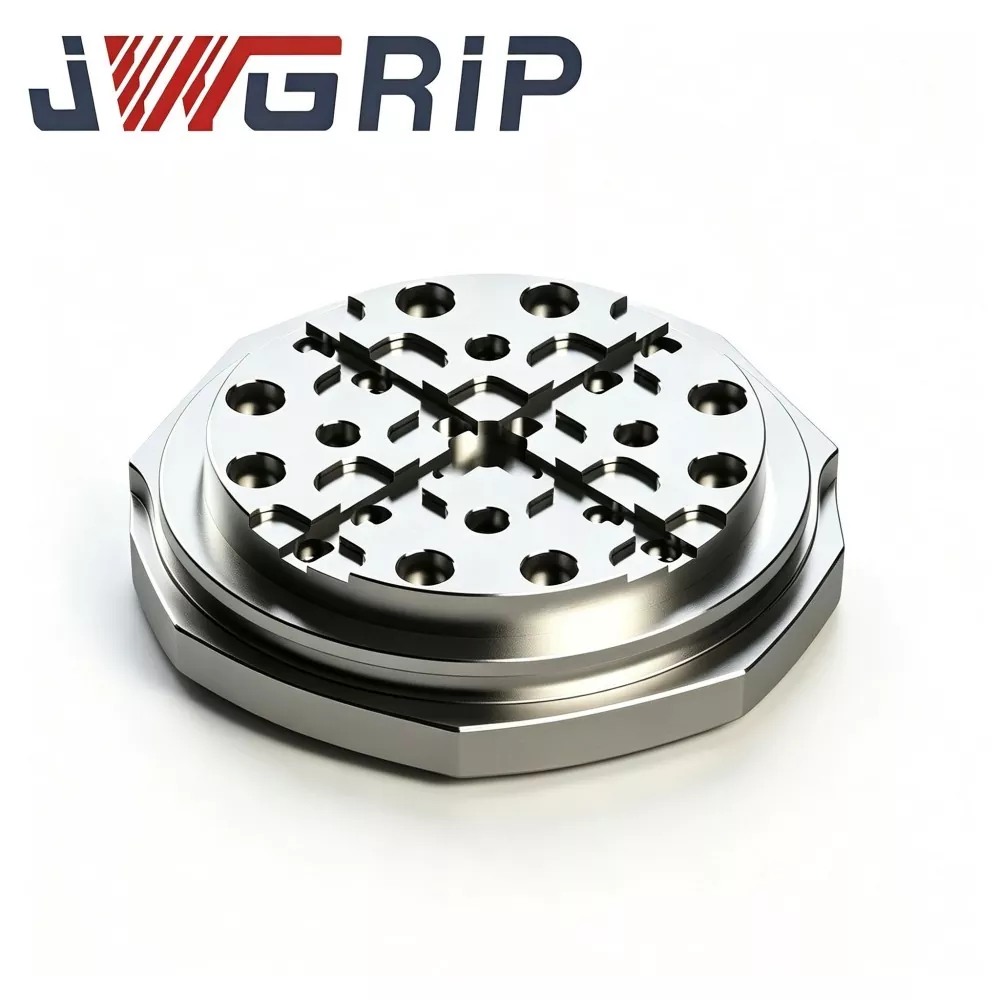
R-Type 156 mm EDM-pallet voor nulpuntwerktuigopspanning
JWGRIP, een ervaren leverancier die beproefde ODM-oplossingen levert voor uiterst nauwkeurige EDM-hardware voor het opspannen van werkstukken, biedt een R-Type 156 mm EDM-pallet met stijve constructie voor Zero Point Workholding, een belangrijk inkoopcomponent voor de cross-processoverdracht van zinklood-EDM in middelgrote tot grote matrijzenfabrieken. Het is gemaakt van spanningsvrij voorgehard gelegeerd staal en ondergaat thermische stabilisatie in meerdere cycli, R-type overgangsgroefbewerking en ultra-precies slijpen over het volledige oppervlak. Uitgerust met een chip-afleidingsdrainagearchitectuur voor opspattende EDM-tankomgevingen, verspreidt de unieke R-vormige spanningsontlastende groef hoge lokale spanning van herhaalde nulpuntsvergrendel-ontgrendelingscycli en onderdrukt de microvervorming van het lokalisatie-referentievlak na langdurige cyclische werking.
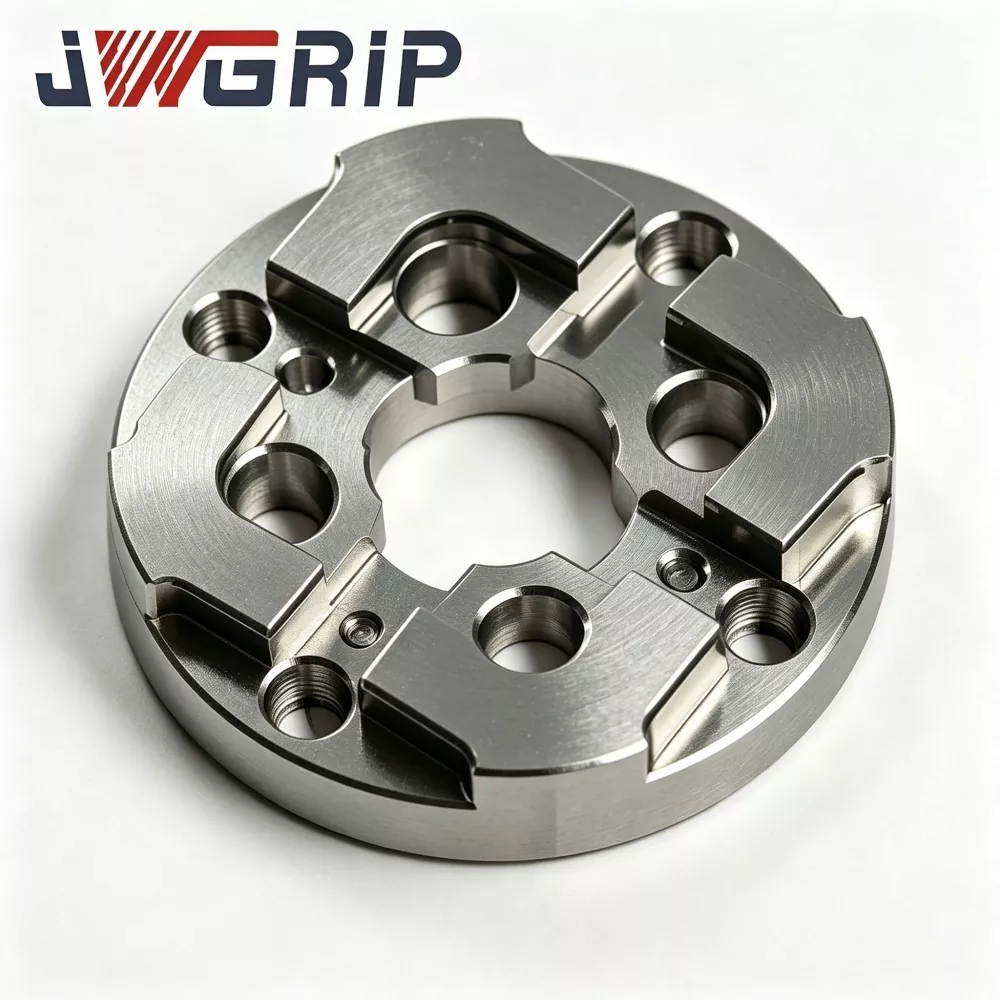
75 mm EDM nulpunt centreerplaat
JWGRIP is de professionele fabrikant en leverancier van 75 mm EDM Zero Point Centreerplaat in China, die fabrieksmatige levering en op maat gemaakte structurele aanpassingen levert voor middelgrote tot grote matrijzenbouwateliers over de hele wereld. Het is een zeer stabiele geïntegreerde datumpositioneringsarmatuur, speciaal ontwikkeld voor zinker-EDM-nulpuntbevestigingssystemen. Het integreert een versterkte anti-vervormingsstructuur en uiterst nauwkeurige nulpuntafstemmingsbenchmark in één enkele eenheid, waardoor snelle datumherstel wordt gerealiseerd tijdens frequente vervanging van matrijsinzetstukken en batchbewerking met meerdere elektroden.
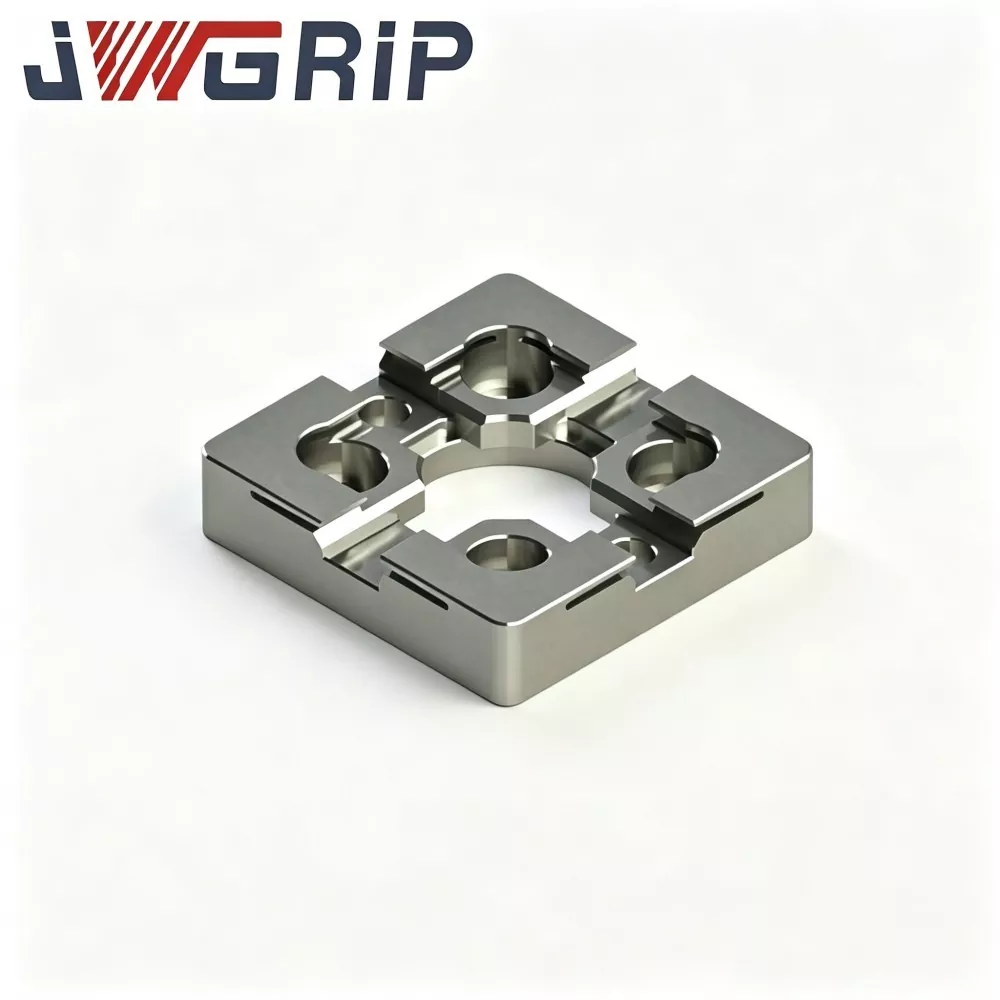
R-Type 54x54 EDM-centreerplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type 54x54 EDM-centreerplaat in China, met standaardspecificaties volledig op voorraad en ondersteunt wereldwijde bulkbestellingen voor compacte EDM-machine- en precisiegietwerkplaatsprojecten. Het is een slijtvast, zeer nauwkeurig geïntegreerd positioneringsbenchmarkarmatuur, speciaal ontworpen voor kleine zinkvonk-EDM-apparatuur, mini-elektrodemallen en scenario's voor precisievormverwerking met meerdere holtes. Het integreert een geoptimaliseerde R-type transitionele positioneringsschouderstructuur en thermisch stabiele mechanische prestaties in één enkele eenheid, waardoor de defecten van gemakkelijke extrusieslijtage en hoekafbrokkeling van traditionele rechthoekige miniatuurcentreerplaten worden geëlimineerd.
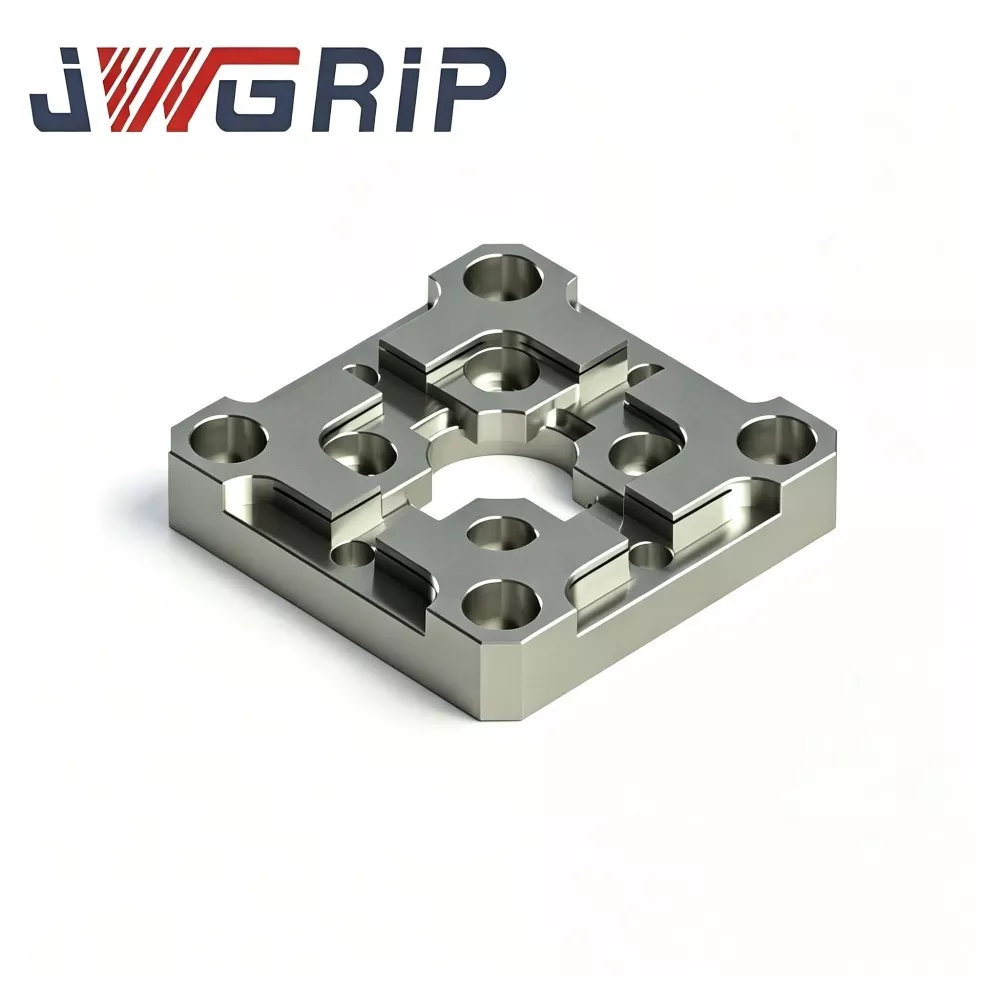
R-Type 70x70 EDM-centreerplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type 70x70 EDM-centreerplaat in China, en biedt fabrieksmatige levering en op maat gemaakte structurele aanpassingen om te voldoen aan diverse EDM-armatuurlay-outvereisten. Het is een uiterst nauwkeurig, geïntegreerd benchmark-armatuur voor het positioneren van elektrodes, speciaal geoptimaliseerd voor werkplaatsen voor het maken van zinkvonk-EDM-matrijzen, waarbij de nadruk ligt op snelle centrering en repetitieve elektrodepositioneringstaken. Het integreert de spanningsverspreide R-type overgangsstructuur aan de binnenzijde en ultrastabiele benchmarkpositioneringsprestaties in een enkele compacte eenheid, waardoor scherpe randslijtage en referentiedriftdefecten van traditionele vlakke centreerplaten effectief worden opgelost.
JWGRIP is een professionele R-type centreerplaten fabrikant en leverancier in China. Wij heten u van harte welkom bij de groothandel in producten van hoge kwaliteit tegen een concurrerende prijs vanuit onze fabriek.
Nieuwsaanbevelingen