- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

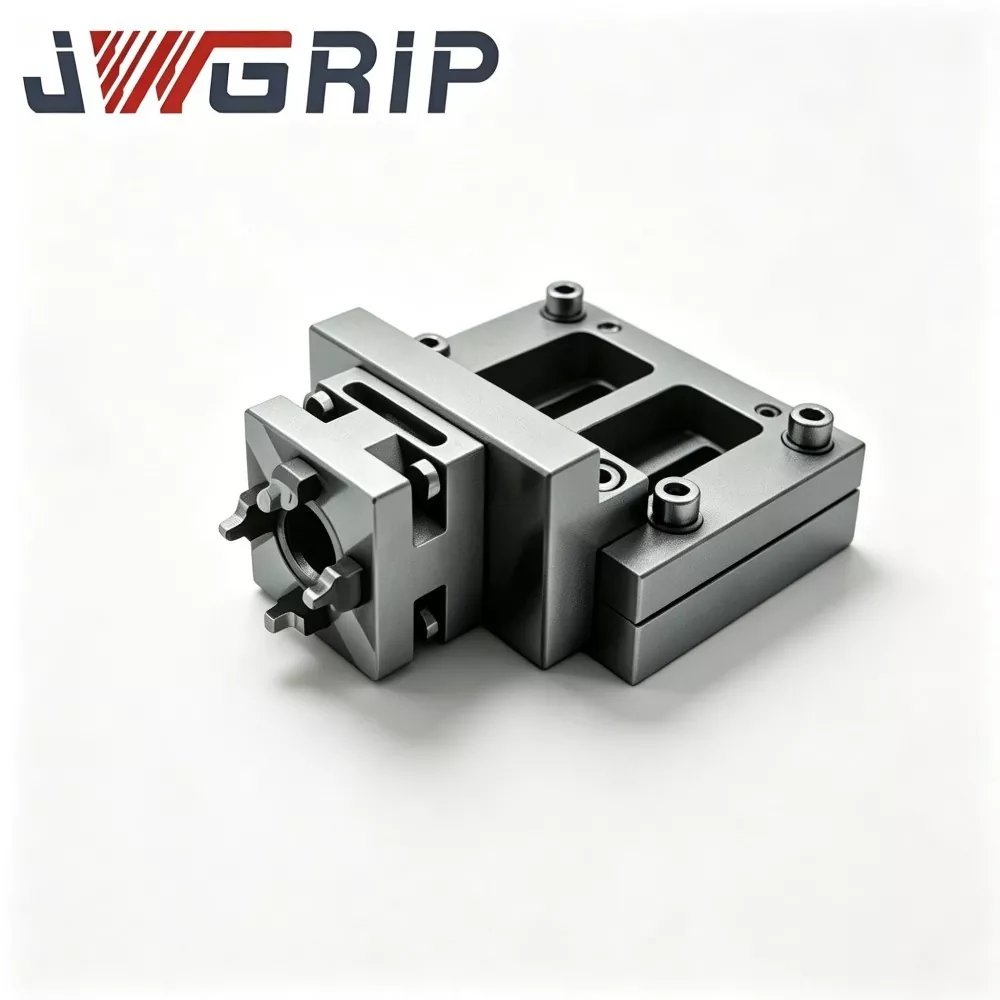
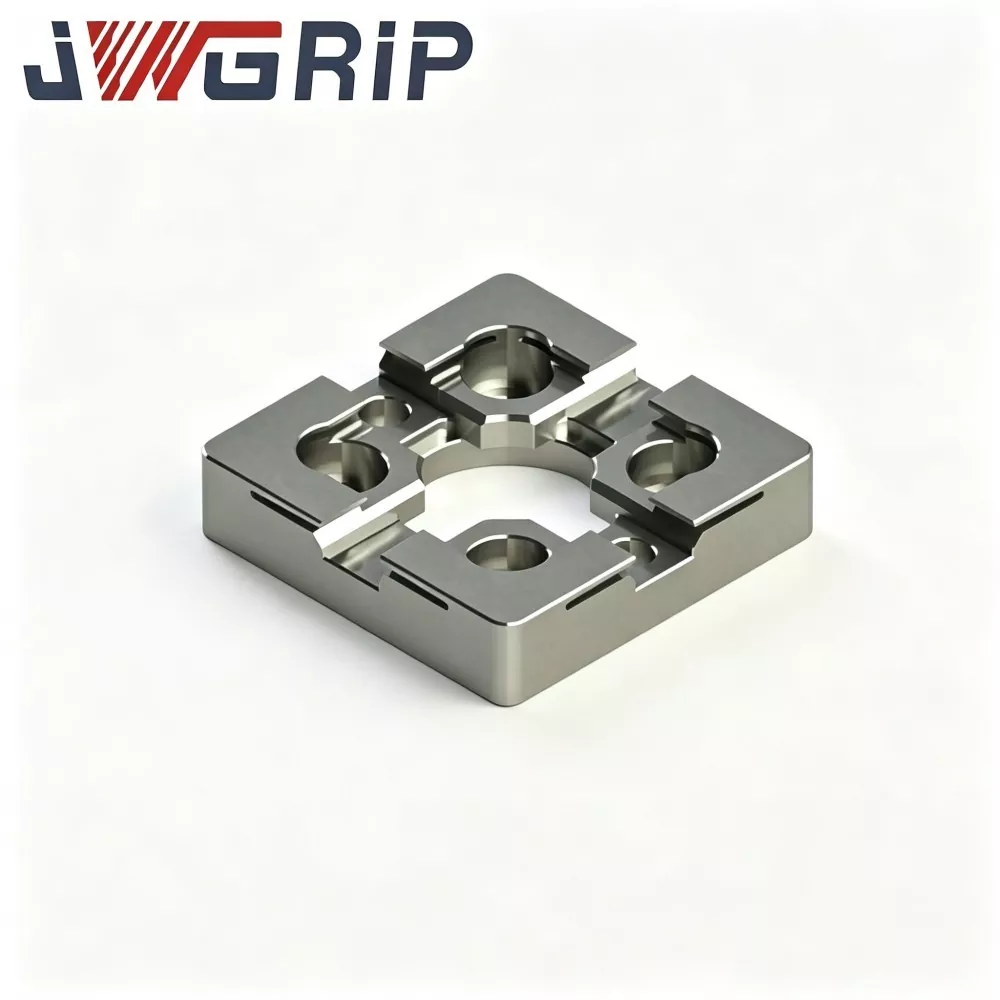
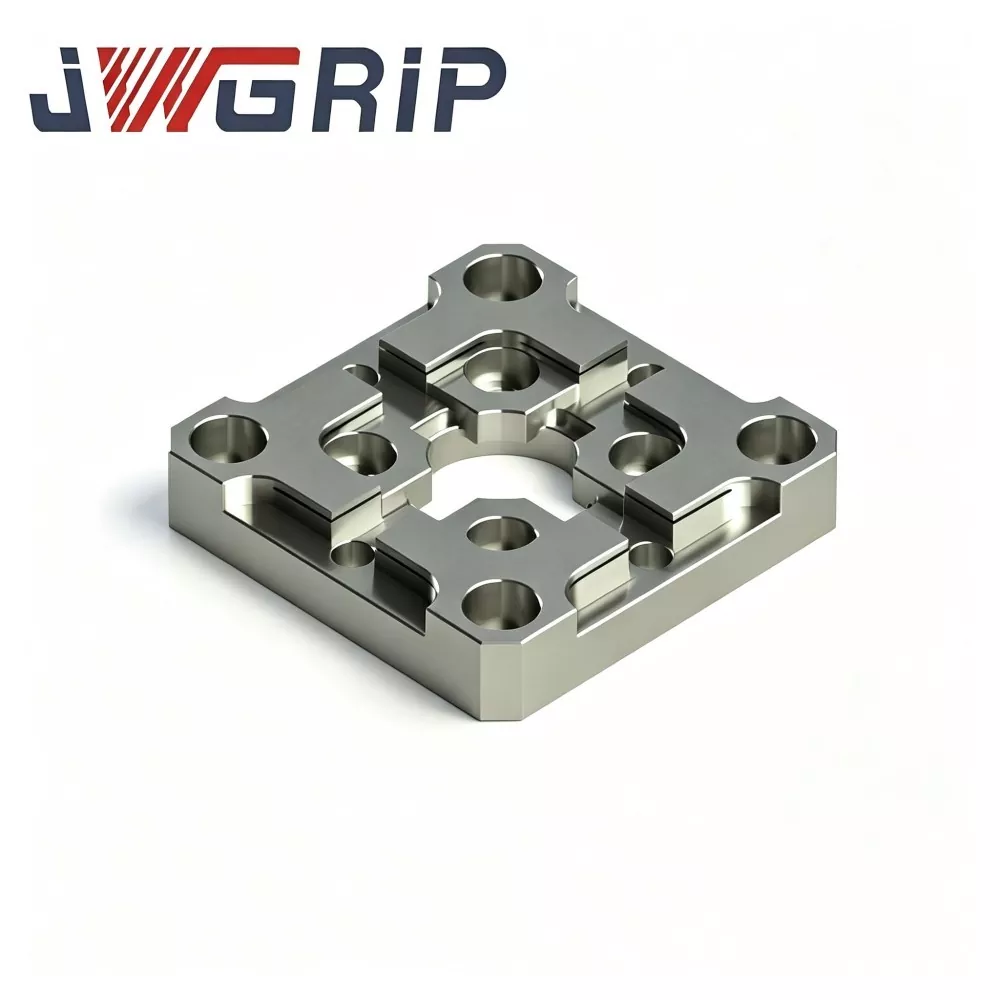
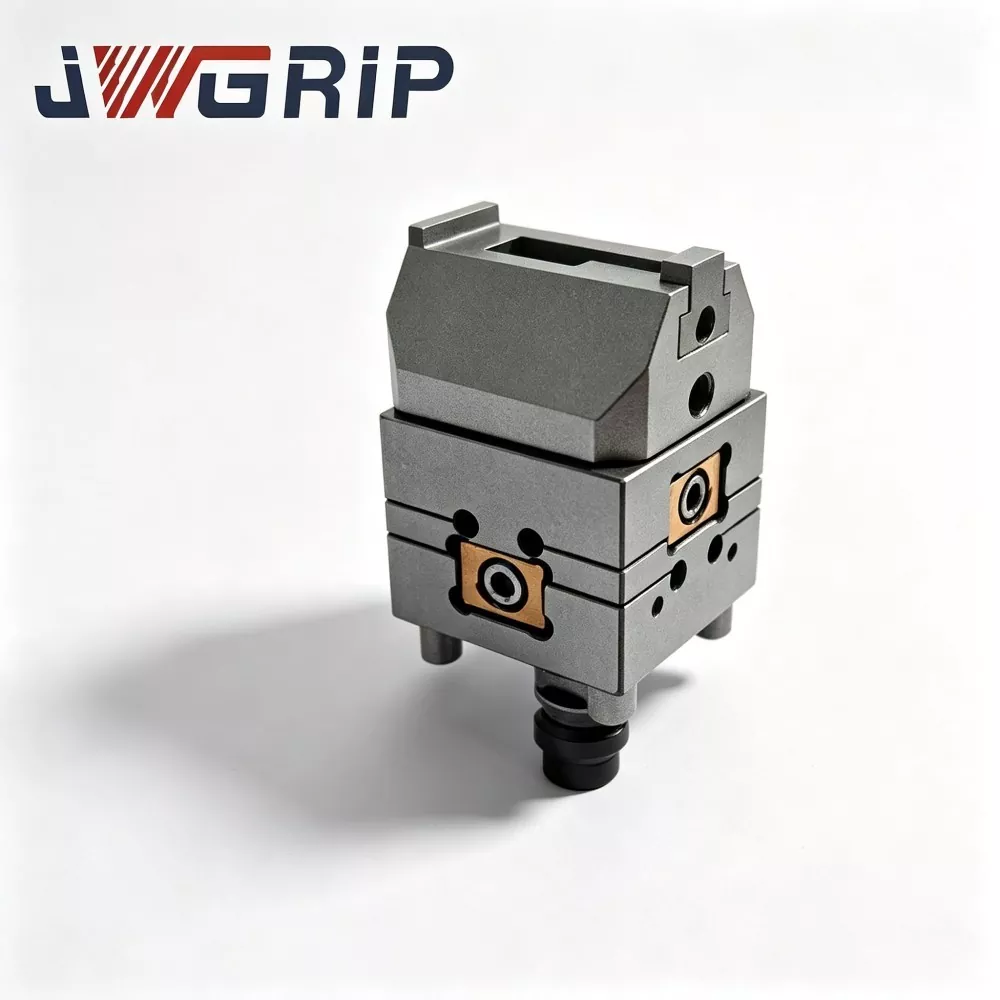
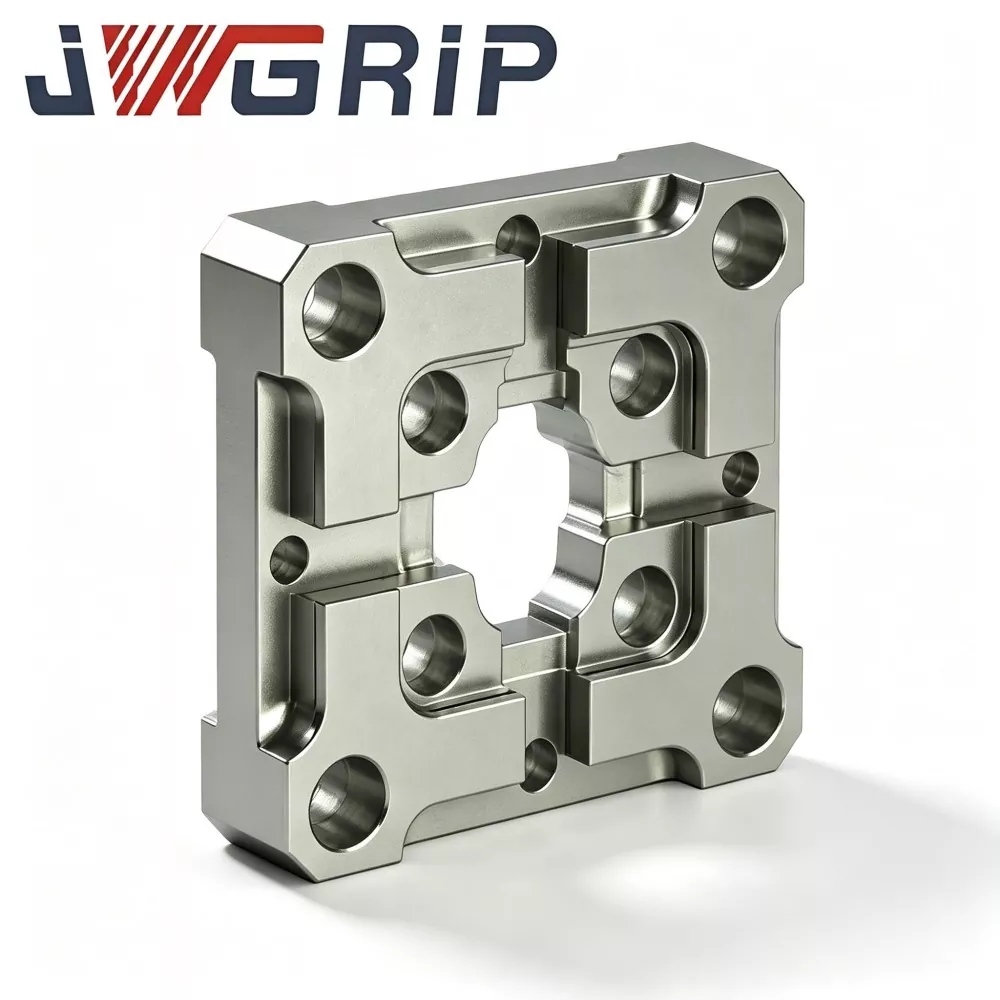
R-Type 70x70 EDM-centreerplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type 70x70 EDM-centreerplaat in China, en biedt fabrieksmatige levering en op maat gemaakte structurele aanpassingen om te voldoen aan diverse EDM-armatuurlay-outvereisten. Het is een uiterst nauwkeurig, geïntegreerd benchmark-armatuur voor het positioneren van elektrodes, speciaal geoptimaliseerd voor werkplaatsen voor het maken van zinkvonk-EDM-matrijzen, waarbij de nadruk ligt op snelle centrering en repetitieve elektrodepositioneringstaken. Het integreert de spanningsverspreide R-type overgangsstructuur aan de binnenzijde en ultrastabiele benchmarkpositioneringsprestaties in een enkele compacte eenheid, waardoor scherpe randslijtage en referentiedriftdefecten van traditionele vlakke centreerplaten effectief worden opgelost.
Deze EDM-centreerplaat met hoge herhalingsnauwkeurigheid is vervaardigd uit voorgestabiliseerd gelegeerd staal, met een meerstaps spanningsverlichtingsbehandeling, professionele oppervlakteharding en ultraprecieze dubbelzijdige slijptechnologie om uitstekende vlakheid en parallelliteit te garanderen. De verbeterde R-type afschuining-overgangsstructuur verspreidt lokale contactspanning tijdens herhaalde koppelings- en laad- en loscycli van de armatuur, waardoor de slijtage van de positioneringsrandinkepingen en referentievervorming op lange termijn effectief wordt beperkt. Het elimineert cumulatieve positioneringsfouten veroorzaakt door frequente handmatige kalibratie en schommelingen in de werkplaatstemperatuur, waardoor een consistente elektrodeconcentriciteit en een stabiele vonkbrug behouden blijven bij de verwerking van batchmatrijzen met meerdere holtes.
R-Type 70x70 EDM-centreerplaat vereenvoudigt de procedures voor het instellen van elektrodegereedschap aanzienlijk, verkort de handmatige centreertijd, vermindert door de mens veroorzaakte positioneringsafwijkingen voor koper- en grafietelektroden en verlaagt de herbewerkingssnelheid van de matrijs. Het ondersteunt standaard directe fabriekslevering en op tekeningen gebaseerde aanpassing van de gatindeling en de grootte van de positioneringsbaas, en biedt een zeer betrouwbare benchmarkgarantie voor uiterst efficiënte en consistente precisie-EDM-matrijsproductie.
Prioriteringschema
Matrijzenbouwateliers die grootschalige zinkvonk-EDM-klussen met meerdere elektroden uitvoeren, worden geconfronteerd met verborgen kwaliteitsrisico's veroorzaakt door conventionele centreerplaten met vierkante schouders:
Na honderden elektrode-mal-dockingcycli veroorzaken scherpe binnenhoeken inkepingen en gedeeltelijke slijtage. Subtiele slijtage kan niet worden opgemerkt door routinematige visuele inspectie, maar toch drijft de concentrische referentie geruisloos rond.
Afwijkingen stapelen zich geleidelijk op. Tegen de tijd dat er problemen worden ontdekt, zijn er al verschillende matrijsholten machinaal bewerkt, wat resulteert in hoogwaardig schroot van matrijsinzetstukken, slechte uniformiteit van de vonkbrug en ongelijkmatige erosie van de zijwanden van de holte.
JWGRIP optimaliseert R-Type 70x70 EDM-centreerplaat voor deze praktische pijnpunten:
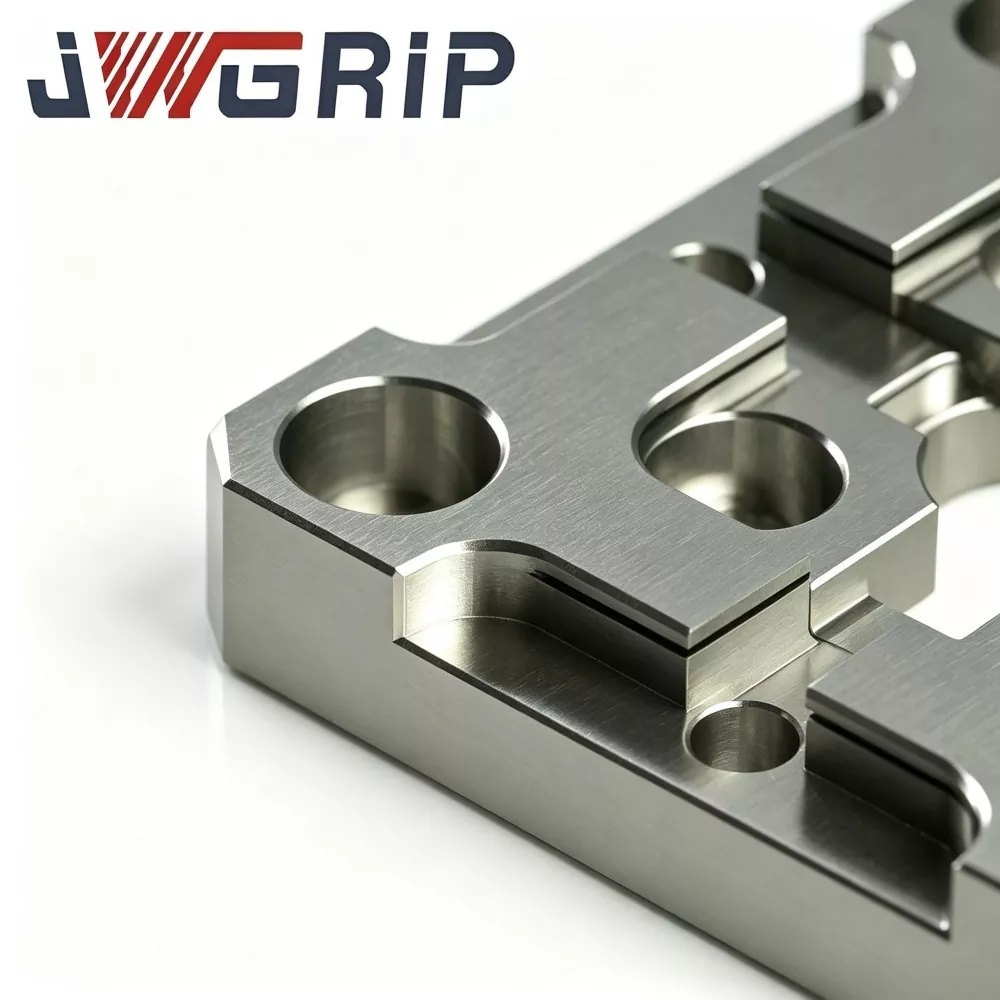
1. De gladde binnenafschuining van het R-type verspreidt de contactspanning bij het aanmeren en verlaagt het risico op slijtage van het inkepingstype op de positioneringsschouders.
2. Voorgestabiliseerd substraat van gelegeerd staal met meervoudige veroudering bij hoge temperatuur elimineert grotendeels interne restspanning en is bestand tegen benchmarkvervorming veroorzaakt door temperatuurschommelingen en voortdurende klemimpact.
3. Dubbelzijdig ultra-precies slijpen garandeert superieure vlakheid en parallelliteit voor een stabiele mechanische centreringsbenchmark.
4. Vereenvoudigt handmatige centreerprocedures, vermindert de herbewerkingssnelheid en verbetert de algehele maatconsistentie voor de productie van precisiematrijsvonken.
5. Compacte buitenafmetingen van 70 x 70 passen in de reguliere EDM-armatuurruimte; Op tekening gebaseerde aanpassingen aan het gatenpatroon en de positionering van de baas zijn beschikbaar voor EDM-celprojecten met automatische elektrodewissel.
Werkingsprincipe
JWGRIP R-Type 70×70 EDM-centreerplaat is een speciaal referentiecomponent voor het vooraf positioneren van zinker-EDM-elektroden en concentriciteitskalibratie:
1. Gemonteerd tussen EDM-werktafel en elektrodehoudermal. Het biedt een herhaalbare mechanische centreringsreferentie bij het verwisselen van koperen, grafiet- of koper-wolfraam-elektrodemallen.
2. Conventionele centreerplaten hebben scherphoekige binnenschouders. Elke impact bij het aanmeren concentreert de spanning op kleine hoekzones en veroorzaakt lokale plastic inkepingen na herhaaldelijk drukken.
3. Structurele upgrade van de kern: de soepele overgang van de binnenste afschuining van het R-type vergroot het effectieve contactoppervlak tijdens het koppelen van de mal, verspreidt de drukkracht over grotere oppervlakken in plaats van smalle scherpe hoeken, waardoor de slijtage van de inkepingen wordt vertraagd en de originele concentrische benchmark behouden blijft voor langere servicecycli.
Belangrijke gebruiksherinnering: deze plaat levert alleen mechanische voorcentrering en kan de uiteindelijke fijnkalibratie van de coördinaten op basis van een sonde niet vervangen. Na mechanische koppeling tegen deze centreerplaat moeten operators nog steeds sondecompensatie uitvoeren volgens de standaard EDM-processpecificaties. Het wordt veel toegepast voor spuitgietmatrijzen, spuitgietmatrijzen en EDM-verwerking met precisie-stempels, vooral geschikt voor batchproductieworkshops met frequente elektrodewissels. Het kan worden geïnstalleerd op een EDM-werktafel, een nulpuntshouderbasis of een op maat gemaakte steunplaat.
Belangrijkste technische prestatiekenmerken
1. Geoptimaliseerde R-type anti-slijtage constructie aan de binnenzijde Vergelijkende duurzaamheidstests tonen aan dat bij identieke docking-impactfrequenties de JWGRIP R-Type 70×70 EDM centreerplaat de lokale contactspanning met ongeveer 29% vermindert in vergelijking met conventionele centreerplaten met scherpe schouders, waardoor het risico op indeuken en inkepingen in de hoeken, veroorzaakt door herhaaldelijk indrukken van de mal, aanzienlijk wordt verminderd.
2. Stabilisatie van spanningsverlichting in meerdere cycli Het substraat van gelegeerd staal ondergaat twee keer veroudering bij hoge temperatuur na ruwe bewerking om de meeste resterende interne spanningen te verwijderen. Binnen de omgevingstemperatuur van de werkplaats 17-29 ℃, variatie in vlakheid van de afgewerkte plaat ≤0,0025 mm, waardoor benchmarkvervorming veroorzaakt door temperatuurafwijking wordt voorkomen.
3. Dubbelzijdig ultraprecies slijpen Het bovenste referentieoppervlak en het onderste montagepunt zijn beide ultraprecies geslepen. Vlakheid ≤0,002 mm; parallelliteit tussen referentiepunt boven-onder ≤0,003 mm. Hoge parallelliteit ondersteunt het gebruik van alternatieve oppervlakken door de plaat om te draaien.
4. Plaatselijke oppervlakteverharding Behandeling Belangrijke positioneringsschouderzones verkrijgen een speciale oppervlakteverharding, de oppervlaktehardheid bereikt HRC 58-62. Sterk anti-slijtagevermogen is bestand tegen deeltjeskras en impactsporen; niet-werkende zones behouden de juiste stevigheid van het substraat om brosse breuk van de hele plaat te voorkomen.
5. Diëlektrische vloeistofbestendige anticorrosieve afwerking Volledige antiroestbehandeling met passivatie van het buitenoppervlak. Bestand tegen langdurig opspattend EDM-diëlektrische vloeistof en vochtige werkplaatsatmosfeer, waardoor oxidatie en roestvorming worden vertraagd.
6. Standaardformaat met voorbewerkte montagekenmerken Compacte buitenvoetafdruk van 70×70, geprefabriceerde gaten voor positioneringspennen en verzonken schroefgaten. Directe installatie past op de meeste reguliere nulpuntsopspaningsinterfaces zonder secundaire bewerking.
7. Traceerbare metrologische inspectie van het volledige item Elke voltooide eenheid is voorzien van een lasergegraveerd uniek serienummer. Volledige inspectiegegevens met betrekking tot vlakheid, parallelliteit en R-afschuining worden gearchiveerd, ter ondersteuning van traceerbare kwaliteitscontrole voor bedrijven die grote aantallen matrijzen maken.
Volledige productieworkflow
Elke batch JWGRIP R-Type 70x70 EDM-centreerplaat volgt strikt de volledige productieworkflow:
Inkomende chemische samenstelling en hardheid van grondstoffen → CNC-ruwfrezen → eerste ronde spanningsveroudering bij hoge temperatuur → semi-nabewerking → R-type vorming van binnenafschuining → secundaire spanningsverminderende veroudering → lokale oppervlakteharding → dubbelvlaks precisieslijpen → pin-hole en verzinkgatafwerking → CMM geometrische inspectie van volledige items → lasermarkering met serienummer → roestwerende passivatie → laatste visuele hercontrole → opslag van eindproducten.
De productie voldoet aan de eisen van het ISO 9001-kwaliteitsmanagementsysteem.
Kernmeetapparatuur: coördinatenmeetmachine, vlakheidsinterferometer, hardheidsmeter; ze ondergaan allemaal periodieke officiële metrologische kalibratie.
Elk afgewerkt stuk is voorzien van een onafhankelijk inspectierapport; materiaaltestcertificaten kunnen op verzoek van de klant worden geleverd.
Praktische tip voor opbergen: Bewaar de centreerplaat in een speciale, schokbestendige meterkast. Vermijd impact van zware voorwerpen en krassen op metaalchips. Zelfs onzichtbare micro-inkepingen zullen de positioneringsnauwkeurigheid schaden. Veeg na elke toepassing op de machine de positioneringsschouders en referentieoppervlakken volledig af met een pluisvrije, zachte doek voordat u ze opbergt.
Correcte montage- en bedieningsworkflow
1. Maak vóór installatie het montagevlak van de armatuurbasis, de gaten voor de positioneringspennen en het bodempunt van de centreerplaat volledig schoon; verwijder metaalspanen, koolstofpoeder en resten van diëlektrische vloeistoffen. Opgesloten vreemde deeltjes zullen de plaat doen kantelen en de centreerbenchmark vervormen.
2. Draai de verzonken schroeven vast volgens het aanbevolen aanhaalmoment. Overmatig koppel zorgt voor lokale vervorming van de plaat en vernietigt de vlakheid; onvoldoende koppel zorgt ervoor dat de plaat verschuift bij aankoppelimpact.
3. Voorkom een zware botsing tussen de elektrodemal en de positioneringsschouders van het R-type; gebruik de soft-contact docking-modus voor mechanische pre-centrering.
4. Voltooi na het mechanisch voorcentreren de sondecoördinatencompensatie volgens de EDM-processpecificaties. Sla het fijntasten nooit over en vertrouw bij de eindbewerking uitsluitend op het mechanische centreerresultaat.
5. Inspecteer de positionering van de schouders elke 7-10 werkdagen onder een vergrootglas; vervang de plaat onmiddellijk zodra er een inkeping, kras of inkeping wordt gevonden.
Onjuiste handelingen moeten worden vermeden
1. Montage zonder de pasvlakken schoon te maken: ingeklemde spanen veroorzaken verborgen kantelafwijkingen.
2. Gewelddadig aandokken met hamer: zware impact genereert onzichtbare micro-inkepingen op positioneringsschouders.
3. Schroefbevestiging met te hoog koppel: veroorzaakt interne spanning en permanente geometrische vervorming van het plaatlichaam.
4. Sla de fijnkalibratie van de taster over en neem de uitvoer van mechanische centrering als uiteindelijke maatstaf voor de bewerking.
Waarom kiezen voor JWGRIP
1. Praktische EDM-werkhoudende R&D-ervaring Ons technische team verzamelt overvloedige feedback ter plaatse van matrijstechnici. Productiteraties zijn geoptimaliseerd voor knelpunten in de echte winkel in plaats van alleen theoretische tekenparameters.
2. Rigoureuze inspectie van de volledige eenheid vóór verzending Veel concurrenten passen alleen een maatcontrole toe op steekproeven. Elke JWGRIP R-Type 70×70 EDM-centreerplaat voltooit de geometrische CMM-inspectie van het volledige item om niet-conforme onderdelen te screenen vóór levering.
3. Stabiele doorlooptijd voor standaard- en aangepaste bestellingen Standaardspecificatie 70×70-producten behouden de productievoorraad. Voor aangepaste positioneringsbaas- of gatlay-outvereisten voltooit het technische team de tekeningbeoordeling binnen 12 werkdagen en bevestigt het haalbare schema. Standaard besteltijd: 10-15 werkdagen.
4. Toepassingsgerichte technische ondersteuning Wanneer klanten te maken krijgen met verwarring bij de montage of abnormale centreringsprestaties, biedt het technische ondersteuningsteam praktische suggesties voor probleemoplossing op basis van echte EDM-workshopervaring.
5. Volledig batchtraceerbaarheidsbeheer Elke plaat heeft een exclusief serienummer. Zodra zich positioneringsgerelateerde onverwachte problemen voordoen, kunnen originele productieparameters en inspectiearchieven snel worden opgehaald voor technische analyse van de hoofdoorzaak.
Veelgestelde vragen
Vraag 1: Kan JWGRIP R-Type 70x70 EDM-centreerplaat alle centreerafwijkingen elimineren?
A1: Het levert een stabiele mechanische voorcentreringsbenchmark en kan niet elke bron van afwijkingen wegnemen. Definitieve, op sonde gebaseerde coördinatencompensatie blijft verplicht. Een positioneringsfout kan ook het gevolg zijn van een versleten elektrodemal, losse montage van de armatuur of vervorming van de elektrodeschacht. Exploitanten moeten de gehele malconstructie periodiek inspecteren.
Vraag 2: Is deze centreerplaat geschikt voor het veelvuldig koppelen van zware, grote grafietelektrodemallen?
A2: Het ondersteunt centreerwerk met grafietelektroden. Bij extra zware montages dient u de contactkracht van het dockingstation strikt te controleren en gewelddadige schokken te verbieden. Zelfs met optimalisatie van de R-afschuining veroorzaakt een overmatige impactbelasting nog steeds schade door inkepingen op de positioneringsschouders.
Vraag 3: Kunt u een niet-standaard gatenpatroon of een speciale positioneringsbaasafmeting aanpassen?
A3: Ja. Dien volledige technische tekeningen in met duidelijke vereisten voor de lay-out van de gaten, de geometrie van de positioneringsnokken, de vlakheid en de parallelliteitstolerantie. De engineeringafdeling beoordeelt de maakbaarheid binnen 12 werkdagen en brengt een formele offerte uit.
Vraag 4: Welke schadecondities zijn uitgesloten van garantie?
A4: Dit behoort tot de zeer nauwkeurige positioneringscomponent voor het vasthouden van werk. De garantie dekt fabricagefouten bij levering, zoals vlakheid, parallelliteit en hardheid die buiten de specificaties vallen. Schade veroorzaakt door een botsing, onjuiste koppelinstallatie, krassen door deeltjes en normale slijtage vallen buiten de garantiedekking.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.
Nieuwsaanbevelingen