- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

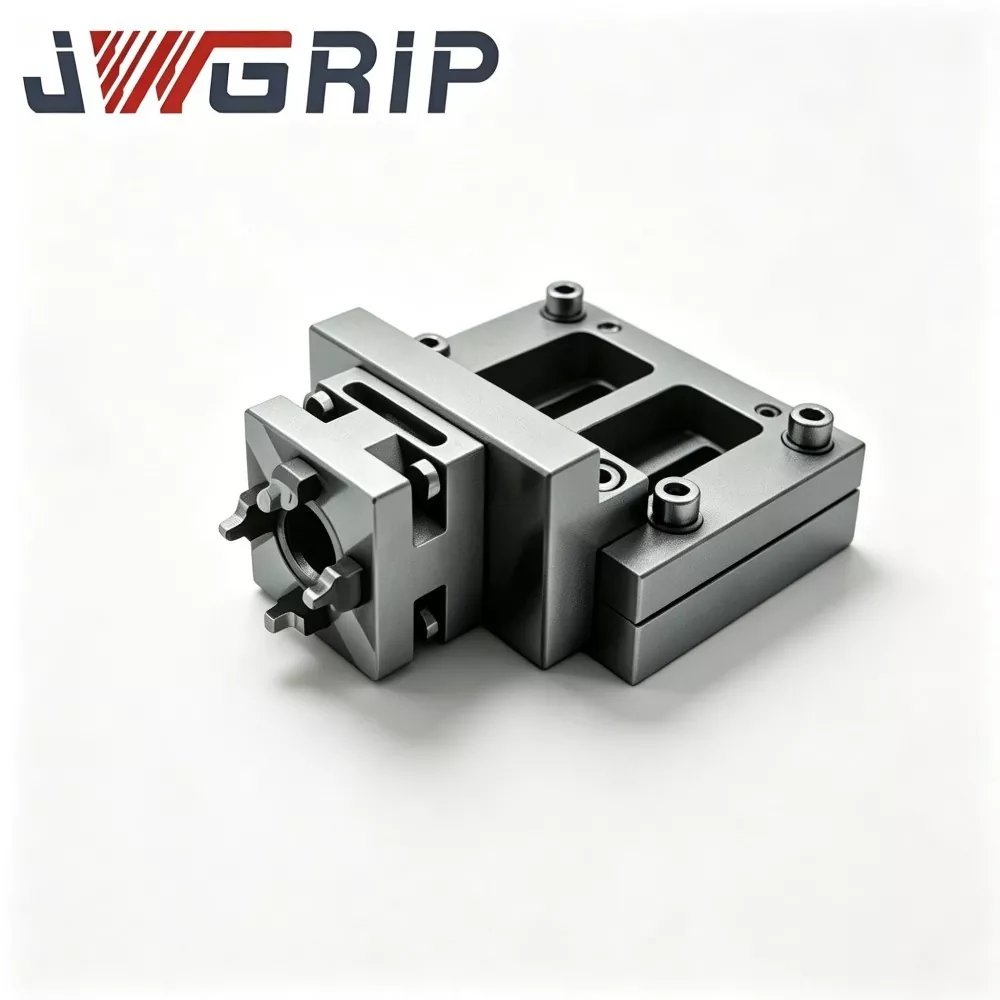
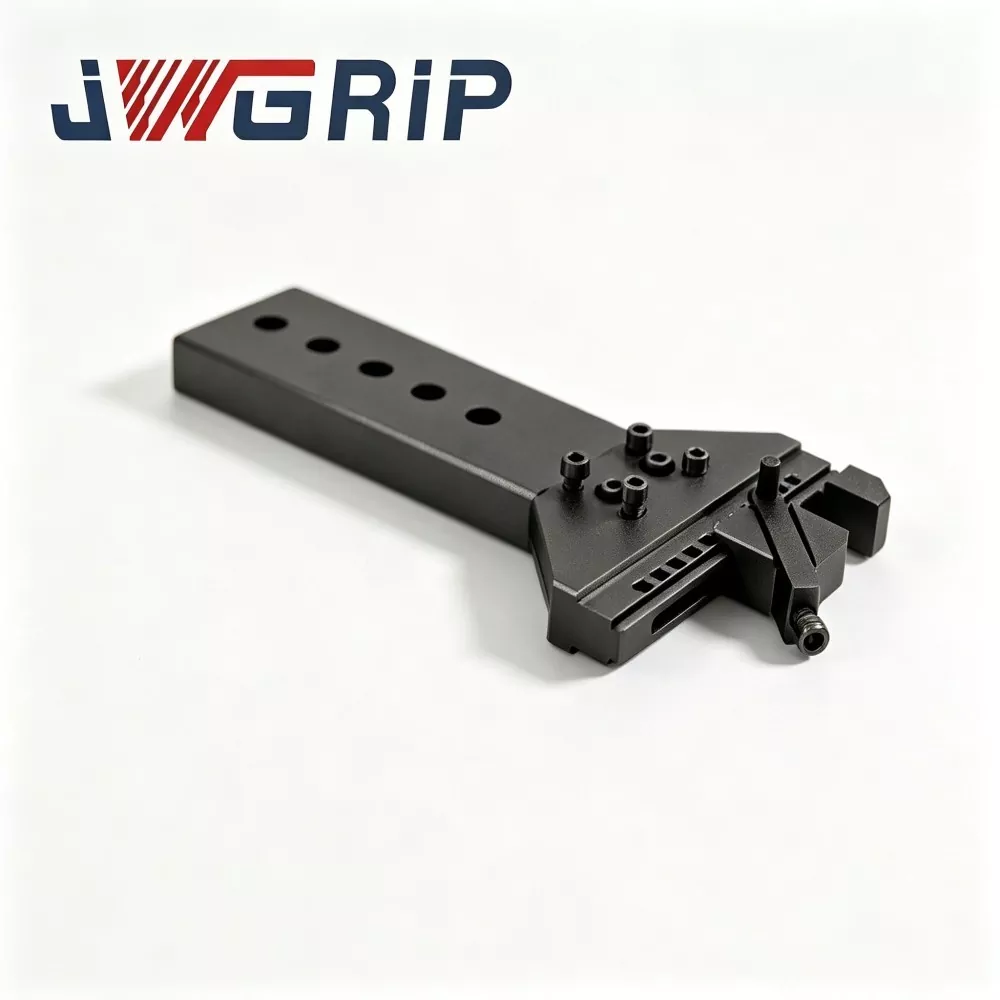
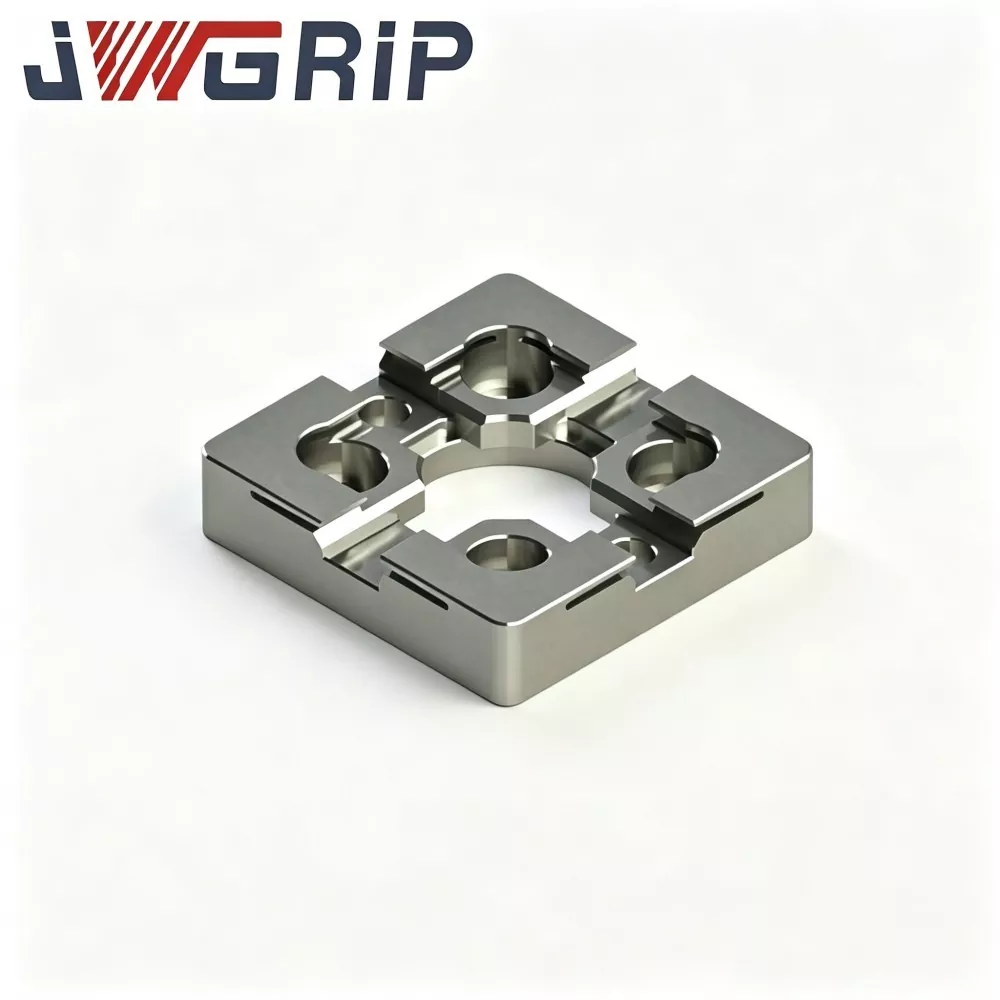
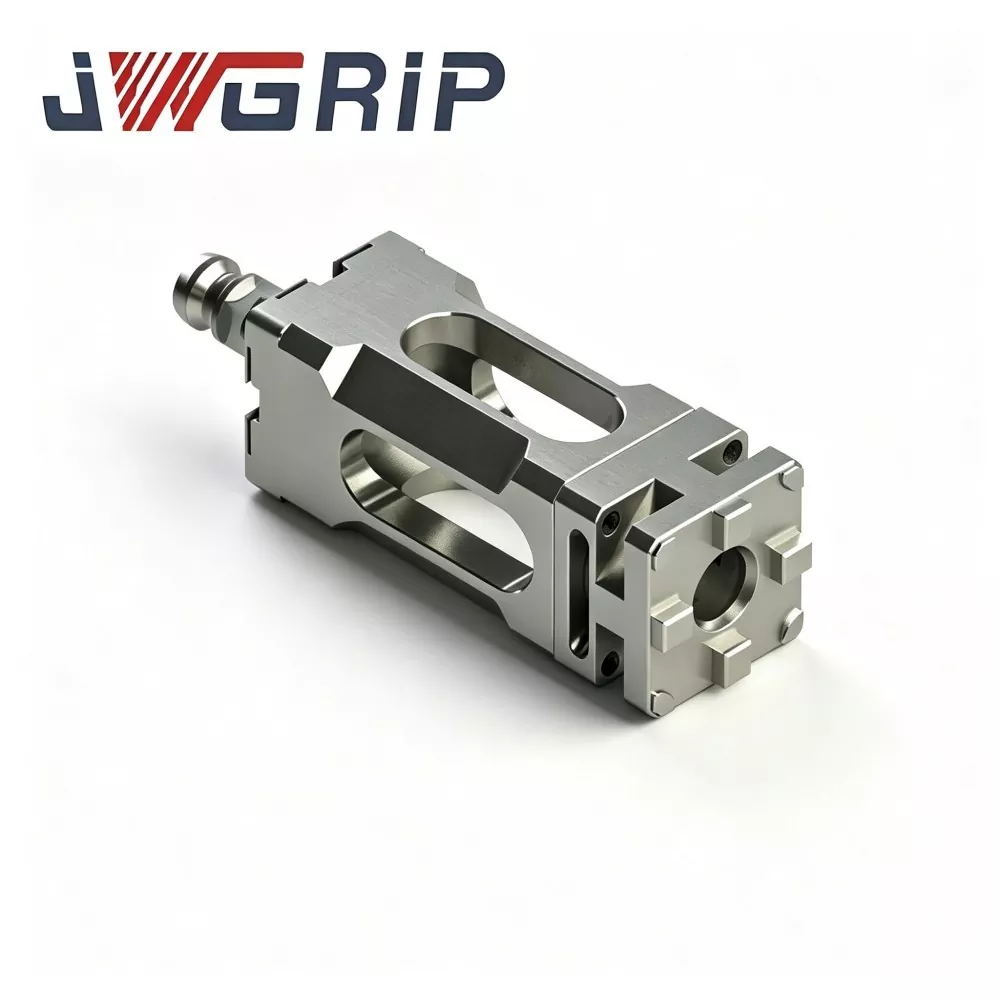

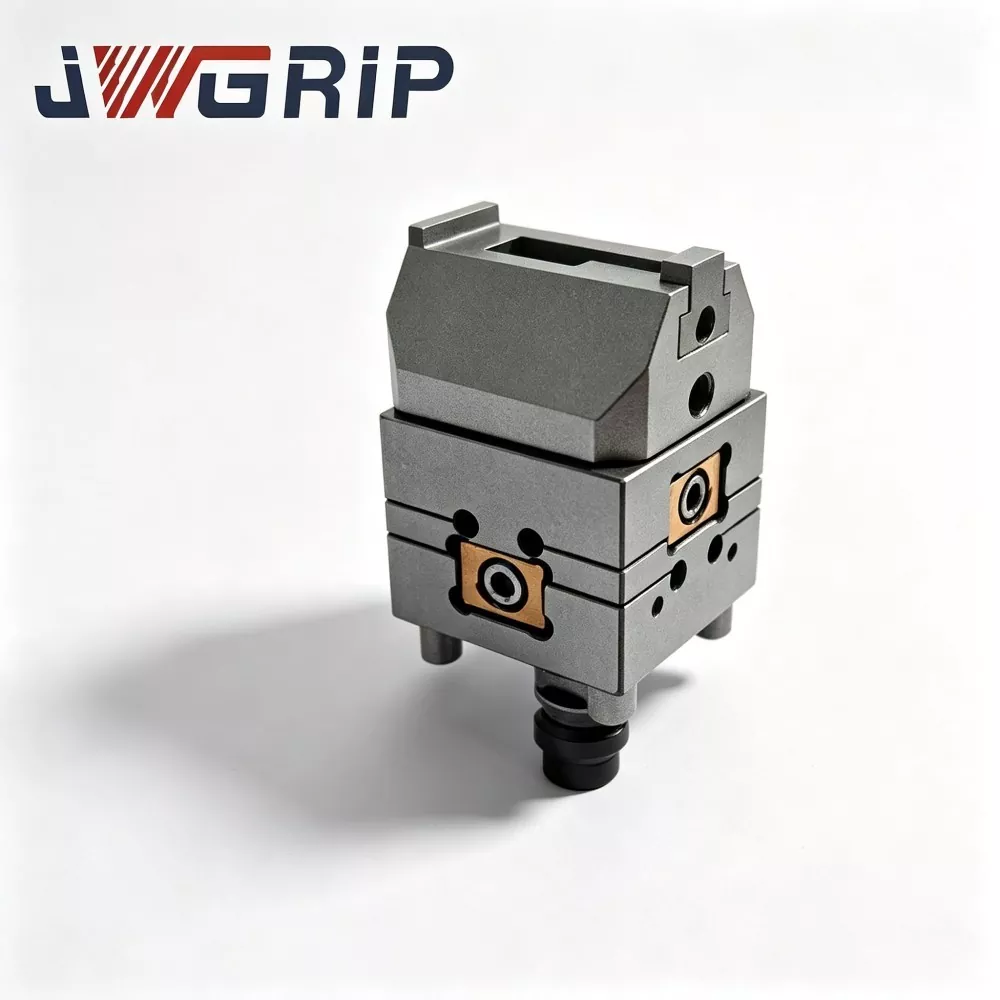
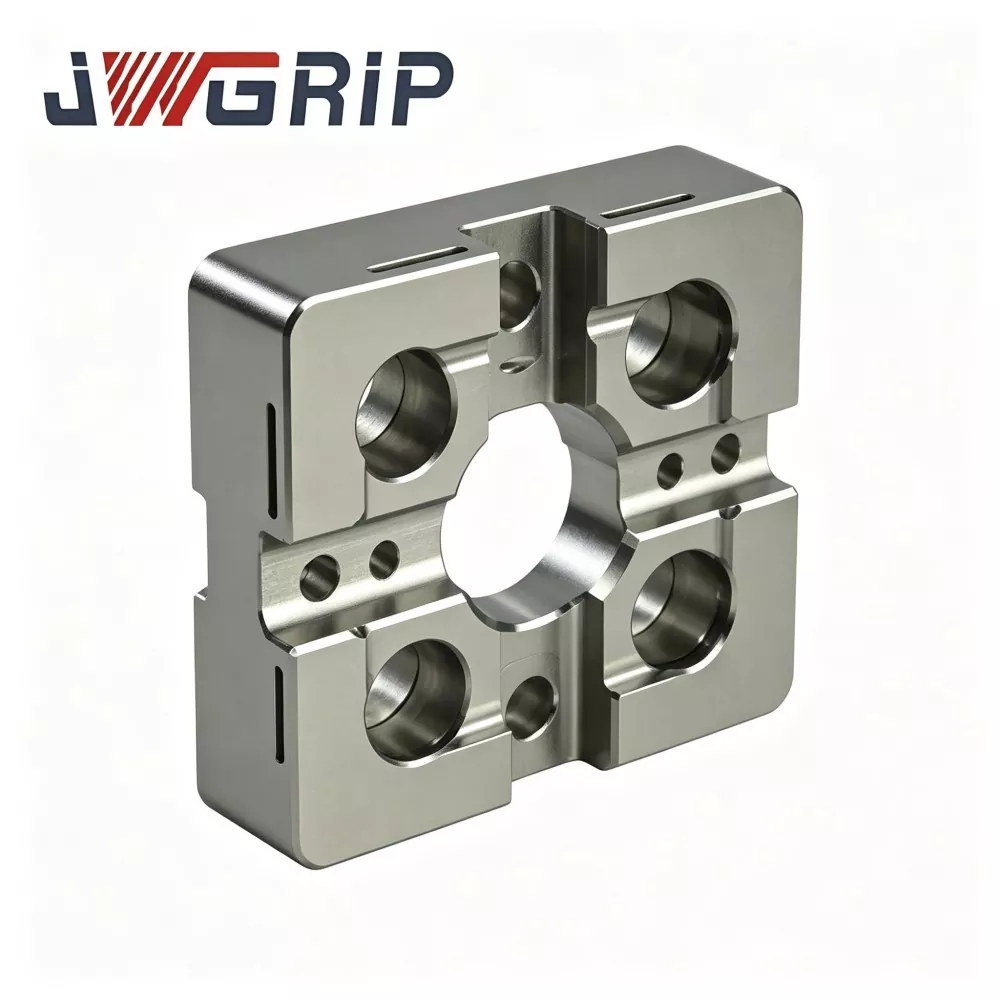
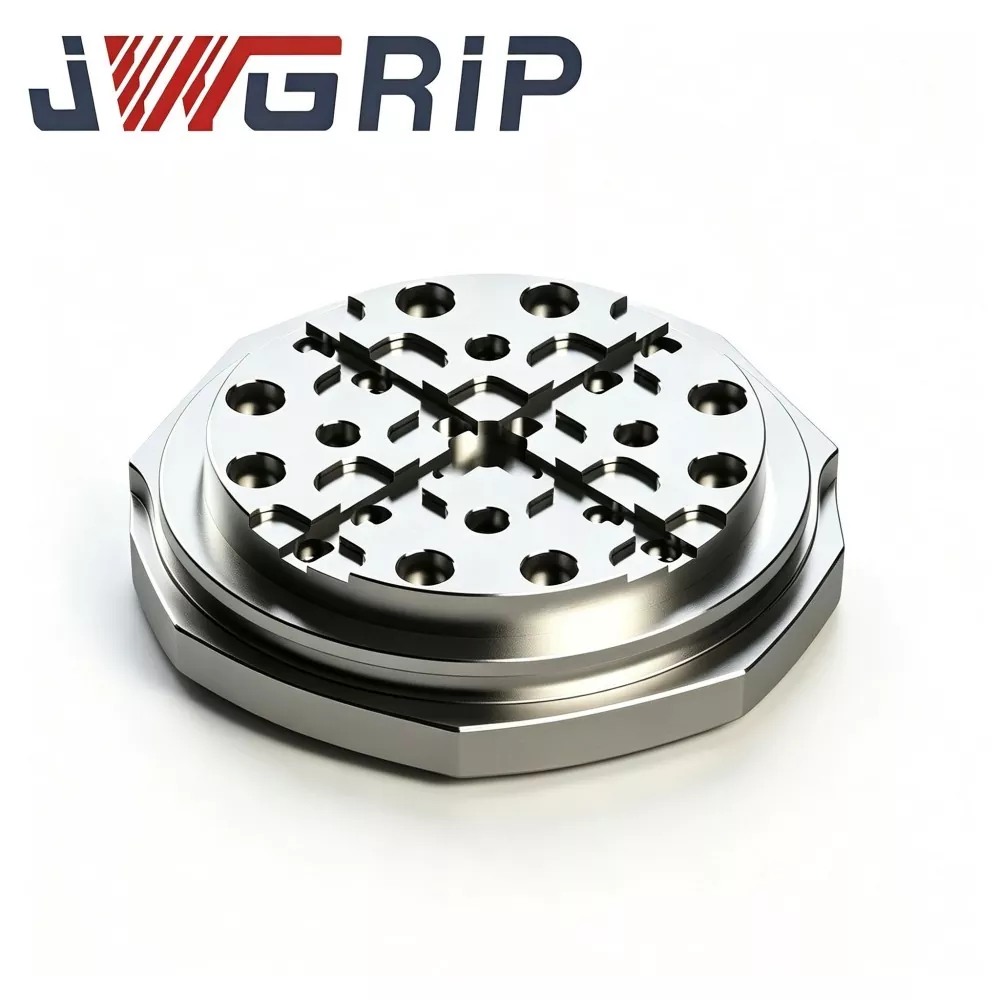
R-Type 54x54 EDM-centreerplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type 54x54 EDM-centreerplaat in China, met standaardspecificaties volledig op voorraad en ondersteunt wereldwijde bulkbestellingen voor compacte EDM-machine- en precisiegietwerkplaatsprojecten. Het is een slijtvast, zeer nauwkeurig geïntegreerd positioneringsbenchmarkarmatuur, speciaal ontworpen voor kleine zinkvonk-EDM-apparatuur, mini-elektrodemallen en scenario's voor precisievormverwerking met meerdere holtes. Het integreert een geoptimaliseerde R-type transitionele positioneringsschouderstructuur en thermisch stabiele mechanische prestaties in één enkele eenheid, waardoor de defecten van gemakkelijke extrusieslijtage en hoekafbrokkeling van traditionele rechthoekige miniatuurcentreerplaten worden geëlimineerd.
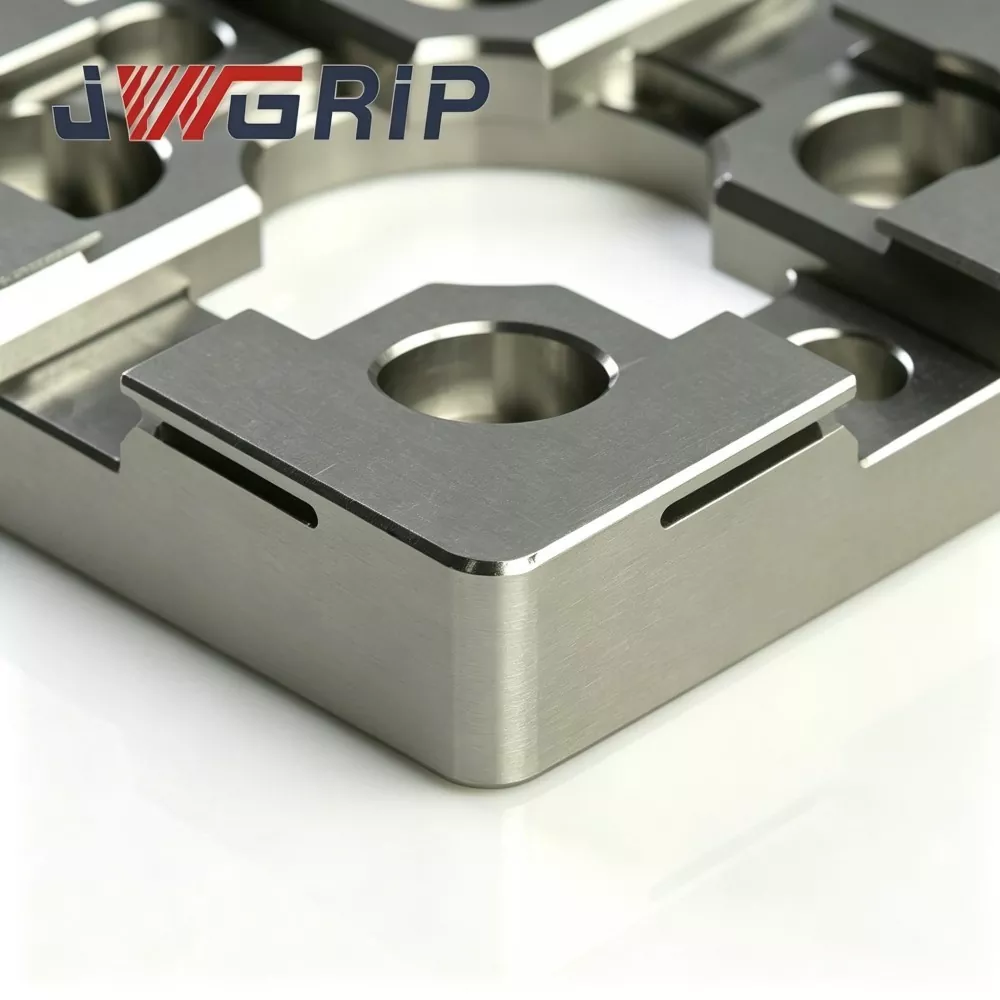
Deze zeer stabiele R-Type 54x54 EDM centreerplaat maakt gebruik van hoogwaardig thermisch gestabiliseerd gelegeerd gereedschapsstaal als grondstof, verwerkt door middel van een meercyclische spanningsverminderende verouderingsbehandeling, lokale oppervlakteverharding en ultraprecieze dubbelzijdige slijptechnologie. De verbeterde overgangsschouderstructuur van het R-type verspreidt effectief geconcentreerde contactspanning tijdens herhaaldelijk koppelen van de elektrode-mal en frequente laad- en loscycli, waardoor indeukschade en hoekslijtage aanzienlijk worden verminderd en de stabiele centreringsbenchmark-nauwkeurigheid permanent wordt behouden. Het thermisch gestabiliseerde stalen lichaam vermijdt effectief structurele vervorming en maatafwijkingen veroorzaakt door temperatuurschommelingen in de werkplaats, waardoor een uitstekende vlakheid en maatvastheid op lange termijn wordt gegarandeerd bij hoogfrequente batchproductie.
Het past zich perfect aan de positioneringseisen van kleine koper-, grafiet- en koper-wolfraamelektroden aan, verkort de handmatige voorcentreertijd aanzienlijk, elimineert geaccumuleerde handmatige kalibratiefouten en lost de pijnpunten in de industrie op van onstabiele vonkbrug en defecte kleine holtedetails veroorzaakt door versleten benchmark. Het ondersteunt standaardvoorraadlevering en OEM-aanpassing van de lay-out van montagegaten en positioneringsnaafprofielen, waardoor betrouwbare en herhaalbare positioneringsoplossingen met hoge precisie worden geboden voor batchverwerking van miniatuurinzetstukken en matrijs-EDM met meerdere holtes.
Praktische pijnpunten
Compacte zinker-EDM-werkplaatsen die microconnectoren en medische miniatuurmatrijzen verwerken, hebben te maken met inherente nadelen van conventionele centreerplaten van klein formaat:
Conventionele kleine centreerplaten gebruiken binnenschouders met scherpe hoeken. Impact bij aanmeren concentreert de spanning op smalle hoekzones. Er ontstaan geleidelijk onzichtbare micro-inkepingen, die niet kunnen worden gedetecteerd door routinematige visuele inspectie.
De centreringsreferentie beweegt geruisloos tijdens de continue productie, wat resulteert in een inconsistente vonkbrug, ongelijkmatige erosie van de zijwanden van de holte en het risico op schroot bij hoogwaardige miniatuurvorminzetstukken.
JWGRIP optimaliseert R-Type 54x54 EDM-centreerplaat voor bovengenoemde pijnpunten:
1. De soepele overgangspositionering-schouder van het R-type herverdeelt de contactspanning bij het docken en verlaagt het risico op micro-inkepingen en hoekafbrokkeling bij frequente laad- en loscycli van de elektrode-mal.
2. Thermisch gestabiliseerd substraat van gelegeerd gereedschapsstaal en meertrapsveroudering beperken benchmarkvervorming veroorzaakt door fluctuaties in de omgevingstemperatuur van compacte EDM-machines.
3. Dubbelvlaks ultraprecies slijpen garandeert betrouwbare vlakheid en parallelliteit voor een stabiel mechanisch centreerpunt.
4. Vereenvoudigt de handmatige pre-centreerworkflow en vermindert cumulatieve positioneringsfouten voor kleine, ingewikkelde matrijsinzetstukken, waardoor de herhaalnauwkeurigheid voor batch-EDM-taken met micro-matrijzen wordt verbeterd.
5. Compacte afmetingen van 54 x 54 passen zich aan aan beperkte tafelruimte; OEM-aanpassingen op maat voor gatenpatroon en positioneringsbaas zijn beschikbaar voor speciale compacte geautomatiseerde EDM-celprojecten.
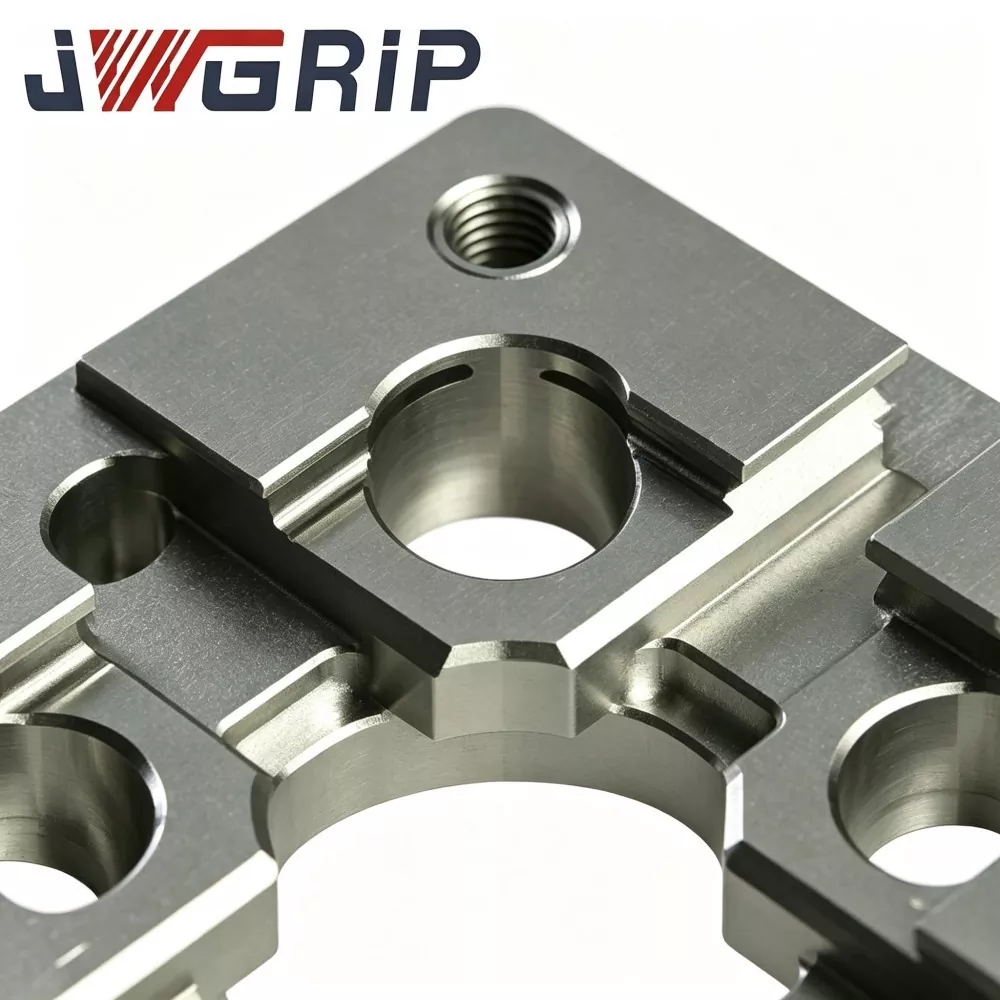
Bedieningslogica
JWGRIP R-Type 54x54 EDM-centreerplaat is een compacte mechanische referentiearmatuur speciaal voor prepositionering en concentriciteitsuitlijning van kleine EDM-elektrodemallen:
1. Het wordt geïnstalleerd tussen een compacte EDM-werktafel / mini-armatuurbasis en een elektrodehouder. Het levert herhaalbare mechanische centreringsgegevens tijdens het veelvuldig verwisselen van miniatuur koperen, grafiet- of koper-wolfraam-elektrodemallen.
2. Conventionele centreerplaten van klein formaat hebben scherpe binnenschouders van 90°. De impactbelasting bij het aanmeren concentreert zich op smalle randlijnen, waardoor plaatselijke plastic micro-inkepingen ontstaan na herhaalde perscycli.
3. Structurele verbetering van de kern: doorlopend glad R-type overgangsprofiel op de binnenste positioneringsschouders vergroot het effectieve contactoppervlak, verspreidt de contactspanning over bredere oppervlakken in plaats van scherpe hoeklijnen. Dit vertraagt de accumulatie van inkepingen en vertraagt de drift van referentiegegevens.
Belangrijke functionele grensherinnering:
Deze eenheid biedt alleen mechanische voorcentrering en kan de op sonde gebaseerde kalibratie van fijne coördinaten niet vervangen. Na mechanisch koppelen hebben operators nog steeds sondemetingen en coördinaatcompensatie nodig die voldoen aan de standaard EDM-processpecificaties.
Belangrijkste toepassingsscenario's:
microconnectorvorm, medische miniatuurvorm, precisie-tandwielinzetvorm en kleine EDM-bewerking met spuitgietinzetstuk. Het kan worden gemonteerd op compacte nulpuntsklauwplaten, mini-bevestigingsbasissen of kleine zinker-EDM-werktafels.
Technische prestaties
1. Compact-geoptimaliseerde R-type schouder-anti-slijtagestructuur Vergelijkende duurzaamheidstests in het laboratorium tonen aan dat, bij gelijke koppelfrequentie en contactkracht, de JWGRIP R-Type 54×54 EDM-centreerplaat de maximale lokale contactspanning met ongeveer 32% vermindert vergeleken met traditionele kleine centreerplaten met scherpe hoeken, waardoor het risico op micro-inkepingen en het risico op chippen in de binnenhoek aanzienlijk wordt verminderd bij continue batchcycli.
2. Dubbelronde thermische stabilisatie Verouderingsbehandeling Gelegeerd gereedschapsstaal ondergaat tweetraps veroudering bij hoge temperatuur na ruwe bewerking om de meeste interne restspanningen te elimineren. Binnen de omgevingstemperatuur van de werkplaats 16-30 ℃, variatie in vlakheid van de afgewerkte plaat ≤0,0025 mm, waardoor benchmarkvervorming wordt voorkomen die wordt veroorzaakt door temperatuurschommelingen in de kast van compacte EDM-apparatuur.
3. Dubbelzijdig ultraprecies slijpen Het bovenste werkreferentievlak en het onderste montagepunt zijn beide ultraprecies geslepen. Vlakheid bovenoppervlak ≤0,002 mm; parallelliteit tussen boven-onder referentiepunt ≤0,003 mm. Goede parallelliteit ondersteunt omkeerbare installatie voor gebruik op alternatieve oppervlakken onder compacte machineomstandigheden met beperkte ruimte.
4. Selectieve lokale oppervlakteverhardingsbehandeling Alleen de binnenste positioneringsschouderzones van het R-type worden lokaal met hoge energie verhard, oppervlaktehardheid HRC 57-61. Sterke krasbestendigheid tegen koolstofpoeder en fijn metaalafval; Niet-spanningskritische basiszones behouden de taaiheid van het substraat om brosse breuk van de hele plaat bij een accidentele impact te voorkomen.
5. Diëlektrisch-vloeistofbestendig Passivering Anticorrosieve afwerking Volledige antiroestbehandeling van het buitenoppervlak. Bestand tegen chemische corrosie door opspattend diëlektrische vloeistof en een atmosfeer met een hoge luchtvochtigheid in de compacte EDM-machinekast, waardoor de vorming van vlekroest bij langdurig gebruik in de werkplaats wordt vertraagd.
6. Ruimtebesparende 54×54-omtrek met voorbewerkte montagefuncties Geprefabriceerde gaten voor positioneringspennen en verzonken schroefgaten passen bij reguliere compacte nulpuntbevestigingsinterfaces. Directe installatie zonder secundaire bewerking voor de meeste mini-EDM-bevestigingsbasissen.
7. Traceerbaar kwaliteitsarchief op batchniveau Elke afgewerkte plaat is voorzien van een lasergeëtst exclusief serienummer. Volledige inspectiedatasets met betrekking tot vlakheid, parallelliteit en R-profieltolerantie worden gearchiveerd, ter ondersteuning van traceerbaar kwaliteitsbeheer voor massaproductiebedrijven van micro-matrijzen.
Productieworkflow
Inkomende samenstelling en hardheidscontrole van grondstoffen → CNC-ruwfrezen → eerste fase spanningsveroudering bij hoge temperatuur → semi-nabewerking → vorming van binnen-R-schoudercontourvorming → secundaire thermische stabilisatieveroudering → selectieve lokale oppervlakteverharding → dubbelzijdig ultraprecies slijpen → lokaliseren van pin-hole en verzinkgatafwerking → CMM geometrische inspectie van meerdere items → lasermarkering van serienummer → roestwerende passivatie → laatste visuele en dimensionale hercontrole → opslag van eindproducten.
De productie voldoet aan de ISO 9001-specificaties voor het kwaliteitsmanagementsysteem.
Kernmetrologische instrumenten: CMM, vlakheidsinterferometer, Rockwell-hardheidsmeter, ondergaan allemaal periodieke officiële metrologische kalibratie.
Elke voltooide eenheid krijgt een onafhankelijk inspectierapport; materiaalcertificaatdocumenten kunnen op verzoek van de koper worden verstrekt.
Regels voor dagelijks onderhoud
1. Maak vóór montage het aansluitvlak van de armatuurbasis, de gaten voor de positioneringspennen en het bodempunt van de plaat volledig schoon; verwijder koolstofpoeder, metaalspanen en resten van diëlektrische vloeistoffen. Opgesloten vreemde deeltjes veroorzaken verborgen kantelafwijkingen.
2. Draai de verzonken montageschroeven strikt vast volgens het aangegeven aanhaalmoment. Overmatig koppel veroorzaakt lokale vervorming van de plaat; onvoldoende koppel brengt het risico van plaatverschuiving met zich mee bij aankoppelimpact.
3. Controle van de bewegende slag van de elektrode-mal; een gewelddadige botsing op positioneringsschouders van het R-type verbieden; Voor mechanische voorcentrering moet de soft-contact-dockingmodus worden toegepast.
4. Voltooi na het mechanisch voorcentreren de op de sonde gebaseerde coördinatencompensatie volgens de EDM-processpecificaties. Beschouw het mechanische voorcentreerresultaat nooit als definitief bewerkingsreferentiepunt.
5. Inspecteer elke 6-9 werkdagen de binnenste R-schouderzones onder een vergrootglas; vervang de centreerplaat onmiddellijk als er een inkeping, kras of inkeping wordt gedetecteerd.
Foutgevoelige handelingen moeten vermeden worden
1. Installeren zonder grondige reiniging van de pasoppervlakken, ingebedde chips om verborgen kantelfouten te genereren.
2. Hamergeforceerd docken, waardoor onzichtbare micro-inkepingen op de positioneringsschouders ontstaan.
3. Schroefbevestiging met te hoog koppel, waardoor permanente geometrische vervorming ontstaat.
4. Het overslaan van de fijnkalibratie van de taster en puur vertrouwen op mechanisch voorcentreren voor EDM-bewerking in microholtes.
Foutcontroletabel
|
Fout fenomeen |
Waarschijnlijke oorzaak |
Voorgestelde resolutie |
|
Herhaalde fluctuaties bij het centreren en lezen |
Vuil pasoppervlak; losse montageschroef; vervormde elektrodemal |
Demonteer en reinig contactvlakken; draai de schroeven weer vast; inspecteer of vervang de defecte mal |
|
Geleidelijke concentriciteitscompensatie na continu draaien |
R-schouder vertoont slijtage of microchips |
Controleer de schouderstatus onder een vergrootinstrument; Vervang het apparaat als er slijtagesporen verschijnen |
|
Slecht parallellisme voor dockinguitvoer |
Bevestiging met te hoog koppel; vuil zit vast onder de plaatbasis |
Installeer opnieuw volgens de aanhaalspecificaties; volledig schone interface onder de stoel |
Prestatie- en procesvergelijking
De meeste commerciële EDM-centreerplaten van klein formaat hebben scherpe binnenschouders zonder spanningsverspreidende R-overgang. Veel concurrenten annuleren secundaire thermische stabilisatieveroudering en lokale selectieve verharding om de productiekosten te verlagen.
1. Anti-slijtage vermogen: scherpe schouderplaten van concurrenten produceren gemakkelijk micro-inkepingen na 350-650 dockingcycli. JWGRIP R-type soepele overgangsstructuur verbetert de anti-indeukprestaties aanzienlijk bij herhaalde impact van het docken van de mal.
2. Beheer van interne stress: veel concurrerende producten laten secundaire veroudering achterwege. De restspanning na het slijpen komt langzaam vrij bij veranderingen in de omgevingstemperatuur en veroorzaakt een afwijking in de vlakheid. Onze tweetrapsveroudering verwijdert de meeste restspanningen om geometrische stabiliteit op de lange termijn te garanderen.
3. Inspectienorm: Veel leveranciers voeren slechts gedeeltelijke bemonsteringsinspecties uit. Elke JWGRIP-plaat ondergaat een geometrische CMM-scan van het volledige item met een onafhankelijk serienummer voor volledige traceerbaarheid.
4. Competentie op maat: veel fabrieken leveren alleen vaste standaardmaten. Ondersteund door een volwassen OEM-workflow, implementeert JWGRIP de aanpassing van de gatindeling en de positionering van de baas voor speciale compacte EDM-opspanprojecten.
Veelgestelde vragen
Vraag 1: Kan JWGRIP R-Type 54x54 EDM-centreerplaat slijtagevrije prestaties realiseren voor massaproductie op lange termijn?
A1: Geoptimaliseerde R-transitie vertraagt het risico op indeuken en afbrokkelen aanzienlijk, maar absolute nul-slijtage kan niet worden bereikt na enorme dockingcycli. Periodieke inspectie met vergrootglas voor de binnenste R-schouders blijft verplicht. Vervang de plaat onmiddellijk zodra er een kras, inkeping of inkeping wordt gedetecteerd.
Vraag 2: Kan deze compacte centreerplaat worden gebruikt voor zware grote grafietelektrodemallen?
A2: Dit apparaat is ontworpen voor kleine miniatuurelektrodemallen van compacte EDM-machines. Het wordt niet aanbevolen voor zware grote grafietassemblages. Overmatige belasting versnelt schouderslijtage en kan een permanent risico op vervorming met zich meebrengen.
Vraag 3: Ondersteunt u OEM voor niet-standaard gatenpatroon en aangepaste geometrie van de positioneringsbaas?
A3: Ja. Gelieve volledige technische tekeningen in te dienen met duidelijke specificaties voor de gatenindeling, het positioneringsprofiel, de vlakheid en de parallelliteitstolerantie. Het engineeringteam voltooit de beoordeling van de maakbaarheid binnen 12 werkdagen en brengt een formele offerte uit.
Vraag 4: Welke storingsomstandigheden zijn uitgesloten van de garantie?
A4: Dit behoort tot de zeer nauwkeurige positioneringscomponent voor het vasthouden van werk. De garantie dekt fabricagefouten die bij levering bestonden: vlakheid, parallelliteit en hardheid die niet aan de specificaties voldoen. Schade veroorzaakt door een botsing, installatie met te hoog koppel, slijtage door spaanders en normale slijtage door cyclisch gebruik valt buiten de garantie.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.
Nieuwsaanbevelingen