- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

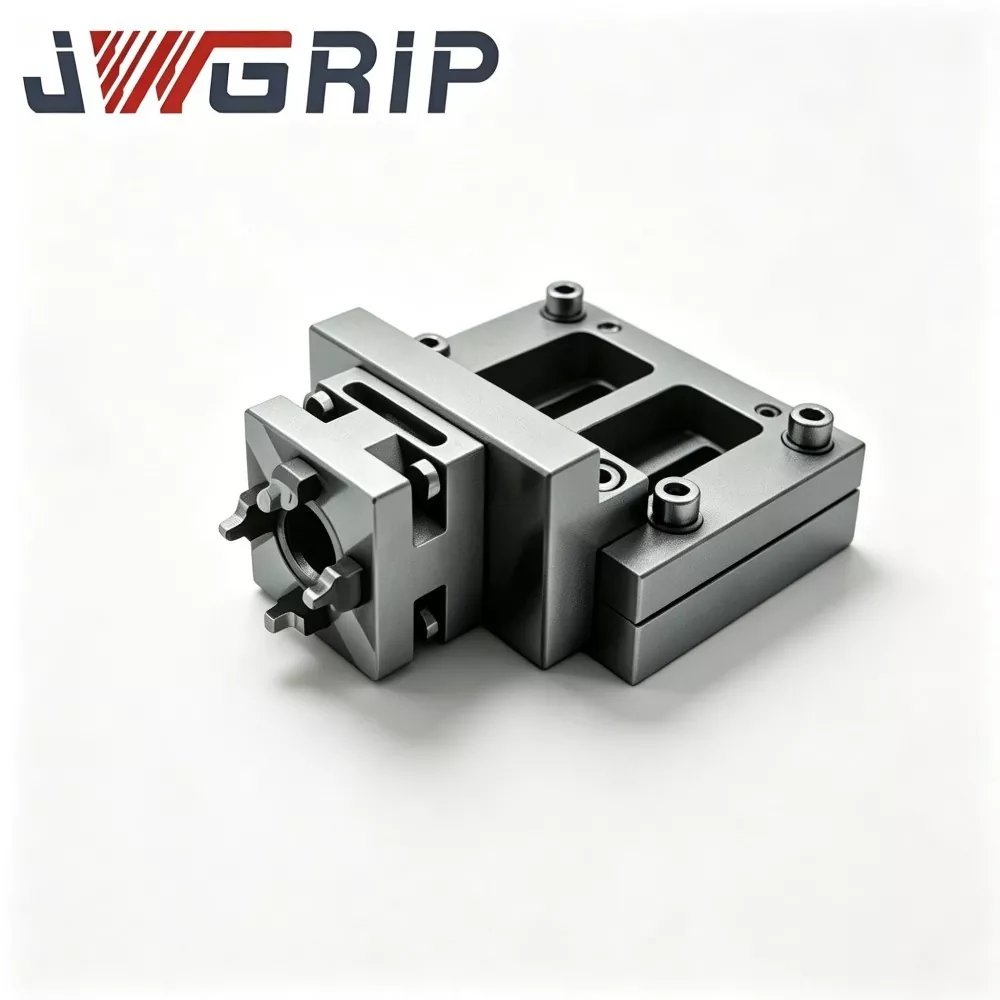
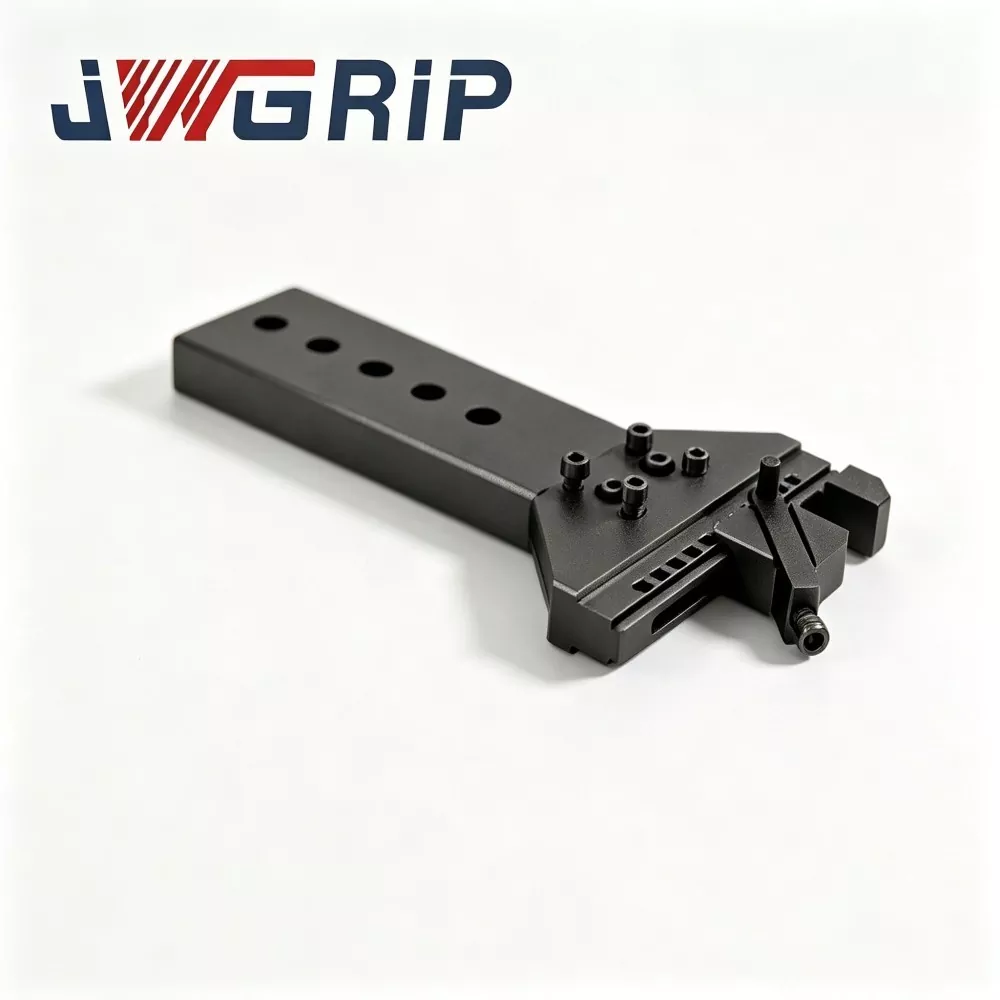
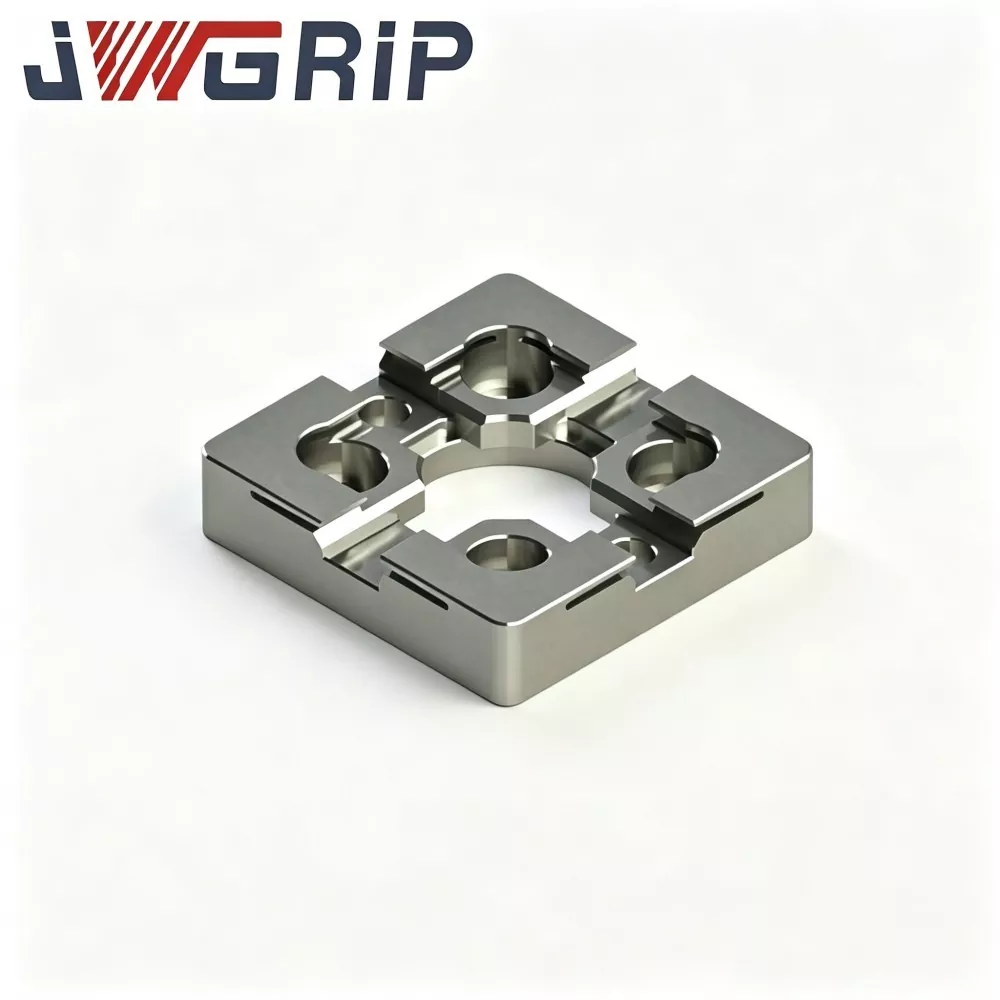
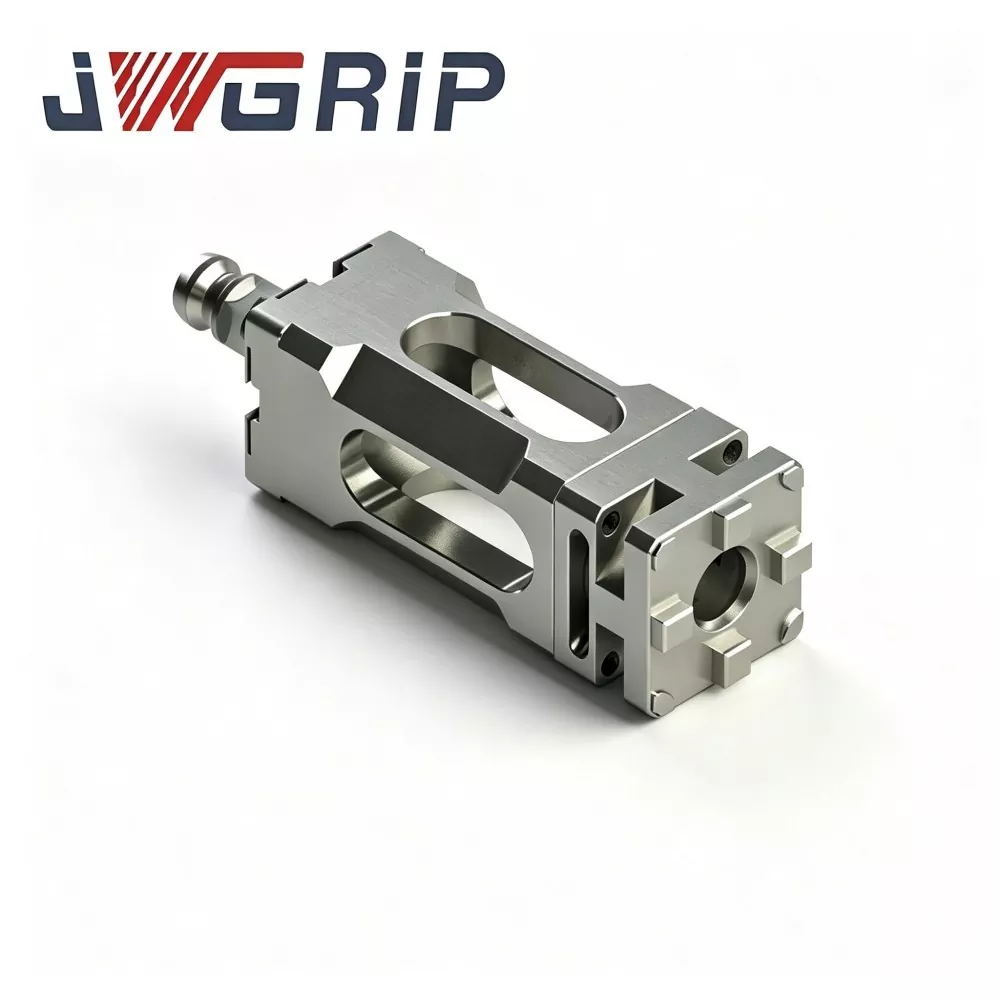
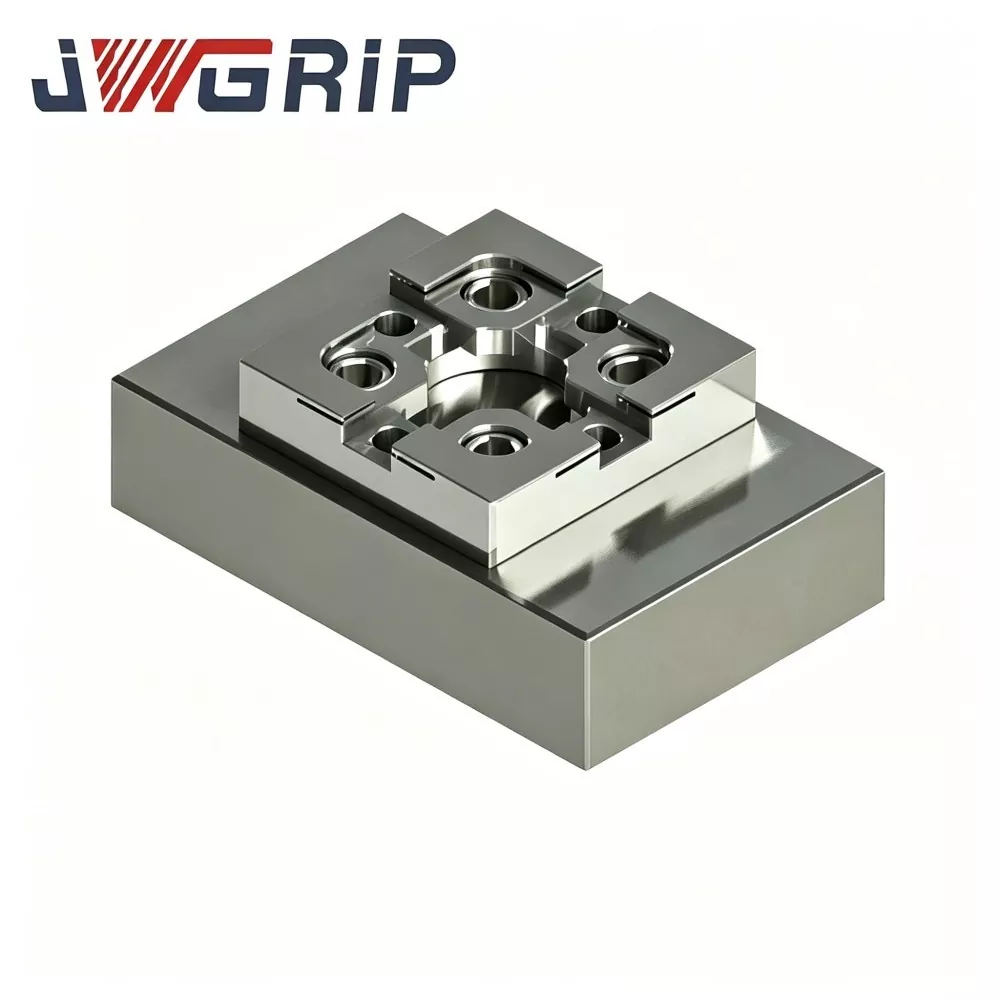
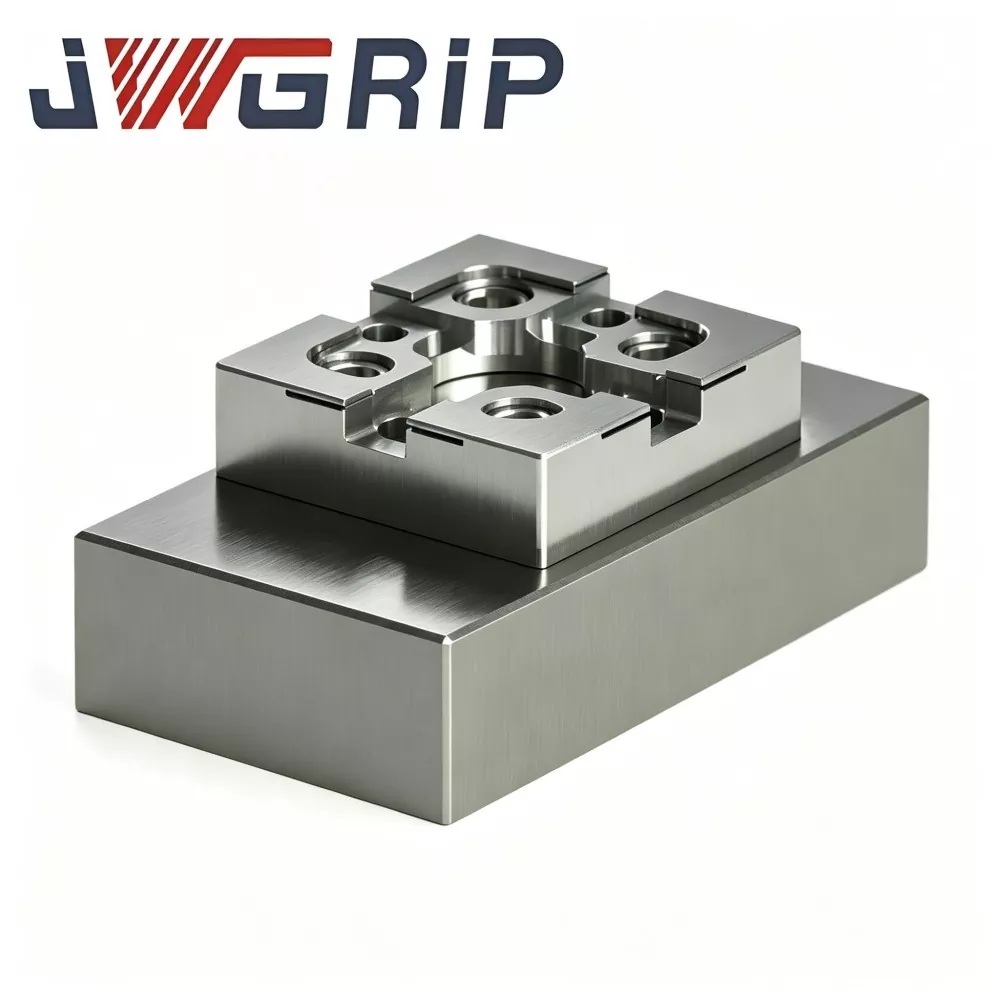
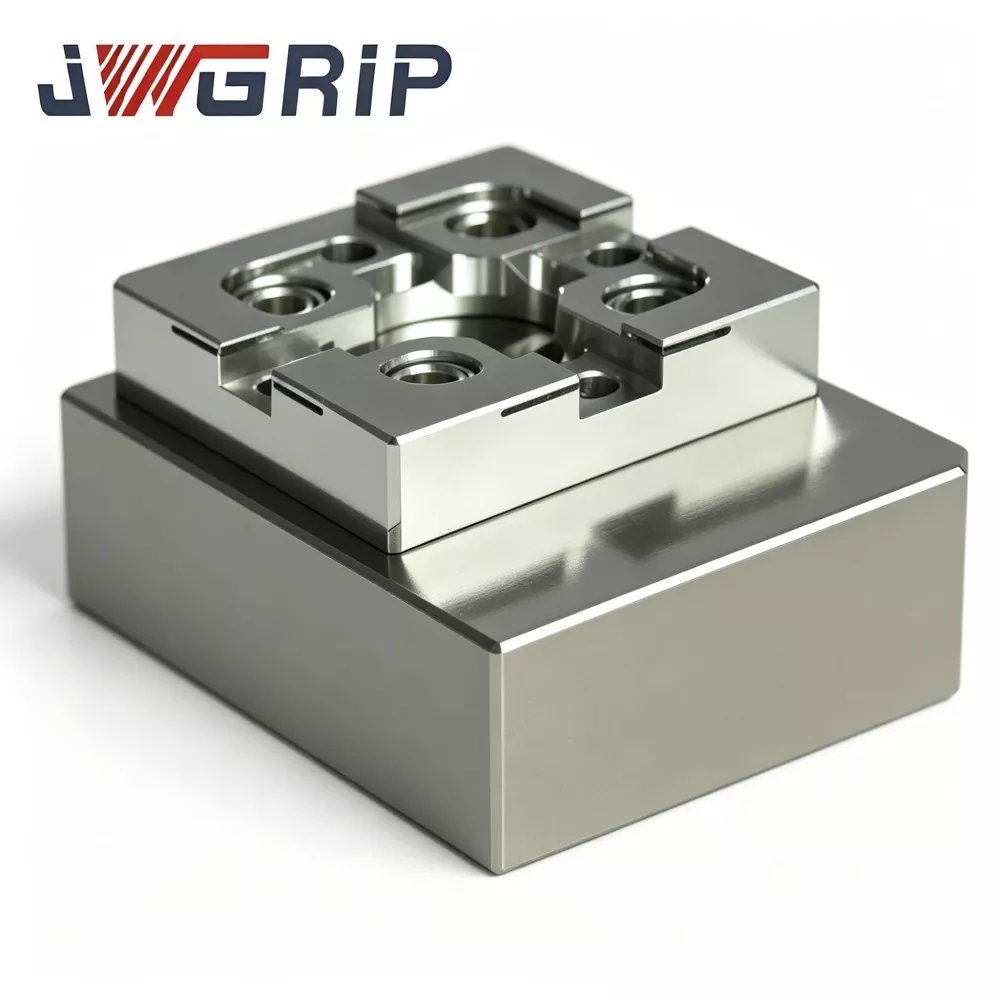
R-Type CNC-kalibratieblok voor EDM-werkstukopspanning
JWGRIP, een betrouwbare fabrieksdirecte en professionele exporteur van precisie-EDM-werkstukopspaningsaccessoires, levert uiterst nauwkeurig R-Type CNC-kalibratieblok voor EDM-werkstukopspanning, bulkorders en op tekeningen gebaseerde maatwerkprojecten. Dit kalibratieblok is gemaakt van gestabiliseerd gereedschapsstaal met spanningsveroudering, meervlaks CNC-frezen en ultraprecies vlakslijpen en behoudt een stabiele geometrische tolerantie onder frequente temperatuurschommelingen en herhaaldelijk sondecontact. Unieke afgeronde referentiehoek van het R-type verlaagt het risico op slijtage door scherpe randen en levert herhaalbare coördinaat-offsetgegevens.
Herhaalde uitlijning van de elektroden en coördinaatkalibratie accumuleren gemakkelijk handmatige fouten bij de dagelijkse EDM-matrijsverwerking. Conventionele vierkante kalibratieblokken lijden aan scherpe slijtage na langdurig sondecontact; hoekinstorting en oppervlakteslijtage veroorzaken drift van referentiegegevens, inconsistente vonkbruggen en onstabiele holteprecisie bij het maken van batchmatrijzen. JWGRIP R-Type CNC-kalibratieblok maakt gebruik van integraal gestabiliseerd gereedschapsstaal plus volledige spanningsverminderende veroudering om door warmte veroorzaakte vervorming te voorkomen.
Alle referentievlakken worden uiterst nauwkeurig geslepen, terwijl de geoptimaliseerde afgeronde hoeken van het R-type de impactdruk van de sonde verspreiden, waardoor de slijtage van de randen wordt vertraagd. R-Type CNC-kalibratieblok voor EDM-werkopspanning standaardiseert de referentieworkflow op de machine en dient als essentiële precisiebenchmark voor de productie van matrijzen met meerdere holtes in grote volumes; zowel standaardlevering als op tekeningen gebaseerde verwerking op maat worden ondersteund.
Los de pijnpunten op
Matrijzenbouwateliers die CNC-frezen en zinkvonk-EDM combineren, ondervinden vaak lastige risico's op het gebied van coördinaatconsistentie: - Veel fabrieken vertrouwen nog steeds op handmatige instelling van meetklokken of gewone vierkante kalibratieblokken. Bij scherpe hoeken van 90° ontstaan micro-chips na honderden keren aanraken van de sonde. Referentiegegevens drijven stil rond, zonder voorafgaande waarschuwing. - Verborgen cumulatieve afwijkingen komen pas naar voren nadat verschillende matrijsholten al zijn bewerkt, wat resulteert in kostbaar werkstukafval.
JWGRIP optimaliseert dit kalibratieblok en richt zich op bovengenoemde risico's:
1. Integraal gestabiliseerd gereedschapsstaalmateriaal met volledige meerstaps spanningsveroudering elimineert interne verwerkingsstress en beperkt vervorming veroorzaakt door variaties in de omgevingstemperatuur in de werkplaats.
2. Ultraprecies slijpen voor alle referentieoppervlakken garandeert superieure vlakheid en haaksheid.
3. De referentierand van het R-type met afgeronde hoeken verspreidt de contactdruk van de sonde, waardoor hoekslijtage en microchips aanzienlijk worden vertraagd. Herhaalbaarheid van kalibratiegegevens op lange termijn wordt verzekerd.
4. Standaardiseert referentiestappen op de machine en vermindert herhaald trimwerk. Verbetert de algehele EDM-bewerkingsconsistentie voor uiterst nauwkeurige massaproductie van matrijzen met meerdere holtes.
5. Standaardafmetingen op voorraad; Voor speciale automatiseringsvereisten voor de lay-out van de armatuur is tekeninggestuurde verwerking op maat beschikbaar.
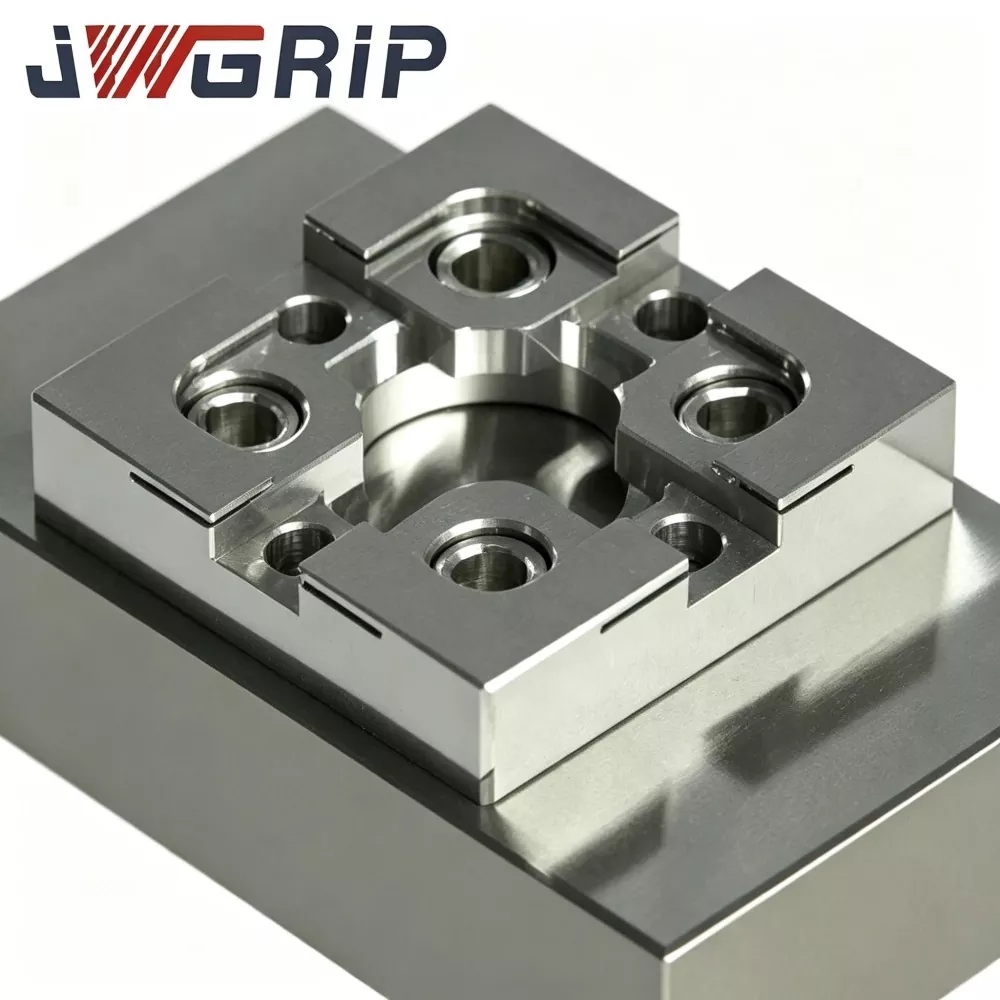
Technische Functiona
1. R-type Afgeronde hoek Anti-slijtage Referentierandstructuur Geoptimaliseerde afgeronde overgang vervangt scherpe rechte hoeken. Vergelijkende slijtagetests bewijzen dat bij een gelijke tastfrequentie het slijtagevolume in de hoeken met ca. 31% vergeleken met gewone vierkante kalibratieblokken, waardoor het falen van de referentierand als gevolg van chippen effectief wordt uitgesteld.
2. Meerstaps spanningsverminderende verouderingsbehandeling Hoogwaardig gestabiliseerd gereedschapsstaalsubstraat ondergaat thermische veroudering in meerdere fasen om resterende interne spanning te minimaliseren. Na het eindslijpen worden stabiele vlakheid en loodrechtheid gehandhaafd binnen het omgevingstemperatuurbereik van 18-28 ℃ in de werkplaats; dimensionale variatie gecontroleerd onder 0,002 mm.
3. Ultraprecies slijpproces met meerdere gezichten Zes belangrijke referentieoppervlakken worden ultraprecies vlakgeslepen. Loodrechtheid aangrenzende vlak ≤0,003 mm; elke vlakheid van het referentieoppervlak ≤0,002 mm. Superieure geometrische nauwkeurigheid zorgt voor een betrouwbare oorsprong-offsetberekening voor automatische EDM-tastcycli.
4. Oppervlaktepassivering Anticorrosiebescherming Dichte passivatie-antiroestbehandeling op buitenoppervlakken. Bestand tegen chemische erosie door opspattend EDM-diëlektrische vloeistof en verlaagt het risico op oxidatie in een vochtige werkplaatsomgeving rondom tanks.
5. Veelzijdige, voorbewerkte montage-indeling Voorgefabriceerde standaard gaten voor montagedraad en gaten voor paspennen. Kan rechtstreeks op nulpuntopspanplaten, magnetische klauwplaten of op maat gemaakte basisplaten worden bevestigd zonder extra secundaire bewerking.
6. Standaardformaten plus tekeninggestuurde aanpassing op maat. Algemene standaardafmetingen voor het vasthouden van matrijzen zijn op voorraad. Aangepaste referentievlakindeling, gatenpatroon en aanpassingen aan de buitenomtrek worden ondersteund per technische tekeningen voor niet-standaard EDM-opspanprojecten.
7. Traceerbare metrologische inspectie van de volledige eenheid Elk voltooid blok is lasergemarkeerd met een uniek serienummer. Volledige metrologische gegevens over vlakheid, loodrechtheid en R-hoekafmetingen worden voor elk stuk gearchiveerd, ter ondersteuning van traceerbaar kwaliteitsbeheer voor matrijzenmakers met grote volumes.
Volledige productiestroom
Elke productiebatch van het JWGRIP R-Type CNC-kalibratieblok voor EDM-werkopspanning voert een gestandaardiseerde volledige productieworkflow uit: Test van de inkomende samenstelling van grondstoffen → ruw CNC-frezen → meertraps spanningsveroudering → semi-nabewerking → R-hoekvorming → precisieslijpen voor alle referentievlakken → draad- en pingatafwerking → CMM-inspectie van volledige items → lasermarkering van serienummer → antiroestpassivering van het oppervlak → laatste herinspectie → opslag van eindproducten.
● De productie volgt de ISO 9001-regels voor het kwaliteitsmanagementsysteem.
● Kernmeetapparatuur: CMM, optische interferometer, haaksheidstester met vierkante regels, ze krijgen allemaal periodieke metrologische kalibratie.
● Elke afgewerkte unit wordt geleverd met een onafhankelijk inspectierapport; materiaalcertificaten en gedeeltelijke verificatiegegevens van derden kunnen op verzoek van de klant worden geleverd.
Richtlijnen voor opslag: Bewaar het kalibratieblok in een antimagnetische, schokbestendige meterkast. Vermijd impact van zware voorwerpen, krassen op spaanders en langdurige blootstelling aan vocht. Veeg referentieoppervlakken grondig af na elk gebruik op de machine voordat u ze opbergt. Impact kan onzichtbare microvervorming veroorzaken en de metrologische nauwkeurigheid beschadigen, zelfs zonder zichtbare deuk.
Referentietabel voor probleemoplossing
|
Symptoom |
Mogelijke oorzaak |
Aanbevolen behandeling |
|
De coördinatenafwijkingswaarde fluctueert herhaaldelijk |
Vuil montageoppervlak; losse bevestigingsschroef; verbogen sonde-stylus |
Demonteren, contactvlakken reinigen, schroeven weer vastdraaien; inspecteer en vervang een beschadigde probe-naald |
|
Herkomstafwijking groeit geleidelijk na wekenlang bedrijf |
De referentierand is onderhevig aan slijtage of microchips |
Inspecteer de hoekstatus onder een vergrootinstrument; vervang het blok zodra er een slijtagemarkering verschijnt |
|
Grote haaksheidsfout in het tastresultaat |
Een te vast aangedraaide schroef vervormt het blok; vreemde deeltjes gevangen onder de blokbasis |
Installeer opnieuw volgens de koppelspecificatie; maak de onderste zitinterface grondig schoon |
Benchmark-vergelijking
De meeste commerciële EDM-kalibratieblokken gebruiken scherpe rechte hoeken van 90 graden zonder R-type spanningsverspreidingsprofiel; veel fabrikanten slaan veroudering in meerdere cycli over en passen alleen eenvoudig blussen toe.
1. Anti-slijtage vermogen in de hoeken: scherpe-hoekblokken van concurrenten genereren micro-chips na 400-700 sonde-inslagen. JWGRIP R-type afgeronde overgang verbetert de anti-chipprestaties aanzienlijk bij herhaald kloppen met de sonde.
2. Beheer van interne stress: veel concurrerende producten missen secundaire veroudering. De langzame spanningsvrijgave na het slijpen veroorzaakt vlakheidsafwijking bij veranderende werkplaatstemperaturen. Onze meerstapsveroudering verwijdert de meeste restspanning voor geometrische stabiliteit op lange termijn.
3. Inspectienorm: Sommige leveranciers voeren alleen gedeeltelijke dimensionale bemonsteringsinspecties uit. Elk JWGRIP-blok krijgt een CMM-inspectie van het volledige artikel met een uniek serienummer voor traceerbaarheid.
4. Mogelijkheid tot maatwerkprojecten: veel fabrieken kunnen alleen vaste standaardmaten leveren. Door gebruik te maken van de fabrieksdirecte exportgerichte capaciteit ontwikkelen we op maat aangepaste blokken voor speciale EDM-opstellingsvereisten.
Veelgestelde vragen
Vraag 1: Kan het JWGRIP R-Type CNC-kalibratieblok voor EDM-werkopspanning geen hoekslijtage bereiken?
A1: De afgeronde hoek van het R-type vertraagt de kans op slijtage en micro-chipping, maar toch kan geen nul-slijtage worden gerealiseerd na duizenden sonde-inslagen. Regelmatige, vergrote visuele inspectie blijft noodzakelijk bij dagelijks gebruik. Vervang het blok onmiddellijk zodra er krassen, slijtagesporen of inkepingen op de referentieranden verschijnen om verkeerde coördinaatreferentiegegevens te voorkomen.
Vraag 2: Kan dit kalibratieblok worden toegepast voor offline dimensionale inspectie van afgewerkte onderdelen?
A2: JWGRIP R-Type CNC-kalibratieblok is geoptimaliseerd voor EDM-coördinatenreferentie op de machine. Het is niet ontworpen voor uiterst nauwkeurige offline inspectie van voltooide onderdelen. Kies standaard eindmatensets als u offline metingen in laboratoriumstijl nodig heeft.
Vraag 3: Ondersteunt u productie op maat voor speciale buitenafmetingen of niet-standaard lay-out van montagegaten?
A3: Ja. Dien volledige technische tekeningen in met duidelijke vereisten voor buitenomtrek, referentievlakposities, gatindeling en tolerantiespecificaties. Het engineeringteam voltooit de beoordeling van de maakbaarheid binnen 12 werkdagen en brengt een formele offerte uit.
Vraag 4: Welke schadecondities zijn uitgesloten van garantie?
A4: Dit is een zeer nauwkeurige referentiemeter. De garantie dekt fabricagefouten, waaronder buiten de specificaties vallende vlakheid, loodrechtheid en maatafwijkingen bij levering. Schade en nauwkeurigheidsverlies veroorzaakt door botsingen, krassen, onjuist montagekoppel en normale slijtage vallen buiten de garantiedekking.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.

Nieuwsaanbevelingen