- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

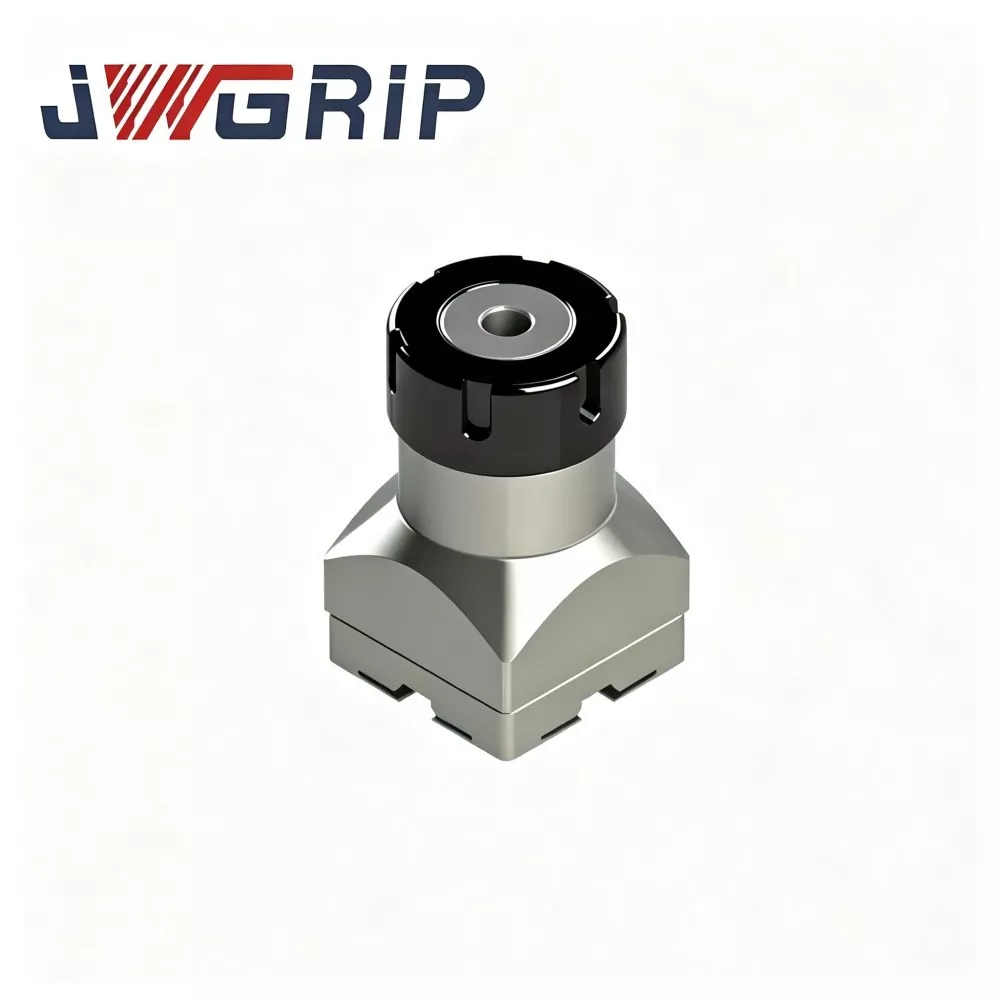
R-Type ER32 spantang voor EDM-elektrodehouder
JWGRIP is de professionele fabrikant en leverancier van R-Type ER32-spantang voor EDM-elektrodehouder in China, die fabrieksdirecte levering en volwassen OEM-modificatieservice levert voor wereldwijde EDM-matrijzenfabrikanten. Het is een krachtig EDM-specifiek elastisch klemaccessoire, speciaal geoptimaliseerd voor werkomstandigheden bij vonkerosiebewerking. Door de geoptimaliseerde krachtbalansstructuur van het R-type en de uiterst nauwkeurige elastische klemprestaties in één enkele eenheid te integreren, worden de veel voorkomende defecten van gewone spantangen voor algemeen gebruik opgelost, zoals ongelijkmatige spanning en gemakkelijke precisieverzwakking.
Deze geavanceerde R-Type ER32-spantang is gemaakt van hoogwaardig verenstaalmateriaal, verwerkt door meervoudig precisiedraaien, inwendig honen van gaten en een volledige cyclische spanningsverlichtende warmtebehandeling. Het beschikt over een stabiel behoud van de klemkracht, uitstekende rondheidsnauwkeurigheid en betrouwbare weerstand tegen elastische vermoeidheid bij langdurige continue EDM-pulsontladingsschokken. Het geoptimaliseerde structurele profiel van het R-type realiseert een uniforme krachtoverdracht op het binnenoppervlak van het gat, waardoor de uitloopfout van de elektrode tijdens het vastklemmen effectief wordt geminimaliseerd. Het is universeel toepasbaar op koper-, grafiet- en koper-wolfraamelektroden en past zich perfect aan langdurige precisiebewerkingsscenario's in matrijsholtes aan.
Anders dan gewone spantangen die gevoelig zijn voor rondheidsvervorming en verzwakking van de klemkracht na herhaalde openings- en sluitingscycli, vermijdt R-Type ER32 spantang voor EDM-elektrodehouder micro-slippen van de elektrode, onbalans van de vonkbrug en maatafwijkingen in de vormholte. Het ondersteunt standaard spotlevering en aangepaste aanpassing van de tolerantie van de binnenboring, groefparameters en oppervlakteafwerking en biedt stabiele, uiterst nauwkeurige en duurzame klemoplossingen voor moderne precisie-EDM-verwerkingswerkplaatsen.
Productiepijnpunten
Bij de dagelijkse productie van zinkvonk-EDM-matrijzen veroorzaken gewone standaard ER-spantangen verschillende veelvoorkomende productieproblemen:
Vereenvoudigde workflows voor grondstoffen en snij-warmtebehandeling leiden tot vervorming van de ronding en verzwakking van de klemkracht na frequente elastische open-dicht-cycli.
Onder voortdurende pulsontladingsimpact produceren elektroden microslip en uitloopdrift. De vonkbrug wordt ongelijkmatig, waardoor een inconsistente holtetextuur, maatafwijkingen en schrootrisico's ontstaan voor hoogwaardige matrijselektroden.
JWGRIP optimaliseert R-Type ER32 Collet gericht op bovengenoemde pijnpunten:
1. Hoogwaardige verenstaalgrondstof plus meervoudige spanningsverlichtende warmtebehandeling elimineert interne restspanning die ontstaat bij het draaien en honen, waardoor permanente vervorming bij langdurig elastisch cyclisch werk wordt voorkomen.
2. Geoptimaliseerd R-type contourontwerp verdeelt de klemkracht gelijkmatig over het gehele binnenoppervlak van het gat. Het presteert stabiel voor zachtkoper-, bros-grafiet- en koper-wolfraamelektroden met hoge dichtheid.
3. Past bij de bestaande mainstream ER32-elektrodehouderbehuizingen, waardoor buitensporige investeringen in de vernieuwing van armatuur worden vermeden.
4. Standaardspecificaties zijn op voorraad; OEM-aanpassingen voor tolerantie van de binnenboring, groefstructuur en oppervlaktebehandeling zijn beschikbaar voor elektroden met een speciale diameter en zware werkomstandigheden.
5. Verlaagt effectief het risico op elektrodeslip en uitputting, stabiliseert de vonkbrugstatus tijdens langdurige bewerkingen van holtes.
Structurele kenmerken
JWGRIP R-Type ER32 spantang voor EDM-elektrodehouder is een uiterst nauwkeurig elastisch klemonderdeel dat exclusief is ontworpen voor zinker-EDM-elektrodehouderassemblages:
1. Geïnstalleerd in de ER32-houdermoer en het hoofdgedeelte van de houder. Wanneer de houdermoer wordt vastgedraaid, levert deze een uniforme perifere knijpkracht om de elektroden met ronde schacht in de vooraf ingestelde positie te vergrendelen.
2. Conventionele universele ER32-spantangen zijn oorspronkelijk ontworpen voor CNC-freesspindels; ze zijn niet geoptimaliseerd voor EDM-specifieke omstandigheden: continue pulsvibratie, spatten van diëlektrische vloeistof en veelvuldig verwisselen van elektroden.
3. Verbeterde R-type spleetgroefindeling herverdeelt de elastische spanning over het spantanglichaam, vermindert de lokale spanningsconcentratie en verbetert de prestaties van het elastisch herstel na herhaalde open-dicht-cycli, waardoor een lage uitloop behouden blijft bij continu EDM-gebruik.
Toepassingsgebied: Het is een kernverbruiksartikel voor werkplaatsen voor kunststofinjectiematrijzen, spuitgietmatrijzen, precisiestempelmatrijzen, medische deelmatrijzen en optische componentenmatrijzen. Het klemt koper-, grafiet- en koper-wolfraam-EDM-elektroden met ronde schacht. Directe drop-in installatie zonder extra mechanische aanpassingen. Wijzigingen op basis van OEM-tekeningen worden ondersteund voor niet-standaard afmetingen van de elektrodeschacht.
Belangrijkste technische prestaties
1. Geoptimaliseerde R-type spleet-groef distributiestructuur Vergeleken met gewone ER32 spantangen, brengt de herschikte R-type spleet-groef lay-out de verdeling van de elastische spanning in evenwicht. Tijdens het vastklemmen van de elektrode-schacht genereert elke sectie een homogene knijpkracht, vermijdt lokale vervorming van de elektrode-schacht en onderdrukt de totale uitloop van de elektrode-klemeenheid.
2. Zorgvuldig geselecteerd verenstaal Grondstof Gebruikt speciaal verenstaal in plaats van gewoon koolstofstaal. Na nauwkeurig blussen, ontlaten en meertraps spanningsverlichtende thermische cycli behoudt het een stabiele elasticiteit na honderden klemontgrendelingscycli en is het bestand tegen permanente plastische vervorming.
3. Hoge precisie binnengat Honing Craft Binnenste klemboring gaat door fijn honen. De uitstekende rondheid van de binnengaten en de gladheid van het oppervlak verminderen schuursporen op de schachten van de elektrode tijdens herhaaldelijk verwisselen, en voorkomen ophoping van microdeeltjes die de positioneringsafwijking zouden verergeren.
4. Goede weerstand tegen corrosie door diëlektrische vloeistoffen. Een speciale corrosiewerende behandeling van het oppervlak vertraagt de chemische erosie door langdurig contact met diëlektrische EDM-vloeistof. Het verlaagt het roestrisico in een vochtige EDM-tankomgeving en verlengt de levensduur.
5. Brede compatibiliteit met standaard ER32 EDM-houders Voldoet aan de basisnormen voor buitenafmetingen van ER32, past op de meeste commerciële EDM-elektrodehouderlichamen en klemmoeren in de vorm van ER32. Eindgebruikers hoeven de bestaande houderhardware niet te vervangen.
6. Flexibel, fabrieksmatig en OEM-aanpassing De standaard specificaties voor de klemdiameter hebben betrekking op reguliere afmetingen van elektrodeschacht. OEM kan de tolerantie van de binnenboring, de diepte van de spleetgroef, de fijnafstelling van de buitenafmetingen en de oppervlaktebehandeling aanpassen aan de hand van klanttekeningen of fysieke monsters.
7. Betrouwbare batch-tot-batch-consistentie Elke productiepartij wordt onderworpen aan een bemonsteringsinspectie op meerdere artikelen. Belangrijke gegevens over de afmetingen, de spanrondheid en de hardheid worden vastgelegd in batchinspectiebestanden, waardoor stabiele prestaties worden gegarandeerd voor bedrijven die grote aantallen matrijzen maken.
Volledige productieworkflow
Elke batch JWGRIP R-Type ER32 spantangen volgt een strikt gecontroleerde volledige productieworkflow:
① Inkomende inspectie van grondstoffen
② CNC-precisiedraaien voor buitencontour
③ spleetgroeffrezen
④ zeer nauwkeurige voorbewerking in het binnengat
⑤ meertraps warmtebehandeling (afschrikken, temperen, spanningsverlichting)
⑥ fijn slijpen in het binnengat
⑦ ontbramen en randafwerking
⑧ oppervlakte anticorrosiebehandeling
⑨ multidimensionale prestatietests
⑩ batchsortering en opslag van eindproducten.
Kwaliteitscontrolespecificaties
De productie wordt uitgevoerd volgens de ISO 9001-normen voor kwaliteitsmanagementsystemen.
Kerntestonderdelen: afmetingsmeting, hardheidsverificatie, detectie van uitloop van de klemming, simulatietest van elastische vermoeidheid.
Alle meetinstrumenten worden periodiek metrologisch gekalibreerd om de authenticiteit en herhaalbaarheid van de testresultaten te garanderen.
Per partij worden batchinspectierapporten gearchiveerd; materiaalcertificaten en gedeeltelijke testrapporten van derden kunnen op verzoek van de klant worden geleverd.
Operationeel en opslagsuggestie:
Bewaar spantangen in aparte compartimenten voor gereedschapskisten tegen botsingen. Vóór installatie uit de buurt houden van vocht, metaalspanen en harde krassen. Reinig de binnenboring grondig vóór elke montage. Spaanders of diëlektrische vloeistofresten in de boring zullen de klemprecisie ernstig aantasten.
Waarom kiezen voor JWGRIP
1. Het EDM-gespecialiseerde Tooling R&D Achtergrond Engineering-team heeft een rijke ervaring opgebouwd met de ontwikkeling van zinker-EDM-klemaccessoires. Wij kopiëren niet eenvoudigweg spantangontwerpen; productoptimalisaties vloeien voort uit de enorme feedback van matrijstechnici in de frontlinie.
2. Prestatiescreening van een volledige batch vóór verzending Veel concurrenten voeren alleen steekproefsgewijze inspecties uit. Elke voltooide JWGRIP R-Type ER32 spantang doorstaat vóór levering de detectie van het uitlopen van de klemming om niet-conforme eenheden te filteren.
3. Stabiele fabrieksmatige levering en volwassen OEM-proces Goederen met standaardspecificaties zorgen voor een stabiele levering. Voor bestellingen met gewijzigde afmetingen of bestellingen met speciale oppervlaktevereisten beoordeelt het technische team de OEM-tekeningen binnen 12 werkdagen en geeft feedback op de haalbaarheid. Standaard levertijd: 10-15 werkdagen; OEM-doorlooptijd wordt bevestigd op basis van de complexiteit van de tekening.
4. Toepassingsgerichte professionele technische ondersteuning Wanneer klanten abnormale klemming, overmatige uitloop en andere montageproblemen ter plaatse tegenkomen, biedt het technische ondersteuningsteam praktische installatiebegeleiding en probleemoplossing op basis van echte EDM-workshopervaring.
5. Volledig mechanisme voor batchtraceerbaarheid Elke productiepartij is voorzien van een onafhankelijke batchmarkering. Als zich onverwachte bewerkingsgerelateerde problemen voordoen, kunnen originele productieparameters en inspectiegegevens snel worden opgehaald voor technische analyse van de hoofdoorzaak.
Veelgestelde vragen
Vraag 1: Kan de JWGRIP R-Type ER32 spantang na installatie geen uitloop realiseren?
A1: Een nuluitloop kan met geen enkele elastische spantang worden bereikt. Onder standaard testomstandigheden met bijpassende houder en gekwalificeerde teststaaf wordt de gemonteerde uitloop gecontroleerd op ≤0,003 mm. De daadwerkelijke, op de machine gemonteerde totale rondloop wordt ook beïnvloed door de rondheid van de elektrodeschacht, de toestand van het oppervlak, het aanhaalmoment van de moeren en de slijtage van het houderlichaam. Houd de bijpassende componenten in goede staat voor de beste klemnauwkeurigheid.
Vraag 2: Is deze spantang geschikt voor zware grafietelektroden met grote diameter?
A2: R-Type ER32 spantang voor EDM-elektrodehouder ondersteunt het vastklemmen van grafietelektroden. Voor grote zware grafietelektroden moet u de spilbelasting en het aanhaalmoment evalueren. Overmatig gewicht of te strak aandraaien versnelt de elastische vermoeidheid van de spantang en verkort de levensduur. Zorg ervoor dat het gewicht van de elektrode overeenkomt met de klemcapaciteit van de spantang in de praktijk.
Vraag 3: Kunt u OEM maken bij het klemmen van de parameters voor de binnendiameter of de spleetgroef die verschillen van de standaard ER32?
A3: Ja. Geef volledige technische tekeningen of fysieke monsters op, markeer de afmetingen van de klemboring, tolerantie, spleetgroefspecificaties, hardheidsdoel en vereisten voor oppervlaktebehandeling. De engineeringafdeling zal de maakbaarheid evalueren en een formele offerte uitbrengen.
Vraag 4: Welke artikelen vallen onder de garantie?
A4: Dit is uiterst nauwkeurig slijtgereedschap. De garantie is van toepassing op productiefouten, zoals het niet voldoen aan de specificaties op het moment van verzending. Schade veroorzaakt door krassen, opspannen door overbelasting, onjuist aanhaalmoment, vastlopen van spanen en langdurige vermoeidheidsslijtage door productiegebruik is uitgesloten van garantie.
Gids voor spantangselectie en tips voor dagelijkse bediening in de werkplaats
1. Selecteer de nominale klemdiameter die zo dicht mogelijk bij de werkelijke afmetingen van de elektrodeschacht ligt. Gebruik niet één spantang voor een buitensporig groot maatbereik; De grote tussenruimte zorgt voor een ongelijkmatige klemdruk en een hogere rondloopwaarde.
2. Vóór de formele matrijsproductie moet u de binnenboring van de spantang, de holte van de houdermoer en het oppervlak van de elektrodeschacht volledig reinigen om metaalspanen en resten van de diëlektrische vloeistof te verwijderen.
3. Voer na de montage een rondloopinspectie uit met een meetklok voordat u de vonkerosie verwerkt. Deze controle vooraf vermindert het risico op schroot in de vormholte, veroorzaakt door afwijkingen in de klemcomponenten, aanzienlijk.
4. Maak voor matrijzenwerkplaatsen met meerdere machines meerdere spantangen klaar die overeenkomen met veelgebruikte afmetingen van de elektrodeschacht. Gooi sterk versleten spantangen weg. Vervang onmiddellijk als elastische verzwakking, permanente vervorming of oppervlaktescheuren worden waargenomen tijdens routine-inspecties, zelfs als de theoretische levensduur niet wordt bereikt.
5. Implementeer geclassificeerde opslag en regelmatige conditiecontroles voor de spantangvoorraad om een stabiele EDM-bewerkingsconsistentie te behouden voor langdurige serieproductieprojecten.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.

Nieuwsaanbevelingen