- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

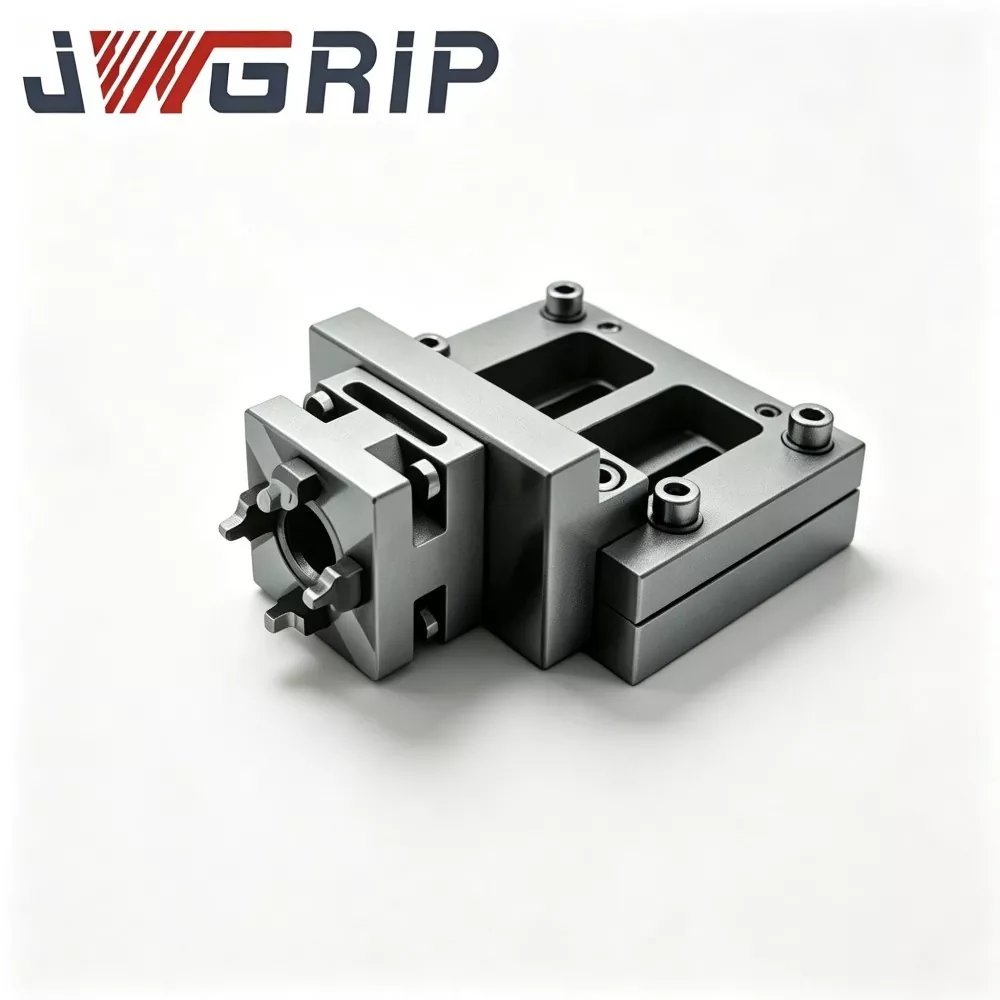
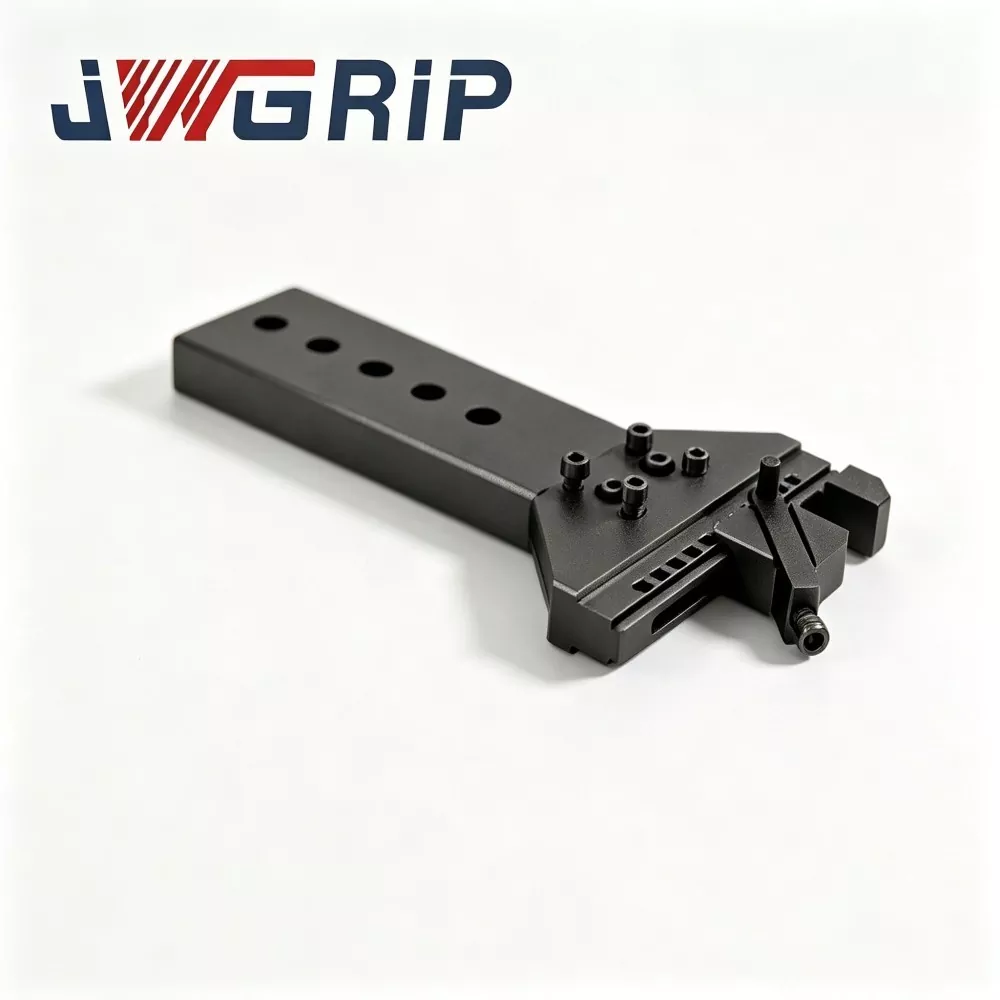
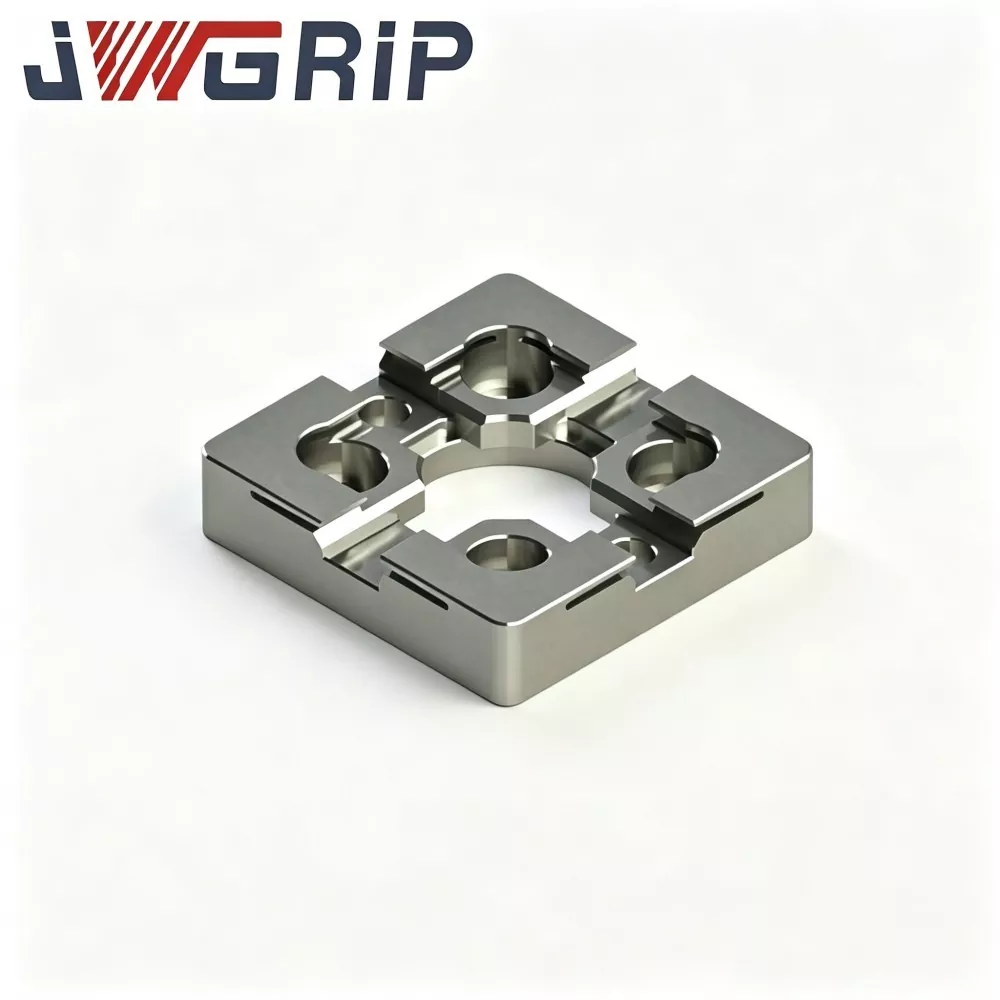
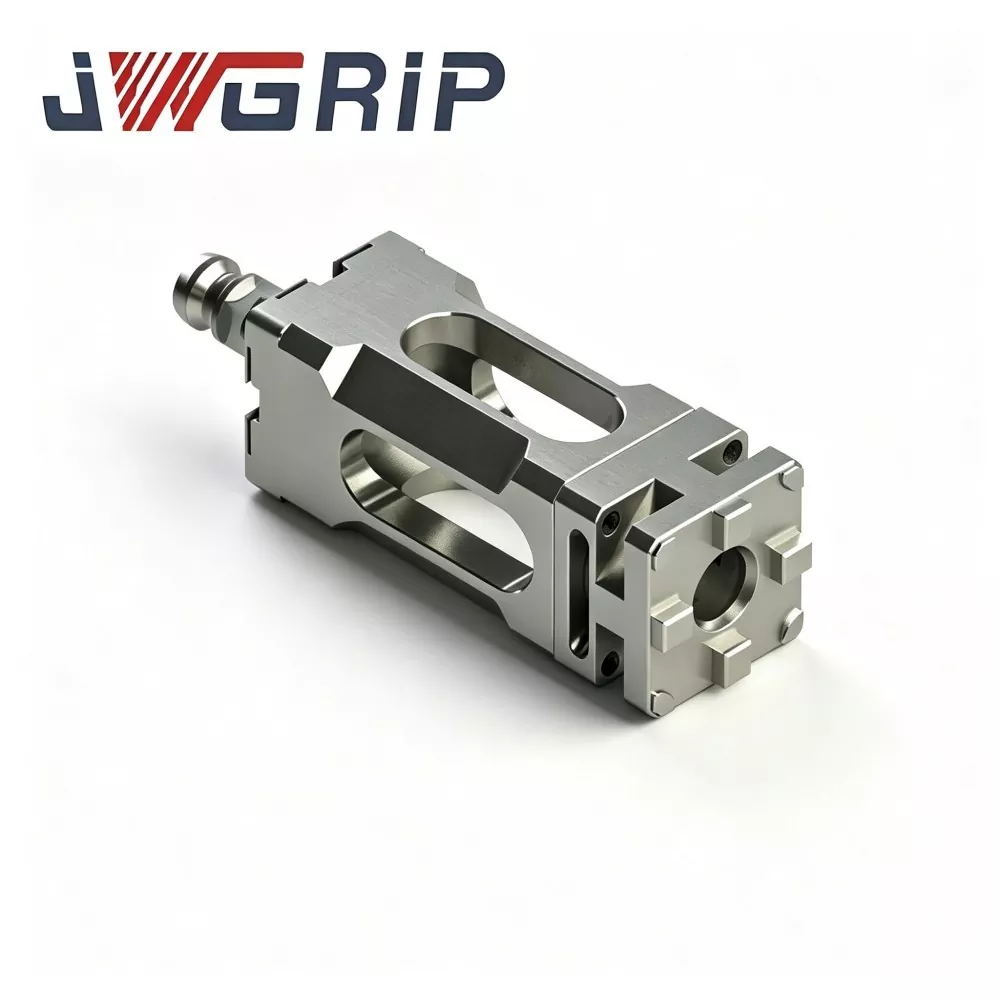
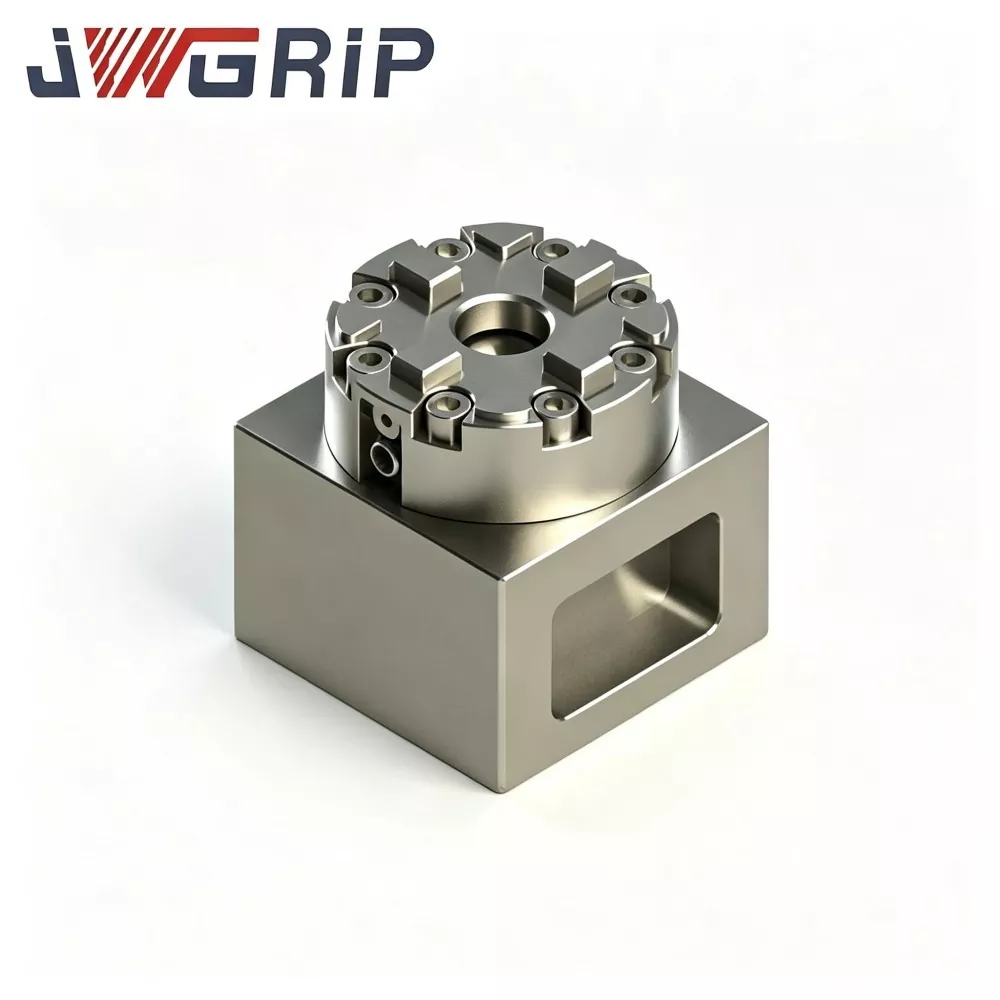
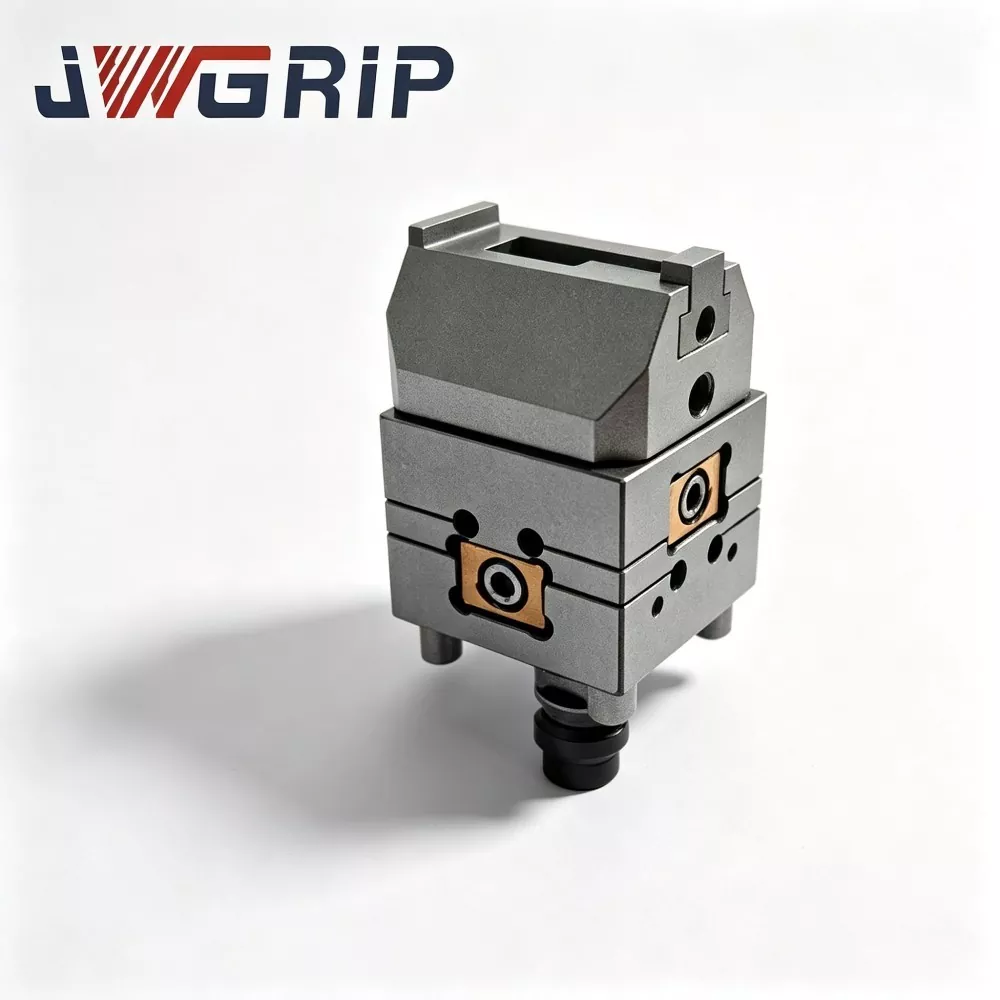
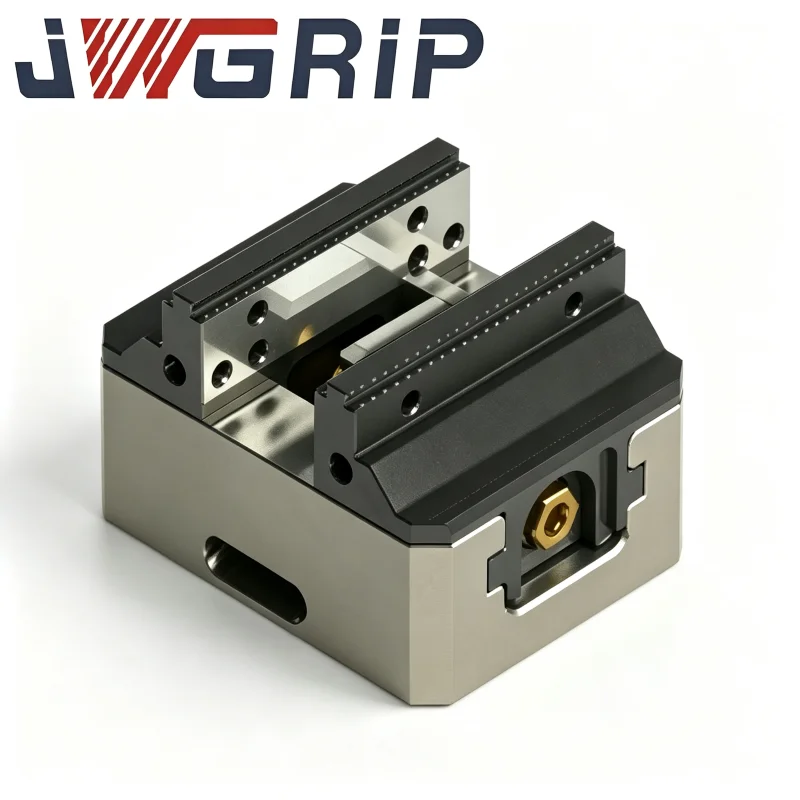
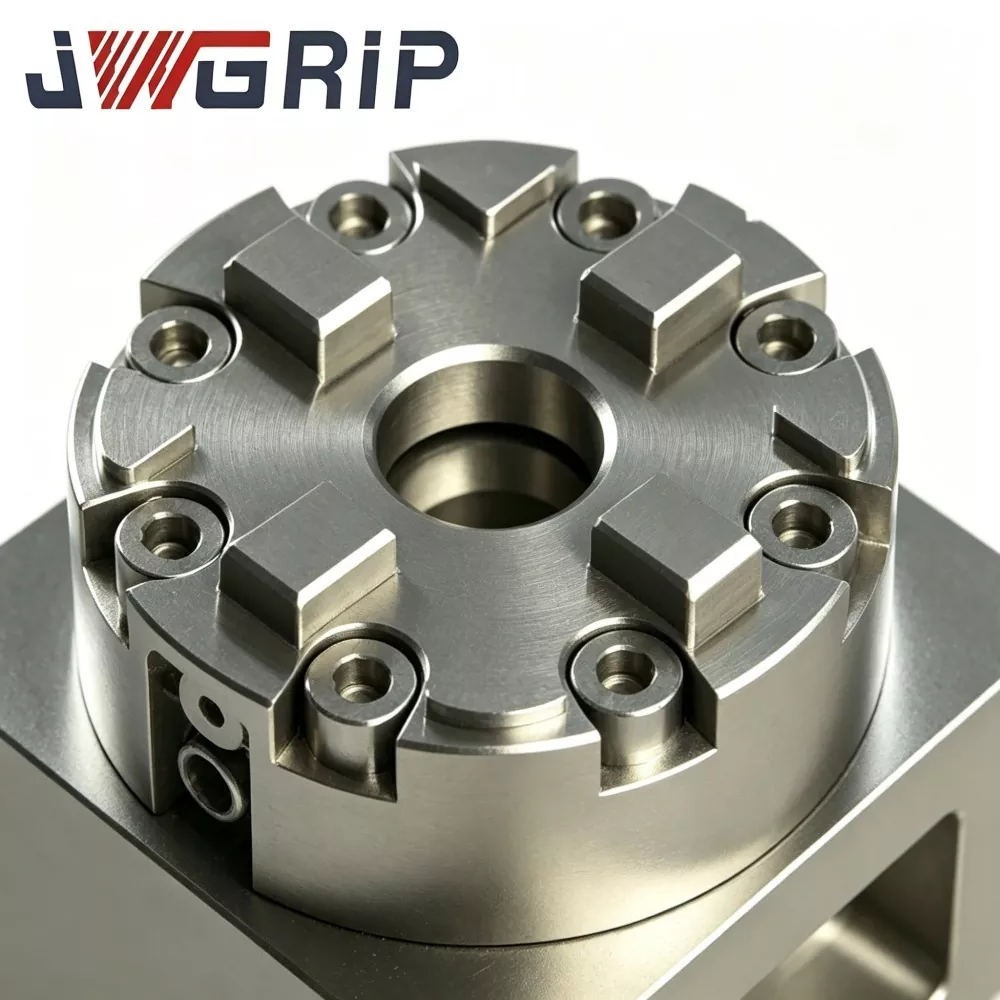
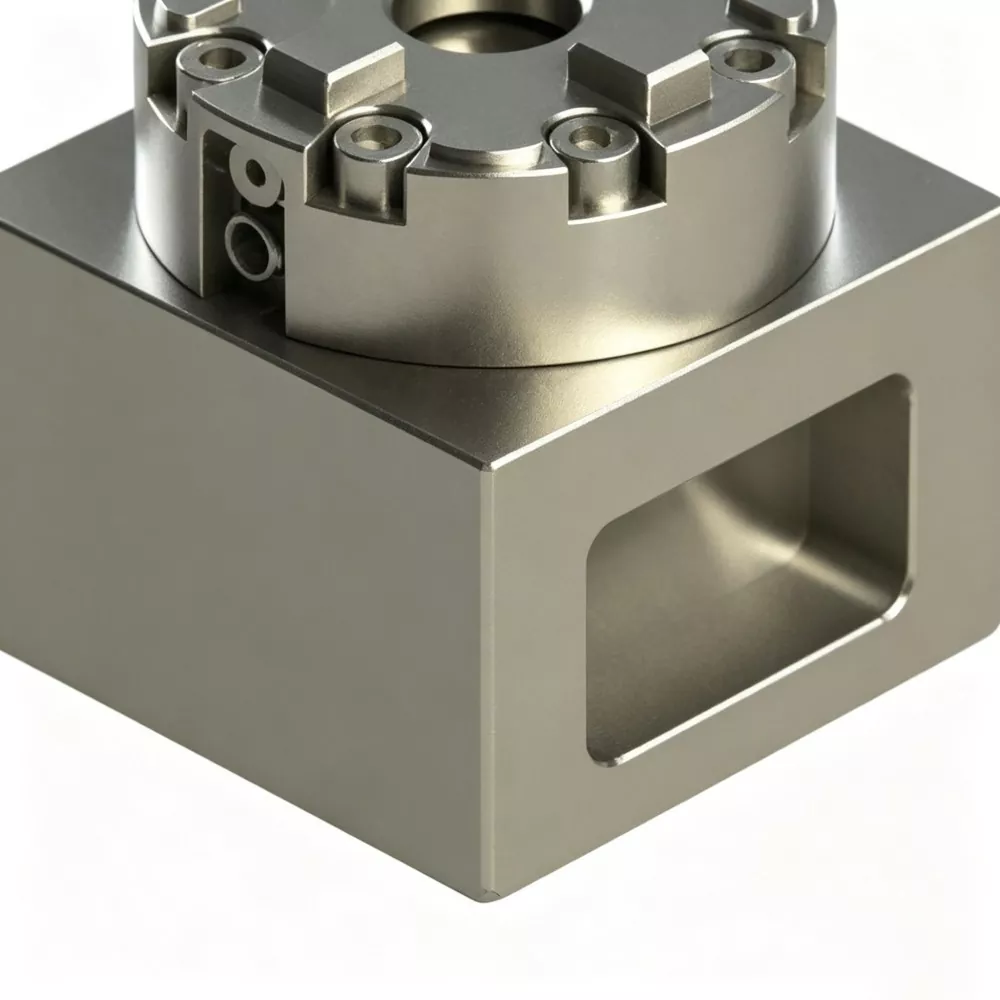
R-Type D75 MacroStd CNC handmatige EDM-klauwplaat
JWGRIP is de professionele fabrikant en leverancier van op maat gemaakte R-Type D75 MacroStd CNC handmatige EDM-klauwplaat in China, die fabrieksdirecte levering levert ter ondersteuning van wereldwijde volumebiedingsprojecten en spotconsignatieactiviteiten. Het is een uiterst nauwkeurig, geïntegreerd handmatig klemarmatuur dat voldoet aan de MacroStd-dimensionale normen, speciaal ontworpen voor zinkvonken, draadvonken en professionele werkplaatsen voor de productie van matrijselektroden. Door de corrosiewerende structuur van gehard staal en een uniforme precisiepositioneringsbenchmark in één enkele compacte eenheid te integreren, elimineert het vervelende herhaalde kalibratie van de meetklok en cumulatieve positioneringsfouten van traditionele klemgereedschappen.
Deze hoogwaardige R-Type D75 MacroStd CNC handmatige EDM-klauwplaat maakt gebruik van volledig gehard anticorrosief gelegeerd staalmateriaal, met een stabiele mechanische klemkracht, een ultralage concentriciteitsafwijking en uitstekende slijtvastheid op lange termijn bij frequente handmatige vergrendelingscycli. Alle belangrijke klemreferentieoppervlakken worden verwerkt met behulp van ultraprecieze bewerkingstechnologie om een consistente positioneringsnauwkeurigheid te garanderen bij langdurige cyclische klembewerkingen.
Anders dan gewone handmatige klauwplaten met gemakkelijke precisieverzwakking, vermijdt het effectief elektrode-offset en oneffenheden in de malholtetextuur veroorzaakt door nauwkeurigheidsafwijking. Het vermindert de niet-verwerkende hulpkalibratietijd aanzienlijk, optimaliseert de efficiëntie van het vervangen van elektroden en stabiliseert het algehele productieritme van matrijswerkplaatsen. Met betrouwbare en herhaalbare klemprestaties is het breed toepasbaar voor matrijsverwerking in kleine en middelgrote batches, en biedt het stabiele en uiterst nauwkeurige handmatige klemoplossingen voor wereldwijde matrijzenfabrikanten, EDM-onderaannemers en systeemintegratoren van werktuigmachines.
Het aanpakken van de pijnpunten
Traditioneel handmatig vastklemmen met een schroef brengt meerdere kopzorgen met zich mee voor werkplaatsen voor matrijselektroden:
· Simple screw-based clamping solutions force operators to spend massive time adjusting screw torque and correcting datum every time electrodes get swapped.
· Handmatige bediening is sterk afhankelijk van de vaardigheid van de operator. Een ongelijkmatig aanhaalmoment kan leiden tot elektrodeslip, concentriciteitsafwijking en onstabiele herhaalnauwkeurigheid, vooral bij gemengde elektrodebestellingen in kleine batches.
· Gemeenschappelijke goedkope handmatige klauwplaten op de markt kunnen geen stabiele concentriciteit behouden na langdurig cyclisch klemmen. Een kleine elektrodeverschuiving leidt tot een ongelijkmatige textuur van de vormholte en uitval van afgewerkte onderdelen.
JWGRIP optimaliseert de R-Type D75 MacroStd handmatige spantang tegen bovengenoemde pijnpunten:
1. Er wordt gebruik gemaakt van de strikte MacroStd-standaard locatie-datumstructuur. Na een eenmalige referentiekalibratie op het EDM-machineplatform kan het vergrendelen en ontgrendelen van de elektrodehouder worden voltooid met een handmatige momentsleutel, zonder herhaalde aanpassing van de meetklok.
2. Er wordt een datumoverdracht tussen de machines gerealiseerd voor elektroden en matrijsinzetstukken, waardoor de niet-verwerkingshulptijd voor EDM-apparatuur effectief wordt verminderd.
3. Volledig gehard hoofdlichaam van corrosiebestendig gelegeerd staal plus uiterst nauwkeurig bewerkte klemreferentieoppervlakken elimineren cumulatieve positioneringsfouten veroorzaakt door herhaalde handmatige installatie. Stabiele, herhaalbare klemnauwkeurigheid is gegarandeerd voor langdurige matrijsverwerking in kleine en middelgrote batches.

Werkende logica
JWGRIP R-Type D75 MacroStd CNC handmatige EDM-klauwplaat maakt gebruik van centreerklemarchitectuur met meerdere kaken die voldoet aan de MacroStd-specificaties:
1. Het montagepunt aan de onderkant volgt strikt de D75-benchmark voor buitenafmetingen; het kan rechtstreeks op de EDM-werktafel worden gemonteerd of worden gecombineerd met overgangsadapterplaten.
2. Beweegbare klemkaken worden aangedreven door een mechanische transmissieset met interne wig-nok. Operators passen gestandaardiseerd koppel toe via een externe handmatige momentsleutel. Wedge-cam-componenten duwen de bekken radiaal naar het centrale plaatsingsgat voor het centreren van klemmen van elektrodeschachten of MacroStd-standaardhouders.
3. Door het omkeren van de rotatie van de sleutel wordt de voorspanning van de wignok opgeheven; klembekken gaan open zodat armaturen of elektroden kunnen worden gedemonteerd.
Belangrijkste structurele ontwerphoogtepunten:
· Alle kernlocatiereferentievlakken zijn afgewerkt met meervoudig precisieslijpen met één klem, waardoor de door de montage veroorzaakte geaccumuleerde tolerantie wordt verlaagd.
· Versterkte ribben aan de binnenzijde van de schaal verdelen de door handmatig koppel gegenereerde klemspanning gelijkmatig over de spanplaat, waardoor spanningsconcentratie bij gedeeltelijke klemmontageposities wordt vermeden en de anti-vervormingsprestaties tijdens langdurige cyclische handmatige vergrendeling worden verbeterd. Het ontwerp handhaaft een stabiele concentriciteit en herhaalpositioneringsprestaties, zowel voor productielocaties met volumebiedingen als voor spot-consignment-gietwerkplaatsen voor eindgebruikers.
· Bewegende kaakcontactoppervlakken krijgen een speciale anti-slijtage oppervlaktebehandeling om de slijtage te vertragen die wordt veroorzaakt door verontreiniging met koolstofsediment in de werkomgeving met vonkerosie in oliebaden.
Technische kernprestaties
1. Betrouwbare centreer- en herhaalpositioneringsmogelijkheden Belangrijke functionele oppervlakken voor lokalisatie ondergaan herhaaldelijk precisieslijpen. Concentriciteit ≤0,004 mm en nauwkeurigheid van herhaalde positionering ≤0,003 mm. Er kan zich geen enkele positioneringsafwijking voordoen, zelfs niet na duizenden handmatige vergrendelings- en ontgrendelingscycli, waardoor wordt voldaan aan strikte tolerantievereisten voor de productie van matrijselektroden met meerdere holtes.
2. Slijtvast gelegeerd staal Hoofdlichaam Het hoofdlichaam maakt gebruik van eersteklas 41Cr4-gelegeerd staal met integrale afschrik- en ontlaatwarmtebehandeling, de oppervlaktehardheid bereikt HRC 53-57. Het levert uitstekende slagvastheid, anti-vervorming en weerstand tegen diëlektrische oliecorrosie, en past zich aan langdurig cyclisch handmatig klemmen aan in EDM-olie-ondergedompelde omstandigheden. Goed geaccepteerd onder prijsbewuste high-end matrijzenbouwbedrijven.
3. Koppelgeregeld Stabiel handmatig klemmen Ervaring Operators vergrendelen met standaard momentsleutel, aanbevolen aanhaalmoment: 5-7 Nm. De werking met constant koppel voorkomt fluctuerende klemkracht veroorzaakt door inconsistente, met de hand uitgeoefende kracht. Na eenmalige kalibratie van het referentiepunt op de machinetafel neemt de werklast voor het hertrammen tijdens het verwisselen van elektroden scherp af. Het effectieve gebruik van EDM-machines neemt toe voor frequente varianten van matrijsbestellingen in kleine batches en repetitieve elektrodeverwerkingsopdrachten.
4. MacroStd-compatibele brede compatibiliteit De buitenafmetingen en binnenafmetingen van de D75 volgen volledig de industriële MacroStd-benchmark. Compatibel met de meeste reguliere elektrodehouders uit de MacroStd-serie, lokalisatiepallets en armatuuradapters op de mondiale gereedschapsmarkt. Op tekeningen gebaseerde structurele aanpassingen zijn beschikbaar voor speciale hoogtebehoeften, gereserveerde vermijdingsuitsparingen en niet-standaard montagegatenindeling om te voldoen aan gepersonaliseerde technische vereisten van projecten met volumebiedingen.
5. Geautoriseerde industriële naleving en batchinspectie Elke productiepartij voert dimensie-inspectie, hardheidstests, cyclische slijtagesimulatie en concentriciteitsstabiliteitstests uit. CE- en ISO9001-inspectierapportdocumenten kunnen worden geleverd aan zakelijke klanten die de formele procedures voor volumebiedingen voltooien.
Evaluatiechecklist
1. Meet de beschikbare installatieafmetingen van het werkplatform van de EDM-machine. Bevestig de verticale en horizontale gereserveerde vrije ruimte; mechanische interferentie tussen de spanplaat en de spindel van de werktuigmachine of bewegende assen voorkomen.
2. Zorg ervoor dat u een bijpassende standaard momentsleutel klaarmaakt voor handmatige vergrendeling. Overmatig koppel zal leiden tot permanente vervorming van de kaak; onvoldoende koppel zorgt voor risico op slippen van de elektrode tijdens vonkerosiesnijden.
3. Controleer de maatstandaard van bestaande elektrodehouders. Controleer of de huidige tooling de MacroStd-benchmark volgt. Niet-standaard gemodificeerde houders vereisen extra overgangsadaptercomponenten.
4. Houd de juiste afstand aan tussen de posities van de hoofdmontageschroeven en het niveau van de diëlektrische olievloeistof, om de ophoping van sediment op onderdelen met schroefdraad te verminderen.
5. Voor zakelijke volumebiedklanten of spotconsignmentdealers dient u vooraf de volledige omgevingsparameters en prestatievereisten ter plaatse in te dienen om een nauwkeurige afstemming van de productconfiguratie te bereiken.
Onderhoudspunten
Let tijdens het gebruik van de JWGRIP R-Type D75 MacroStd CNC handmatige EDM-klauwplaat op de onderstaande richtlijnen voor misbruik en routineonderhoud:
1. Volg strikt het aanbevolen aanhaalmomentbereik van 5-7 Nm. Overmatige kracht van de sleutel zal permanente vervorming van de kaak veroorzaken. Onvoldoende koppel zorgt voor risico's op het wegglijden van de elektrode bij de verwerking van vonkerosie.
2. Vermijd ophoping van koolstofsediment in de kaakgeleidingsgroeven. Verontreinigingen door koolstofdeeltjes schuren bewegende pasvlakken af en verminderen de positioneringsnauwkeurigheid. Zorg voor een vaste werkstroom voor periodieke schoonmaak voor operators op locatie.
3. Bescherm het centrale plaatsingsgat en de werkoppervlakken van de klemkaken tegen zware mechanische botsingen. Harde impact beschadigt de nauwkeurigheid van het referentiepunt en heeft direct invloed op de concentriciteitsprestaties.
4. Inspecteer regelmatig de status van de schroefdraad van het montageschroefgat; verwijder roest en oliesediment. Breng een kleine hoeveelheid roestwerend vet aan voor langdurige niet-werkende opslag.
5. Voor klanten met volumebiedingen in aanbestedingsprojecten: verenig de on-site configuratievereisten voor bedieningstools van verschillende filiaalworkshops tijdens de technische communicatie in de vroege fase.
6. Implementeer voor spot-consignmentdealers een regelmatige wederzijdse inventarisatie om bilaterale voorraadhoeveelheidsgegevens te synchroniseren.
Veelgestelde vragen
Vraag 1: Bent u fabrikant of handelsleverancier voor R-Type D75 MacroStd CNC handmatige EDM-klauwplaat?
A1: JWGRIP is een echte armatuurfabrikant gevestigd in China. Alle productieprocedures worden in eigen huis uitgevoerd. Wij bieden ondersteuning op basis van tekeningen, een service voor het matchen van offertes en documenten op basis van volumebiedingen en samenwerking bij spotzendingen, in plaats van te werken als een eenvoudige tussenhandelaar.
Vraag 2: Kan deze handmatige boorhouder stabiele prestaties behouden bij langdurige onderdompeling in EDM-diëlektrische olie?
A2: Bewegende bijpassende oppervlakken in de standaardversie krijgen een anti-slijtage oppervlaktebehandeling die is aangepast voor EDM-oliebadomgevingen. Voer strikt periodiek koolstof-sedimentreinigingsonderhoud uit om de algehele levensduur te verlengen.
Vraag 3: Wat zijn concentriciteit en herhaalpositioneringsnauwkeurigheid van R-Type D75 MacroStd CNC handmatige EDM-klauwplaat met standaardspecificaties?
A3: Concentriciteit van standaardproduct ≤0,004 mm, nauwkeurigheid van herhaalde positionering ≤0,003 mm. Door middel van tekeninggestuurde technische aanpassingen kunnen varianten met een hogere nauwkeurigheid worden gerealiseerd.
Vraag 4: Welke schade is uitgesloten van de garantiedekking?
A4: De garantie van twee jaar dekt fabricagefouten onder omstandigheden met een nominaal koppel en correcte installatie. Schade veroorzaakt door gebruik met te hoog koppel, harde mechanische botsingen, slijtage van schurende deeltjes en onjuist handmatig onderhoud worden niet gedekt. Spanbekken behoren tot slijtdelen.
V5: Kan ik formele commerciële offertedocumenten verkrijgen voor aanbestedingsgebruik?
A5: Ja. Neem contact op met de verkoopafdeling van JWGRIP. We bereiden formele commerciële offertedocumenten voor op basis van productconfiguratie, orderschaal en specifieke bedrijfsmodus, inclusief volume-biedtender-project of spot-consignment-samenwerking.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.

Nieuwsaanbevelingen