- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

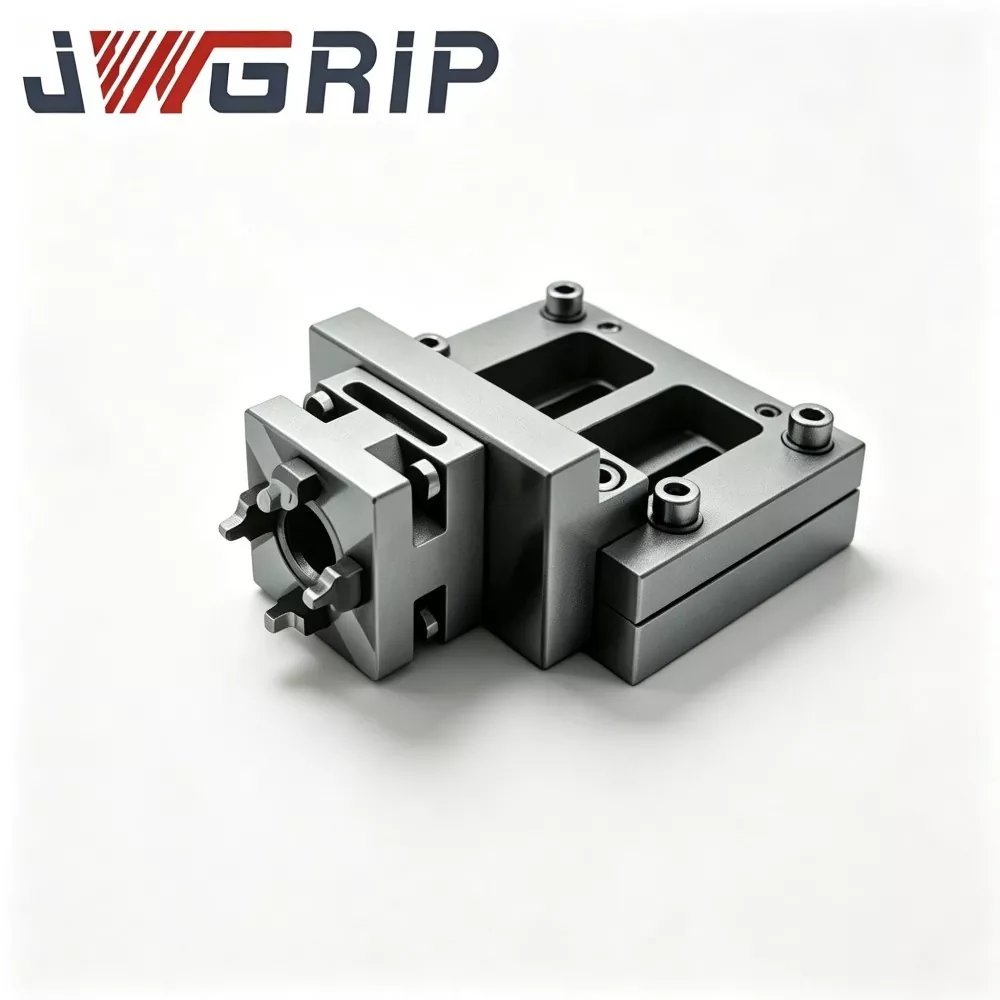
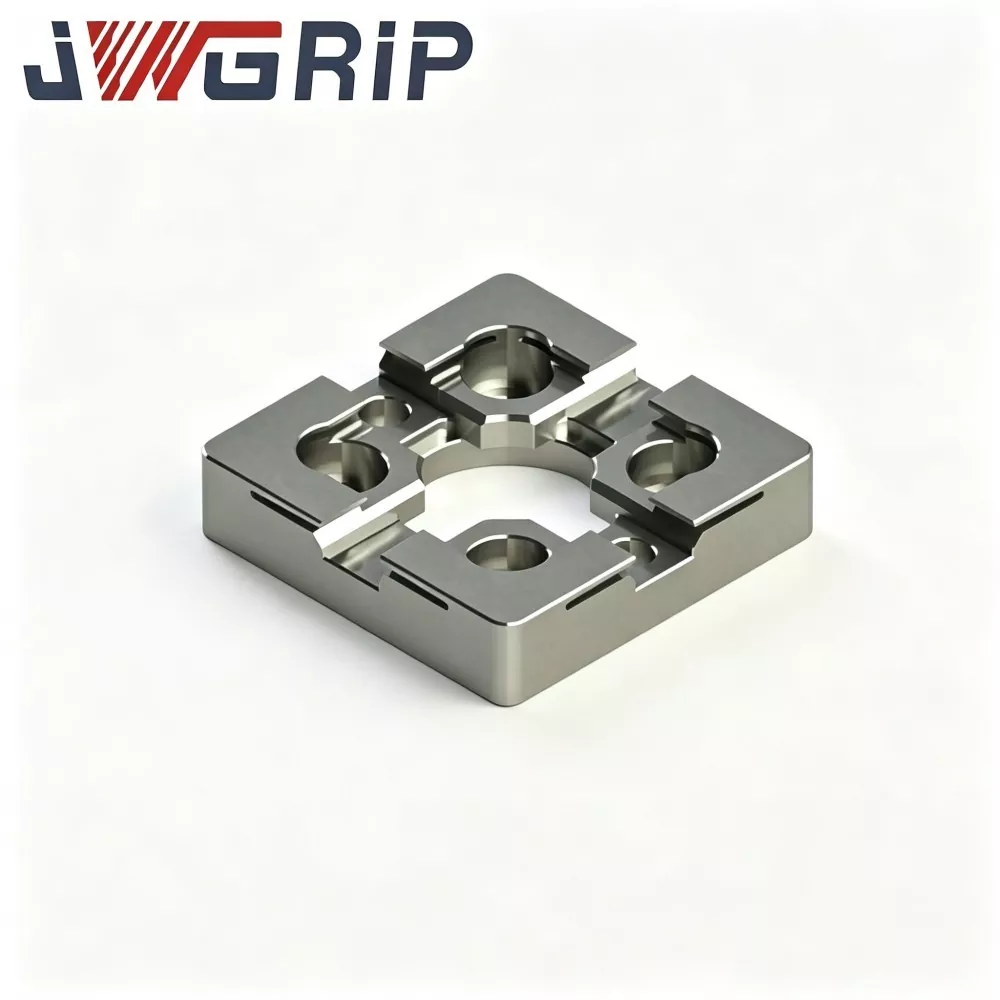
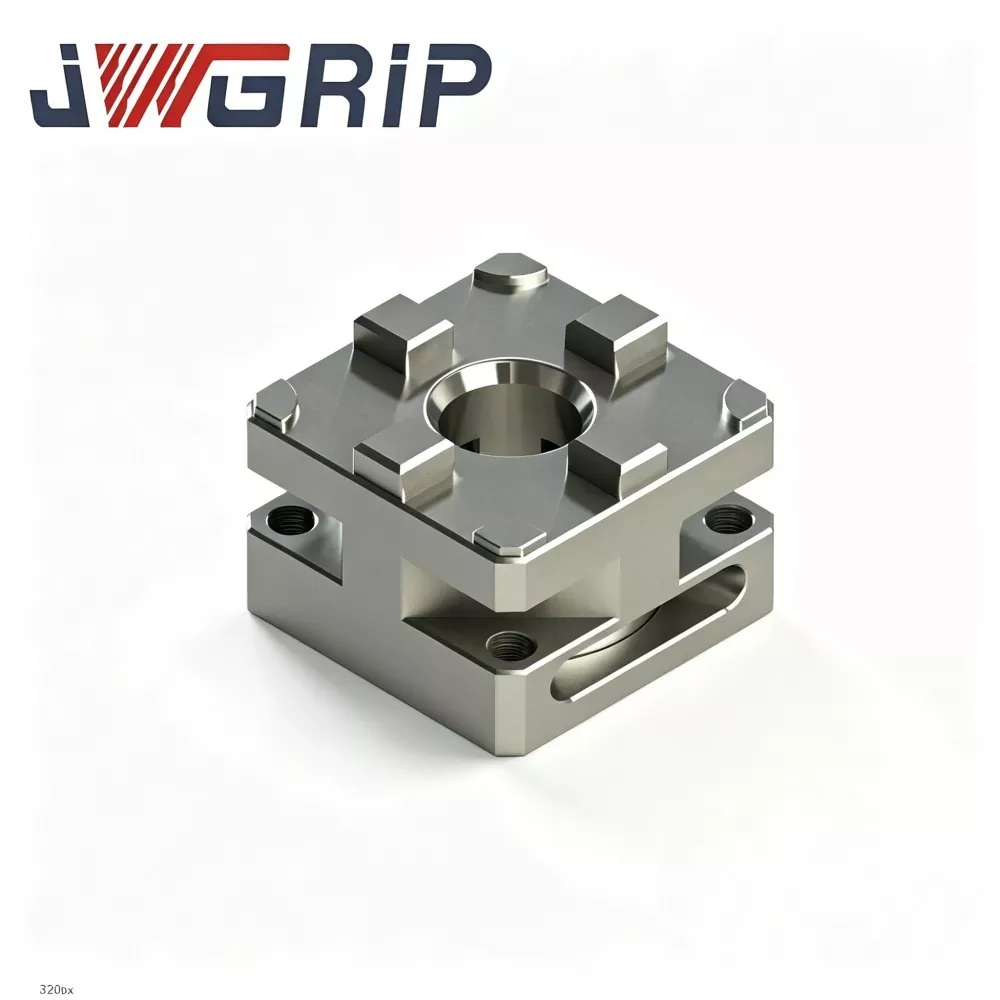
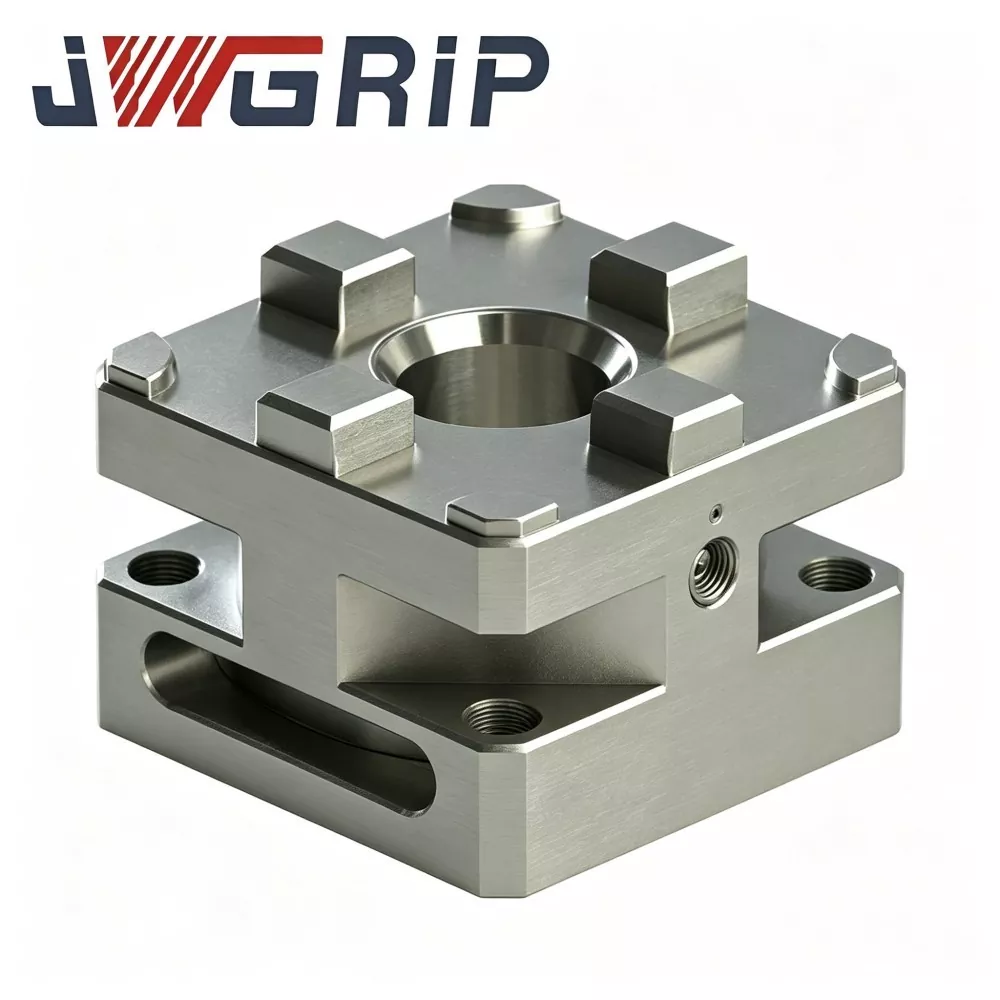
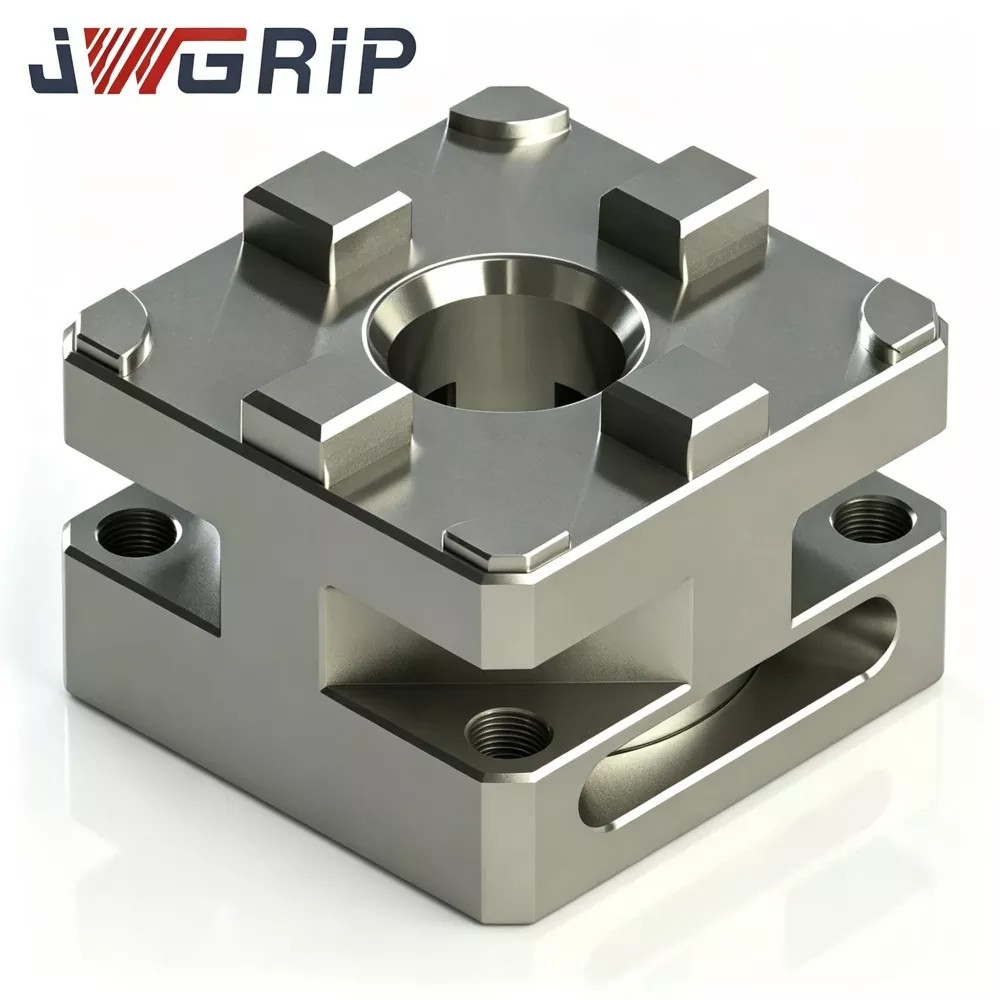
R-Type D100 Handmatige EDM-klauwplaat
JWGRIP is de professionele fabrikant en leverancier van R-Type D100 handmatige EDM-klauwplaat in China, met standaardmodellen volledig op voorraad en ondersteunt wereldwijde bulkbestellingen voor het indienen van projectaanbestedingen en batch-proefrun-inkoop. Het is een zeer nauwkeurige geïntegreerde handmatige datumklemming, speciaal ontworpen voor zinkvonk-EDM-, matrijzenbouw- en multi-station-elektrode-voorinstellingsworkshops. Door gebruik te maken van een volledig mechanische vergrendelingsstructuur zonder afhankelijkheid van pneumatische luchtbronnen, integreert het stabiele handmatige klemprestaties en uiterst nauwkeurige concentriciteitspositioneringsfunctie in een enkele eenheid.
Deze hoogwaardige R-Type D100 handmatige EDM-klauwplaat is gemaakt van gehard roestwerend gelegeerd staal, met een stabiel klemvermogen, uitstekende concentriciteitsconsistentie en uitstekende slijtvastheid op lange termijn bij frequente handmatige vergrendelingscycli. De kernlocatieoppervlakken maken gebruik van eenmalige klemprecisieslijptechnologie, en het hele lichaam ondergaat een integrale verhardingsbehandeling om de roest- en slijtvastheid te verbeteren, waardoor het zich volledig aanpast aan vochtige en met koelvloeistof gevulde, ruwe EDM-werkplaatsomgevingen. Anders dan conventionele handmatige klauwplaten met gemakkelijke uitbreiding van de speling en verlies van nauwkeurigheid, vermijdt het volledig positioneringsafwijkingen veroorzaakt door slijtage van componenten en luchtdrukschommelingen.
Het vermindert effectief de niet-snij-hulpkalibratietijd, verkort de elektrodevervangingscycli en handhaaft een consistente positioneringsnauwkeurigheid voor elektrodeverwerking met meerdere variëteiten. Het is breed toepasbaar voor zinkvonk-EDM-bewerking en matrijzenproductie en biedt flexibele, stabiele en kosteneffectieve mechanische werkstukopspanningsoplossingen voor matrijzenbedrijven, EDM-werkplaatsen en systeemintegratoren van werktuigmachines over de hele wereld.
Knelpunt in de toepassing
Talrijke EDM-werkplaatsen voor het maken van matrijzen worden geconfronteerd met praktische knelpunten in de dagelijkse productie:
· Pneumatisch aangedreven klauwplaten vereisen volledige luchtleidingen en een stabiele luchtbroninfrastructuur. Middelgrote en kleine verwerkingslocaties zullen extra transformatiekosten in de werkplaats dragen als er pneumatische klemoplossingen worden toegepast.
· Handmatige EDM-klauwplaten die op de markt verkrijgbaar zijn, veroorzaken oppervlakteslijtage en een toenemende interne speling na duizenden klemcycli. Geleidelijk vergane concentriciteit zal defecten veroorzaken op de oppervlakken van de vormholte. Herhaalde kalibratie van de meetklok vergt enorme productie-uren die niet snijden.
Belangrijkste verbetering:
1. De kernlocatieoppervlakken maken gebruik van een precisieslijpproces met één opstelling. Belangrijke bewegende componenten krijgen een integrale verhardingsbehandeling voor verbeterde roest- en slijtvastheid, en passen zich aan aan de vochtige EDM-werkplaatsomgeving gevuld met diëlektrisch koelmiddel.
2. Er is geen persluchtbron vereist. Operators voltooien het klemmen en vergrendelen puur via een mechanische nokkenstructuur. Nauwkeurigheidsfluctuaties veroorzaakt door onstabiele luchtdruk worden volledig geëlimineerd.
3. Ondersteunt flexibele offline voorinstelling van elektroden op meerdere stations, verkort de vervangingscyclus van de elektroden en levert consistente positioneringsresultaten voor de verwerking van meerdere soorten elektroden.
4. Biedt een robuuste mechanische werkstukopspanningsoplossing voor zinkvonk-EDM en zware productieworkflows voor de productie van matrijzen.
Bedieningslogica
JWGRIP R-Type D100 handmatige EDM-klauwplaat maakt gebruik van versterkte centreerklemarchitectuur met vier kaken met vergrote D100-benchmark voor buitendiameter:
1. Het referentiepunt voor montage aan de onderkant voldoet aan de standaard D100-installatieafmetingen. Het kan direct op de EDM-werkbank worden bevestigd of worden geassembleerd met overgangsadapterplaten.
2. De robuuste interne nokkenaandrijving zet de handmatige koppelinvoer van een externe momentsleutel om in een radiale centrerende aandrijfkracht voor beweegbare klemkaken. Onder het aanbevolen koppel bewegen vier kaken synchroon naar de centrale plaatsingsboring om elektrodeschachten, houders of grote matrijsinzetstukken vast te klemmen.
3. Omgekeerde rotatie van de sleutel zorgt ervoor dat de voorbelasting van de nok wordt opgeheven; klembekken open voor demontage van het armatuur en vervanging van onderdelen.
Belangrijkste hoogtepunten van het mechanische ontwerp:
· Alle referentievlakken voor het lokaliseren van de kern worden afgewerkt door middel van precisieslijpen in één keer, waardoor de door de montage veroorzaakte geaccumuleerde tolerantie wordt verlaagd.
· De verdikte wand van het boorkoplichaam en intern verdeelde verstevigingsribben verdelen de klemspanning bij zware belasting gelijkmatig over de hele schaal, waardoor vervorming van de lokale positie als gevolg van langdurige, handmatige vergrendeling bij zwaar gebruik wordt vermeden. Stabiele concentriciteit en prestaties bij herhaalde positionering gelden zowel voor door projecten ondersteunde productielocaties als voor batch-trial-run-order validatieworkshops.
· Op de kaak aansluitende bewegende oppervlakken zijn gecoat met een speciale antislijtagelaag om de slijtage door vervuiling door koolstofsedimenten te vertragen onder omstandigheden die zijn ondergedompeld in olie door erosie. Deze volledig handmatige unit heeft geen pneumatische connectoren of interne luchtkanaalstructuren.
Belangrijkste technische voordelen
1. Betrouwbare centrering en consistentie bij herhaalde positionering Belangrijke functionele oppervlakken voor het lokaliseren worden via meertraps precisieslijpen uitgevoerd. Concentriciteit ≤0,004 mm en nauwkeurigheid van herhaalde positionering ≤0,003 mm. Er ontstaat geen positioneringsafwijking na duizenden handmatige vergrendelings- en ontgrendelingscycli met zware belasting, waardoor wordt voldaan aan strikte tolerantievereisten voor de fabricage van grote matrijselektroden met meerdere holtes.
2. Versterkte spankop van gelegeerd staal met hoge belasting. Het hoofdlichaam maakt gebruik van eersteklas 42CrMo-gelegeerd staal met integrale afschrik- en ontlaatwarmtebehandeling, de oppervlaktehardheid bereikt HRC 54-58. Uitstekende slagvastheid, anti-vervorming en diëlektrische oliecorrosiebestendigheid zijn geschikt voor zware elektrodeklemtaken onder met EDM-olie doordrenkte omstandigheden. Op grote schaal gebruikt door grootschalige matrijzenbouwbedrijven vanwege het robuuste draagvermogen.
3. Handmatig klemmen met gestandaardiseerd koppel zonder afhankelijkheid van luchtbron. Operatoren vergrendelen met bijpassende momentsleutel; aanbevolen aanhaalmoment: 6-8 Nm. Bediening met constant koppel elimineert onstabiele klemkracht veroorzaakt door inconsistente handmatige krachtinvoer. Zonder persluchtbehoefte werkt de spantang betrouwbaar in tijdelijke werkplaatsen, renovatiezones en mobiele debugstations. Na een eenmalige kalibratie van het nulpunt op de machinetafel neemt de extra tijd voor het verwisselen van elektrodehouders aanzienlijk af, waardoor het gebruik van de EDM-machine voor repetitieve taken met zware elektroden en vaak gewijzigde prototype-matrijstaken toeneemt.
4. Groter klembereik en brede mechanische compatibiliteit De buitenafmetingen van de D100 en het centrale locatiedatum volgen de referentiebenchmark voor handmatige spantangen in de industrie. Compatibel met de meeste in de handel verkrijgbare elektrodehouders uit de D100-serie, positioneringspallets en overgangsadapters. Door middel van tekeninggestuurde structurele aanpassingen kunnen speciale totale hoogten, vermijding van uitsparingen en niet-standaard montagegaten worden gerealiseerd om te voldoen aan gepersonaliseerde technische vereisten uit projectaanbestedingsdocumenten.
5. Volledige industriële conformiteitstestdocumentatie Elke productiebatch voert dimensie-inspectie, hardheidstests, simulatie van cyclische slijtage bij zware belasting en concentriciteitsstabiliteitstests uit. CE- en ISO9001-inspectierapportpapieren kunnen worden verstrekt aan zakelijke klanten die de formele aanbestedingsprocedures voor projecten voltooien.
Evaluatiechecklist
Voer de volgende voorbereidende werkzaamheden uit voordat u een JWGRIP R-Type D100 handmatige EDM-klauwplaat aanschaft om obstakels bij de toepassing ter plaatse te voorkomen:
1. Meet de beschikbare installatieafmetingen van het werkplatform van de EDM-machine. Bevestig de verticale en horizontale gereserveerde vrije ruimte; vermijd mechanische interferentie tussen de vergrote spankop en de spindel van de werktuigmachine of bewegende assen.
2. Maak een gekalibreerde aangepaste momentsleutel klaar voor handmatige vergrendeling. Overmatig handmatig koppel veroorzaakt permanente vervorming van de kaak; onvoldoende koppel brengt het risico met zich mee dat de elektrode wegglijdt tijdens vonkerosiesnijden.
3. Controleer de afmetingen van bestaande elektrodehouders. Bevestig of de huidige tooling voldoet aan de D100-industriestandaard. Niet-standaard gemodificeerde houders vereisen extra overgangsadapteronderdelen.
4. Controleer de hoogte van het vloeistofniveau van de EDM-diëlektrische olie. De belangrijkste posities van de montageschroeven moeten de juiste afstand onder het vloeistofoppervlak behouden om de ophoping van koolstofsediment op gedeelten met schroefdraad te verminderen.
5. Voor zakelijke projectklanten of batch-trial-run-ordermanagers dient u vooraf de volledige omgevingsparameters en prestatievereisten ter plaatse in te dienen, zodat de productconfiguratie nauwkeurig op elkaar kan worden afgestemd.
Onderhoudsrichtlijnen
Let bij het inzetten van de R-Type D100 handmatige EDM-klauwplaat op de gevaren van misbruik en suggesties voor routineonderhoud:
1. Volg strikt het aanbevolen aanhaalmomentbereik van 6-8 Nm. Te veel kracht van de momentsleutel zal permanente structurele vervorming van de kaak veroorzaken; onvoldoende koppel creëert een verborgen sliprisico voor zware elektroden tijdens vonkerosieverwerking.
2. Voorkom ophoping van koolstofsediment in de kaakgeleidingsgroeven. Verontreinigingen door koolstofdeeltjes schuren bewegende oppervlakken af en leiden tot verlies van positioneringsnauwkeurigheid. Stel een vaste workflow voor periodieke schoonmaak in voor operators op locatie.
3. Bescherm het centrale plaatsingsgat en de werkoppervlakken van de klemkaken tegen zware mechanische botsingen. Harde impact beschadigt de nauwkeurigheid van het referentiepunt en verslechtert direct de concentriciteitsprestaties.
4. Inspecteer regelmatig de status van de schroefdraad van het montageschroefgat, verwijder roest en olieafzetting; breng een klein volume antiroestvet aan voor langdurige niet-werkende opslag.
5. Voor klanten die projectaanbestedingen uitvoeren: uniformeer de configuratiespecificaties van de bedieningstools voor elke filiaalworkshop tijdens de technische communicatie in de vroege fase.
6. Archiveer voor batch-trial-run-order-klanten de volledige testrun-records voor latere evaluatie van de massa-inkoop.
Waarom een langdurige samenwerking opbouwen met JWGRIP
1. Echte, fabrieksmatige bron JWGRIP is een eigen bedrijf dat armatuur produceert en geen eenvoudige handelstussenpersoon. De volledige productieworkflow van de R-Type D100 handmatige EDM-klauwplaat wordt in eigen huis voltooid. Het machinebouwteam beschikt over meer dan 11 jaar R&D-ervaring op het gebied van werkopspanoplossingen en begrijpt diepgaand de diverse pijnpunten uit de praktijk van grootschalige EDM-workshops voor het maken van matrijzen.
2. Rijke competentie op het gebied van technische modificatie en projectondersteuning. Tekeninggestuurde structurele modificatie ondersteunt aanpassing van de algehele hoogte, speciale ontwijkingssleufopening en niet-standaard lay-out van montagegaten. Aanvaardbare bedrijfsvormen omvatten proefaankoop van kleine partijen, technische revisie van een complexe structuur, formele ondersteuning bij projectaanbestedingen en samenwerking tussen batch-proef-run-order.
3. Transparant projectgericht offertemechanisme Er wordt een duidelijke commerciële offerte uitgebracht op basis van productconfiguratie, wijzigingscomplexiteit en verschillende samenwerkingspatronen. Er treden geen verborgen extra kosten op tijdens de gehele projectuitvoeringscyclus.
4. Compleet kwaliteitsgarantiekader Elke handmatige EDM-klauwplaat heeft een uniek traceerbaar serienummer. De garantie van twee jaar dekt fabricagefouten bij scenario's met nominaal koppel en correcte installatie. Klembekken en andere slijtdelen zijn verbruiksonderdelen die zijn uitgesloten van garantie. Het technische ondersteuningsteam levert installatiehandleidingen en voorstellen voor het oplossen van veelvoorkomende fouten.
5. Beheersbaar en voorspelbaar leveringsschema Producten met standaardspecificaties volgen een stabiel, vast productieritme. Voor projectleveringen in grote batches of monsterleveringen in batches, proefruns, geven we periodiek feedback over de productievoortgang en garanderen we een stabiel goederenleveringsritme.
Veelgestelde vragen
Vraag 1: Bent u fabrikant of handelsleverancier voor R-Type D100 handmatige EDM-klauwplaat?
A1: JWGRIP is een echte armatuurfabrikant gevestigd in China. Alle productieprocedures worden in eigen huis uitgevoerd. Wij bieden op tekeningen gebaseerde technische wijzigingsondersteuning, een dienst voor het matchen van documenten bij het indienen van projectoffertes en samenwerking tussen batch-trial-run-orders, in plaats van te werken als eenvoudige tussenhandelaar.
Vraag 2: Kan deze grote, handmatige boorhouder stabiele prestaties leveren bij langdurige onderdompeling in EDM-diëlektrische olie?
A2: Bewegende bijpassende oppervlakken in de standaardversie krijgen een anti-slijtage oppervlaktebehandeling die is aangepast voor EDM-oliebadomgevingen. Voer strikt periodiek koolstof-sediment-reinigingsonderhoud uit om de algehele levensduur van de unit te verlengen.
Vraag 3: Wat zijn concentriciteit en herhaalpositioneringsnauwkeurigheid van de standaard gespecificeerde R-Type D100 handmatige EDM-klauwplaat?
A3: Concentriciteit van standaardproduct ≤0,004 mm, nauwkeurigheid van herhaalde positionering ≤0,003 mm. Via tekeninggestuurde technische aanpassingen kunnen varianten met een hogere nauwkeurigheid worden gerealiseerd.
Vraag 4: Welke schadeomstandigheden vallen buiten het bereik van de garantiedekking?
A4: Er geldt een garantie van twee jaar voor fabricagefouten onder omstandigheden met een nominaal koppel en correcte installatie. Schade veroorzaakt door gebruik met te hoog koppel, harde mechanische botsingen, slijtage van schurende deeltjes en onjuist handmatig onderhoud worden niet gedekt. Spanbekken behoren tot slijtdelen.
Vraag 5: Kan ik formele commerciële offertedocumenten krijgen voor het indienen van een projecttender?
A5: Ja. Neem contact op met de verkoopafdeling van JWGRIP. We bereiden formele commerciële offertedocumenten voor op basis van productconfiguratie, orderschaal en concrete bedrijfsmodus, inclusief project-tender-indiening of batch-proef-run-orderproject.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.

Nieuwsaanbevelingen