- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

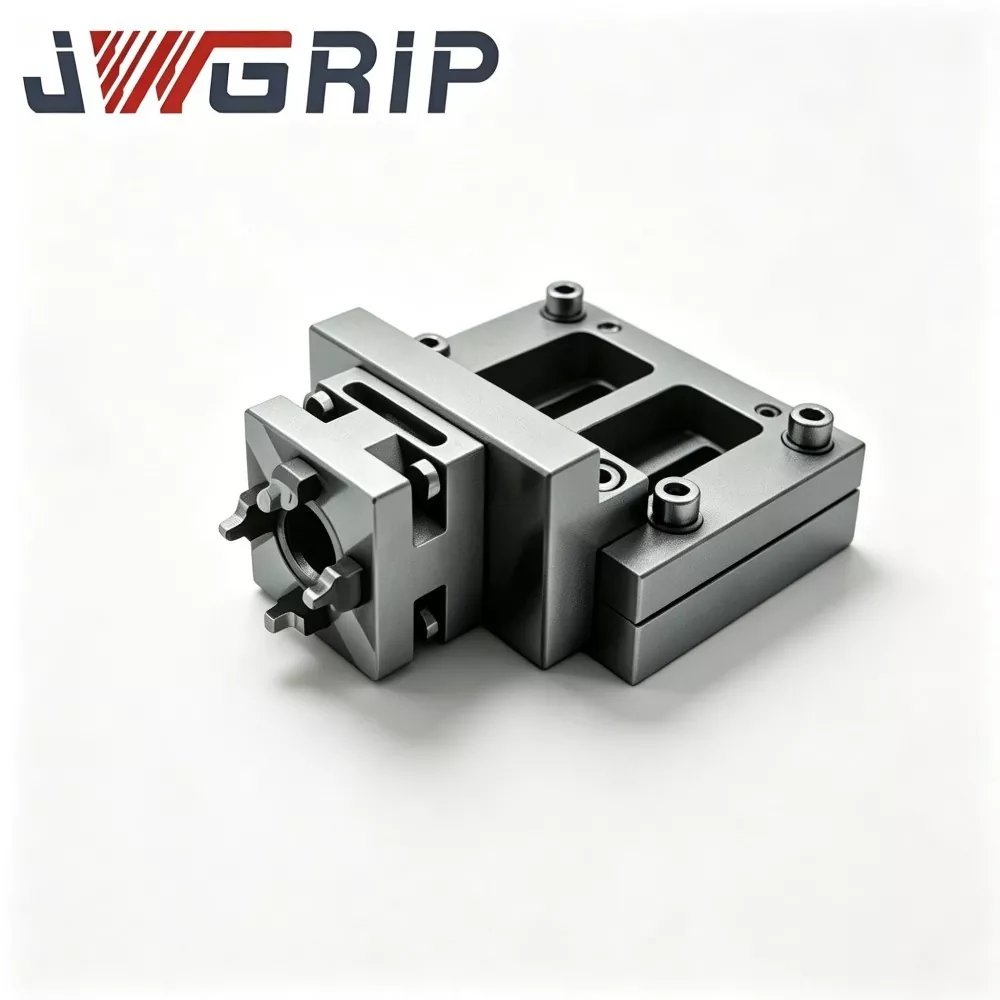
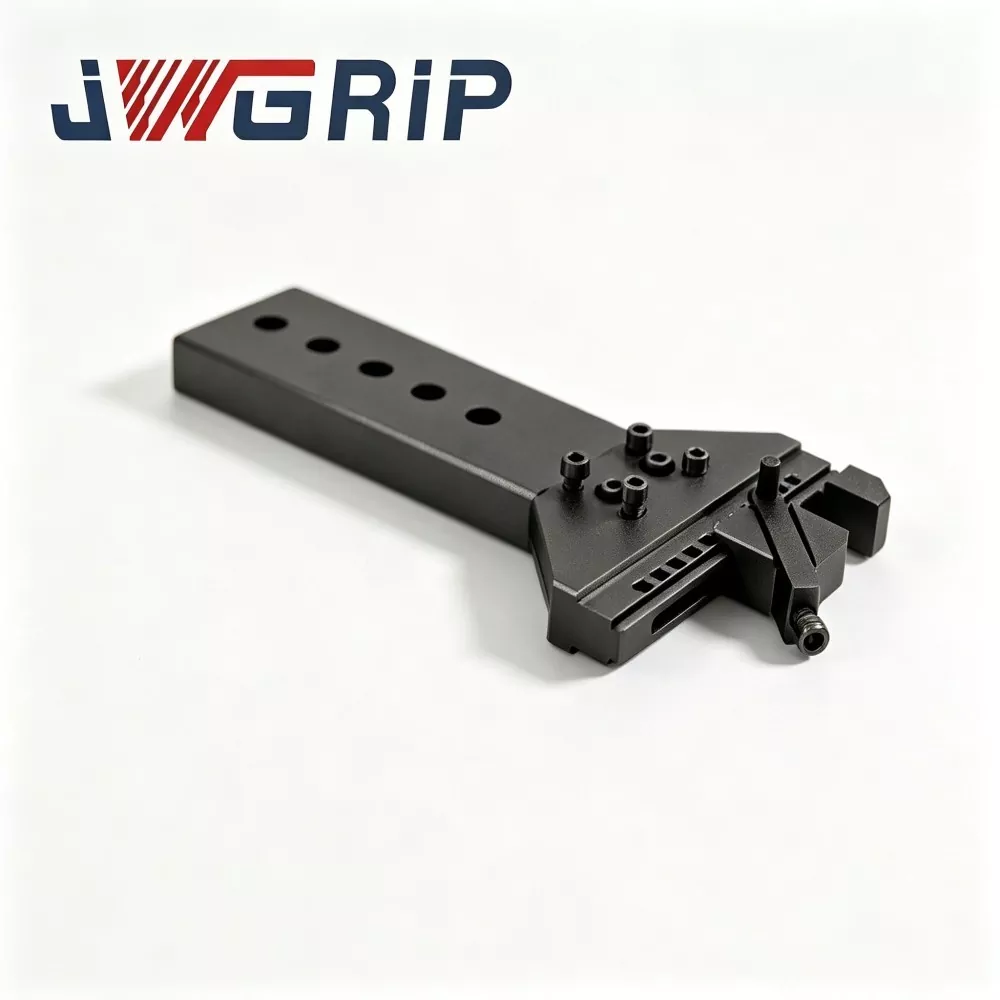
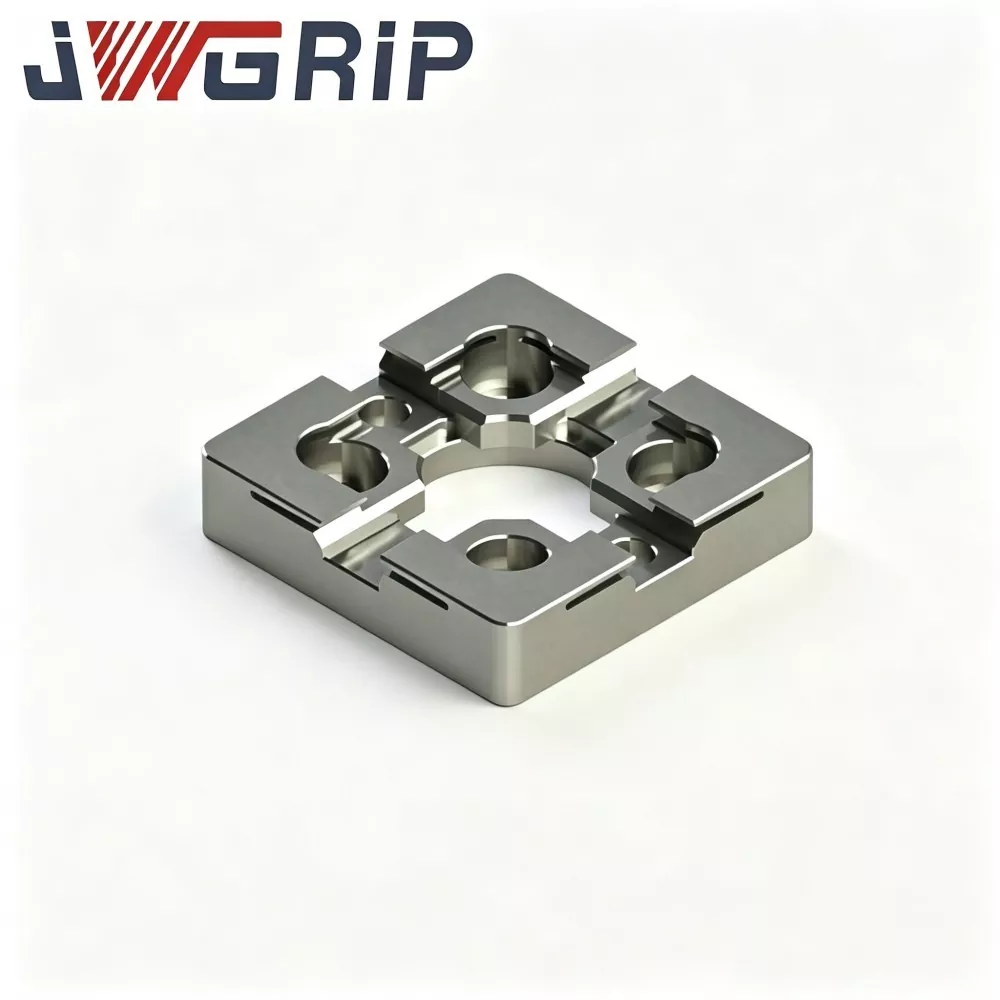
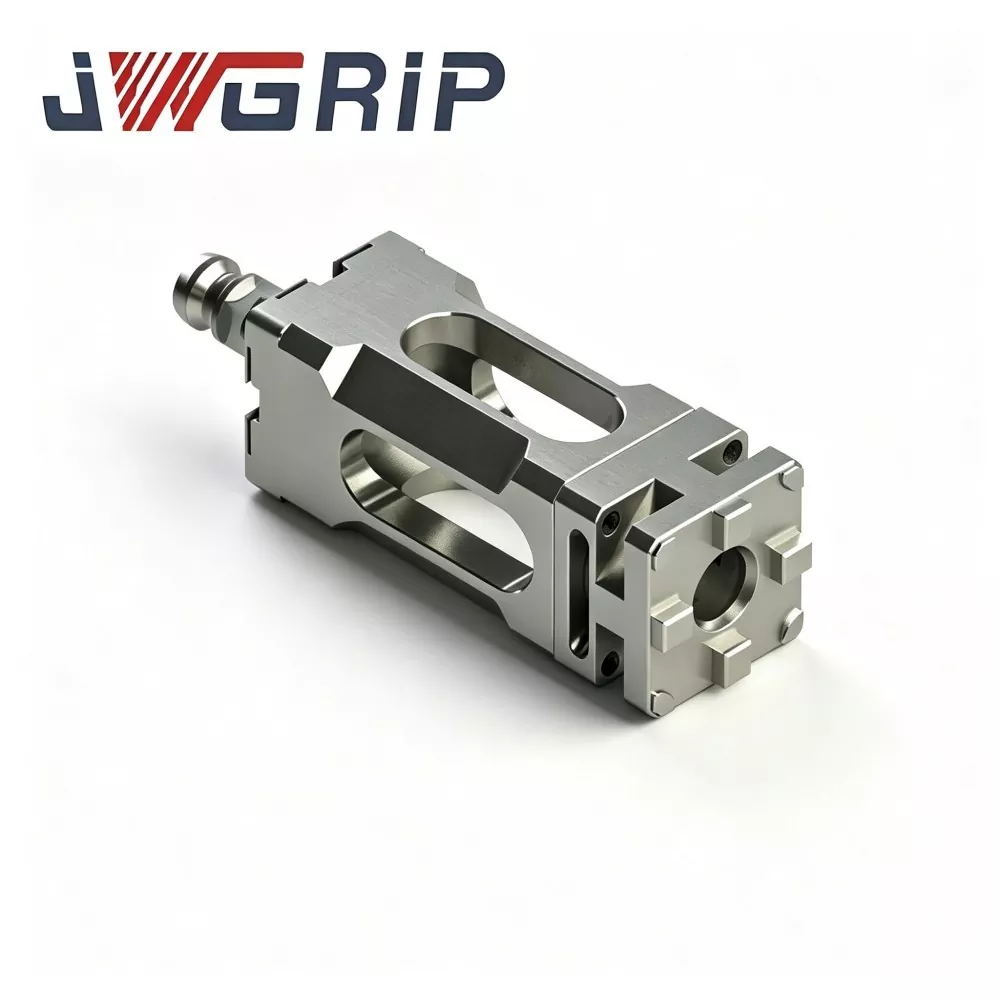
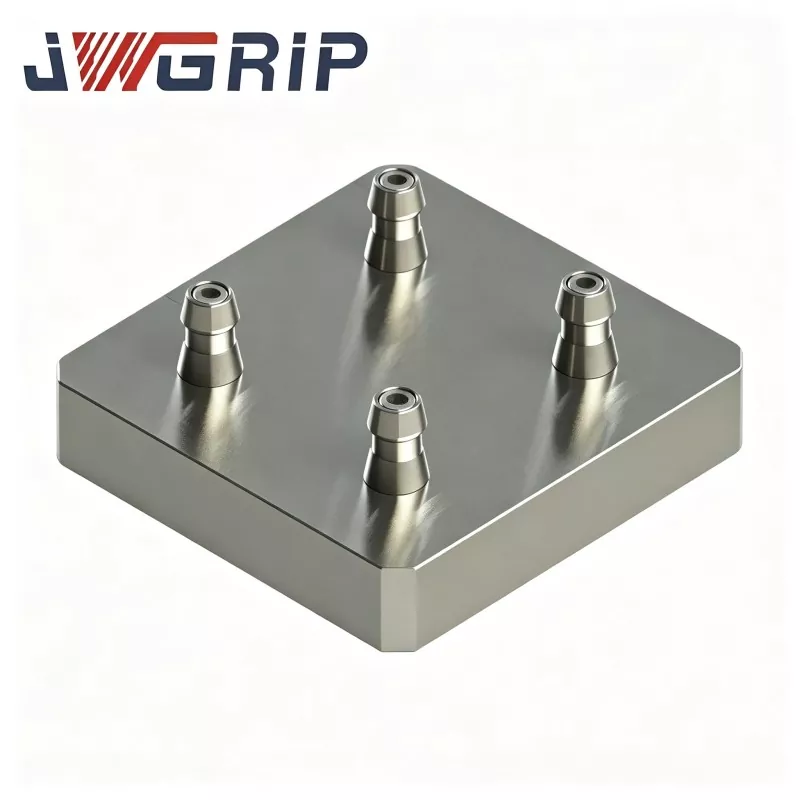
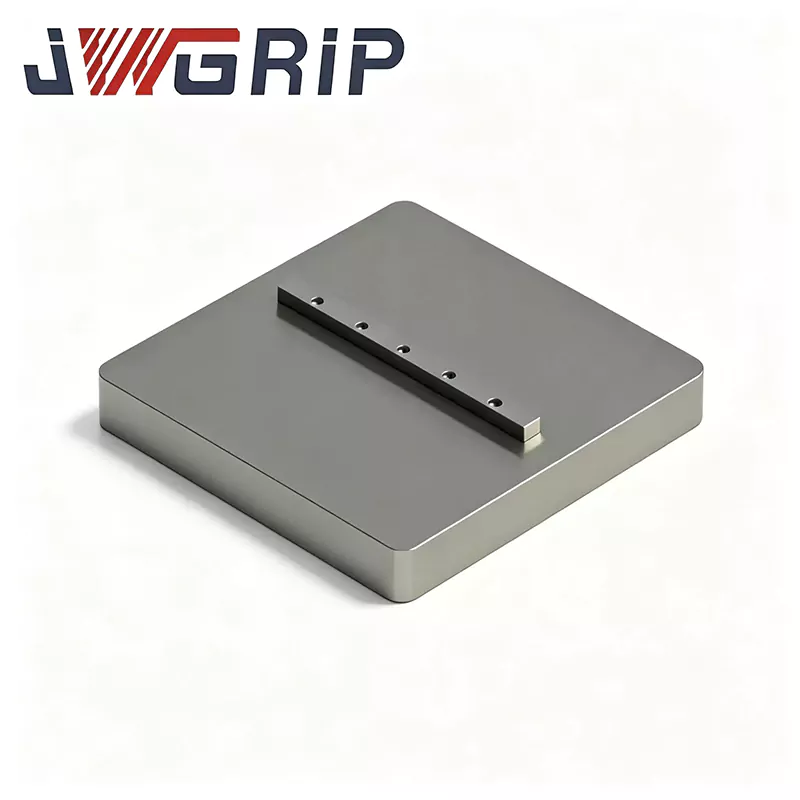
Vier-center nulpuntpallet voor CNC-armatuur
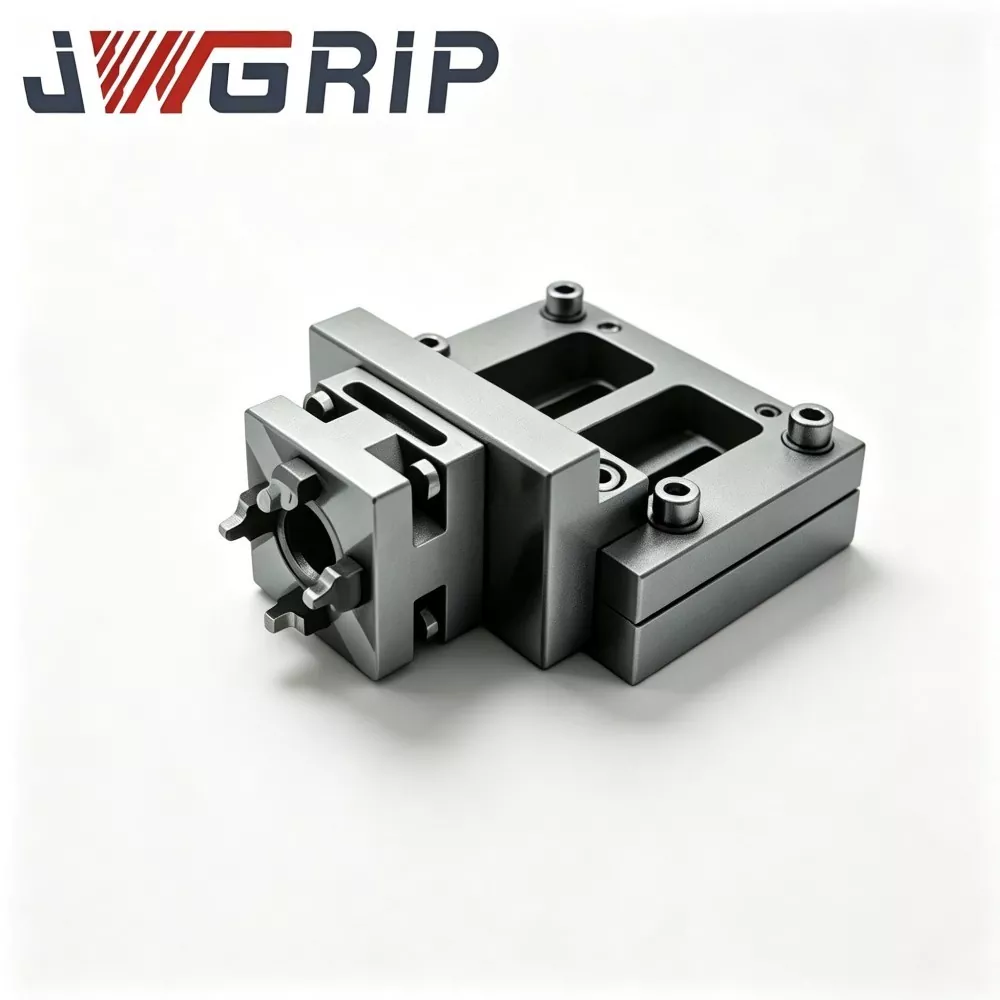
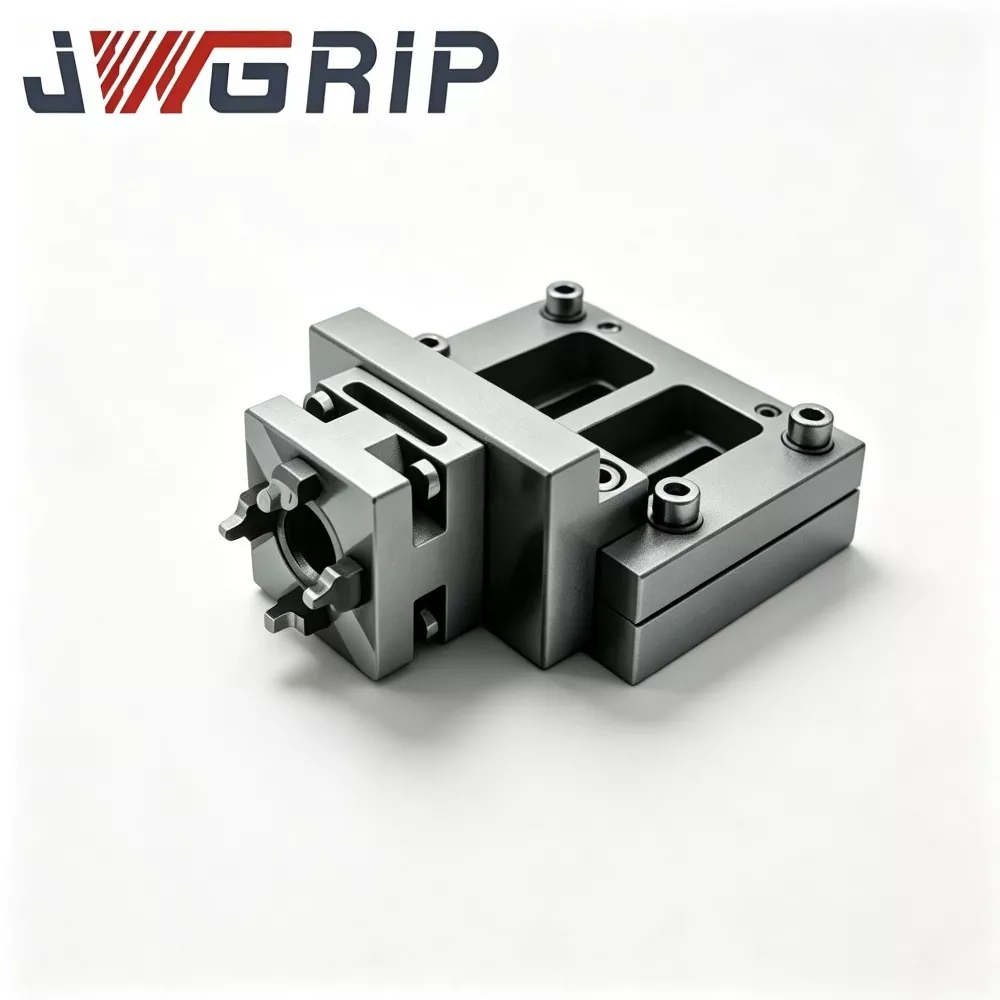
JWGRIP is de fabrikant en leverancier van de professionele vier-center nulpuntpallet voor CNC-armaturen in China. Four Center Zero Point Pallet behoort tot de Zero Point Pallet-serie en is ontwikkeld voor de wijdverbreide high-mix-low-volume mixed-mode productiescenario's die gangbaar zijn in de moderne verspanende industrie. Welkom om te informeren!
Deze vier-center nulpuntpallet voor CNC-armatuur kan de problemen van flexibele productie effectief oplossen. De vier complete nulpuntpositioneringseenheden zijn geïntegreerd in een compacte totaalbasis en de vier werkstations zijn volledig onafhankelijk. Gebruikers kunnen tegelijkertijd vier identieke werkstukken opspannen of vier verschillende opspanningen installeren voor verwerking in gemengde lijnen. Er is geen noodzaak voor montage van meerdere trays ter plaatse. Om consistentie te garanderen, zijn de posities en hoogtes van alle werkstations gekalibreerd voordat ze de fabriek verlieten.
Kernhardwaresamenstelling
JWGRIP Four-Center Zero-Point Pallet 120×120 omvat de volgende samenstellingen:
· Monolithische palletbasis van gesmeed en getemperd gelegeerd staal
· Vier onafhankelijke nulpuntbusvergrendelingen in matrixindeling
· Ingebouwde synchrone pneumatische distributiemodule
· Individuele spaanafvoergroeven voor elk lokalisatiestation
· Persluchtservicepoort
· Beschermende afdekplaten om stationaire stations af te dekken
Het belangrijkste onderscheidende kenmerk ten opzichte van gewone armaturen met meerdere stations: vier stations werken volledig onafhankelijk van elkaar.
Twee praktische productiemodi
Modus 1: Massaproductie met vier stations voor identieke werkstukken
1. Monteer vier armatuurbasissen met trekbouten op alle vier de stations.
2. Lever 0,5-0,7 MPa perslucht; de synchrone pneumatische module vergrendelt alle vier de bussamenstellen tegelijkertijd.
3. Het slotbevestigingssignaal wordt teruggestuurd naar het CNC-systeem en de machine voert snijcycli uit.
4. Laat na voltooiing van de bewerking de luchtdruk ontsnappen om te ontgrendelen. Vier voltooide onderdelen worden in één cyclus verwijderd om de doorvoer per uur te verhogen.
Modus 2: Flexibele bewerking met gemengde lijnen voor verschillende onderdelen
1. Laad armaturen die overeenkomen met vier verschillende werkstukken op afzonderlijke stations.
2. Pas perslucht toe om alle stations te vergrendelen. CNC voert voor elk station opeenvolgend speciale bewerkingsprogramma's uit.
3. Wanneer de productie van één bestelling is voltooid, vervangt u alleen het armatuur op het relevante doelstation. De overige stations blijven vastzitten zonder volledige demontage.
4. Vermindert de uitvaltijd aanzienlijk tijdens frequente productwisselingen.
Technisch ontwerp
· De basis van gelegeerd staal ondergaat veroudering in twee fasen: eerste veroudering na ruwe bewerking, secundaire veroudering na semi-afwerking. Herhaalde klemspanning, schommelingen in de omgevingstemperatuur en voortdurende snijtrilling zijn gebruikelijk in gemengde werkplaatsen. Onvoldoende spanningsvrijgave veroorzaakt onzichtbare microvervorming en vernietigt de positioneringsnauwkeurigheid van meerdere stations. JWGRIP dubbele veroudering maximaliseert het vrijkomen van interne spanning voor een stabiele geometrie op lange termijn.
· Positioneringsbussen zijn gemaakt van zeer slijtvast lagerstaal. De binnenboringen worden afgeschrikt en superafgewerkt om betrouwbare, onafhankelijke lokalisatieprestaties voor elk station te garanderen.
· Positietolerantie en hoogteverschil tussen stations worden strikt gecontroleerd om te voldoen aan de stabiliteitsvereisten voor gemengde productielijnen.
Kernvoordelen
1. Minimaliseer de downtime veroorzaakt door frequente orderwisselingen
Het is niet nodig om elk armatuur te demonteren tijdens het wisselen van product. Alleen stations die nieuwe armaturen nodig hebben, worden geruild; andere stations blijven draaien. De stilstandtijd van machines neemt sterk af in orderomgevingen met een hoge mix en een laag volume.
2. Elimineer door mensen veroorzaakte montagefouten bij meerdere afzonderlijke pallets
Bij het handmatig stapelen en monteren van losse nulpuntpallets kan een positieafwijking van 7-8 μm ontstaan. JWGRIP voltooit de volledige kalibratie van meerdere stations in eigen huis: positietolerantie ≤±0,004 mm, hoogteverschil tussen stations ≤0,0025 mm. Het bespaart uren aan montage- en afstelwerk ter plaatse.
3. Eén hardware dekt zowel taken met een groot volume als taken met een hoge mix en een laag volume
Voer vier-up-bewerkingen van identieke onderdelen uit voor maximale doorvoer bij bestellingen van grote batches. Schakel over naar de gemengde lijnmodus voor gefragmenteerde bestellingen. Het is niet nodig om afzonderlijke armaturen aan te schaffen voor twee productiescenario's, waardoor de investeringen in vaste activa worden verlaagd.
4. Maximaliseer het hergebruik van bestaande armatuurmiddelen met standaard D20 zero-point pull-stud-compatibiliteit
In de werkplaats bestaande kleine nulpuntbevestigingsbasissen kunnen direct worden hergebruikt na het achteraf aanbrengen van standaard D20-trekbouten. Vermijd volledige revisie van armaturen en behoud eerdere investeringen in armaturen.
5. Onafhankelijk groefontwerp voor spaanafleiding per station
Snijspanen van ijzer en aluminium stromen weg via speciale groeven voor elk station. Het insluiten van spanen in de openingen van de positioneringsbussen wordt aanzienlijk verminderd. Onder veelvuldige armatuurwisselomstandigheden bij gemengde lijnen neemt de reinigingsfrequentie af en wordt het risico op chip-getriggerde positioneringsfouten beperkt.
Echte gevallen
Geval 1: Processor voor medische apparatuur en accessoires
Deze klant ontvangt typische bestellingen met een hoge mix en een laag volume, waarbij hij elke werkdag wisselt tussen 3-5 varianten van miniatuuronderdelen.
· Vóór de upgrade: er werden nulpuntpallets met één station gebruikt. Elke omschakeling vereiste het verwijderen, schoonmaken, opnieuw vastklemmen en het aangeven van de draaiknop, wat 40-60 minuten in beslag nam. Er gingen grote hoeveelheden machine-uren verloren aan instelwerkzaamheden.
· Na de inzet van meerdere JWGRIP vier-center nulpuntpallets en de adoptie van de gemengde-lijnbewerkingsmodus: volledige demontage van de armatuur is niet langer nodig. Alleen de armaturen van het doelstation worden vervangen. De gemiddelde omsteltijd daalt tot 8-15 minuten.
· Uit halfjaarlijkse productiestatistieken blijkt dat het gebruik van werktuigmachines met 24% is toegenomen. De fabriek kan meer gefragmenteerde klantorders accepteren zonder extra CNC-machines aan te schaffen.
Case 2: Onderaannemer van 3C-componenten in Pearl River Delta
Deze werkplaats verwerkt zowel grote massaorders als kleine batches op dezelfde CNC-machines.
· Tijdens grote bestellingen: vier stations verwerken identieke onderdelen voor een hoge doorvoer.
· Als er kleine batchmonstertaken binnenkomen: bezet één of twee stations voor de monsterproductie, terwijl andere stations de massaproductie draaiende houden.
· Monsterverwerking onderbreekt niet langer het ritme van de massaproductie en de levertijd van monsters wordt aanzienlijk verkort.
Volledige productieworkflow
① Gelegeerd staal blanco smeden en ontlaten
② Ruw bewerken
③ Eerste veroudering door stress
④ Halfafwerking
⑤ Secundaire veroudering door stress
⑥ 5-assige slijpmachine: slijp alle montagegaten van de bussen onder eenmalige klemopstelling
⑦ Bus-perspassing
⑧ Luchtcircuitafdichting
⑨ Luchtdichtheidstest
⑩ CMM-dimensionale inspectie op volledig station
⑪ Antiroestbeschermingsbehandeling
⑫ Exportklare schokbestendige verpakking
Inspectiechecklist
1. Onafhankelijke herhaalde positioneringsnauwkeurigheidstest voor elk afzonderlijk station
2. CMM-meting voor positionele tolerantie, hoogteverschil en parallelliteit op vier stations
3. 5 minuten durende luchtdichtheidstest; maximaal toelaatbare drukval ≤0,02 MPa
4. Cyclische synchrone vergrendelings-ontgrendelingsfunctietest op vier stations
Selectiegids
· Analyseer uw orderstructuur: voer voor dominante massaproductie van één variant een bewerking van identieke onderdelen uit op vier stations. Als orders met een hoge mix en een laag volume een groot aandeel voor hun rekening nemen, beoordeel dan zorgvuldig het risico op fysieke interferentie van armatuur tot armatuur op vier stations om botsingen te voorkomen.
· Bevestig de specificaties van uw nulpunttrekbouten op locatie. Standaardversie komt overeen met D20-trekknopen. Er kunnen op maat gemaakte busconstructies worden ontwikkeld voor alternatieve trekboutmaten.
· Voor geautomatiseerde productielijnintegratie: garandeer een stabiele luchtbrondruk in de werkplaats binnen 0,5-0,7 MPa en reserveer IO-signaalpunten voor het PLC-besturingssysteem.
· Bereken de totale stapelhoogte van het werkstuk plus opspanning. Simuleer het bewegingspad van het gereedschap om botsingen tussen gereedschap en pallet tijdens het snijden te voorkomen. Dien werkstuktekeningen in bij het technische team van JWGRIP voor beoordeling van interferentie als u onzekerheden heeft.
Praktische bediening
1. Monteer de pallet op de werktafel van de werktuigmachine en draai de bouten strikt aan volgens de koppelwaarde-eisen in de JWGRIP-gebruikershandleiding. Bevestiging met te hoog koppel is verboden, omdat vervorming van het basislichaam de relatieve nauwkeurigheid van meerdere stations teniet zal doen.
2. Installeer het olie-waterfilter aan de voorkant van de persluchtinlaat. Vocht en onzuiverheden die in de bussen terechtkomen, veroorzaken roest, slijtage en verslechtering van de nauwkeurigheid.
3. Spuit een spuitbus met droog smeermiddel in de nulpuntbussen na elke cumulatieve 100 werkuren. Vloeibare motorolie is ten strengste verboden, omdat olie metaalspanen aantrekt en tot storingen in de bussen leidt.
4. Blaas de lokalisatiegaten en spaanafvoergroeven van elk station schoon met perslucht na het verwisselen van de armatuur of bij elke ploegwisseling. Laat nooit metalen spanen achter op de referentieoppervlakken.
5. Plaats beschermende afdekplaten op de stationaire stations om te voorkomen dat ijzerspanen en snijvloeistof de busconstructies binnendringen.
6. Vermijd de impact van zware voorwerpen op de referentievlakken van pallets. Door botsingen veroorzaakte vervorming van de basis kan doorgaans niet ter plaatse worden gerepareerd en vernietigt permanent de positionele prestaties van meerdere stations.
Ondersteuning na verkoop
1. Garantie: 12 maanden garantie op het volledige apparaat dekt fabricagefouten, met uitzondering van menselijke bedieningsfouten. Gekwalificeerde claims profiteren van gratis reparatie of vervanging van reserveonderdelen.
2. Technische bronnen: Er worden online bedieningsdocumenten en video-tutorials verstrekt. Betaalde technische ondersteuning op afstand is beschikbaar voor bulkbestellingsprojecten.
3. Aangepaste aanpassingsservice: aanpassing van de buitenafmetingen, vervanging van trekboutspecificaties en herschikking van de stationsindeling worden ondersteund.
4. Monsterevaluatie: Evaluatiemonster kan worden geregeld; koper verplicht zich tot monstervrachtkosten.
Veelgestelde vragen
Vraag 1: Zal de gemengde lijnbewerking van werkstukken met verschillende onderdelen op vier stations de onderlinge nauwkeurigheid verstoren?
A: Vier buseenheden zijn fysiek volledig onafhankelijk; vergrendelingsacties interfereren niet met elkaar. De lokalisatienauwkeurigheid blijft stabiel zolang de armaturen fysieke botsingen vermijden. Regelmatige reiniging met perslucht voor elk station wordt nog steeds aanbevolen om te voorkomen dat spanen op de referentieoppervlakken van andere stations spatten.
Vraag 2: Is een vier-center nulpuntpallet voor CNC-armaturen nodig als er niet vaak omschakelingen van kleine batches plaatsvinden?
A: Het voordeel van de overstap-efficiëntie valt alleen op als er elke week regelmatig van variant wordt gewisseld. Als de productie voornamelijk op massa-georiënteerde varianten plaatsvindt, bieden nulpuntpallets met één of twee stations betere kosten-prestaties.
Vraag 3: Kunnen mijn bestaande oudere armatuurbasissen op deze pallet worden hergebruikt?
A: Armatuurbasissen uitgerust met standaard D20 nulpunttreknoppen kunnen direct werken. Voor andere trekboutspecificaties zijn op maat gemaakte busconstructies vereist.
Vraag 4: Kan JWGRIP Four-Center Zero-Point Pallet 120×120 worden ingezet op 5-assige CNC-machines?
A: Het is compatibel met 5-assige apparatuur. Bereken de totale hoogte van het werkstuk plus de opspanning om het risico op botsingen bij het kantelen van de spil te evalueren. Tijdens de selectiefase kunnen werkstuktekeningen worden ingediend voor technische beoordeling door JWGRIP.
Aanbestedingsreferentienota
Veel fabrieken overwegen de aanschaf van grote hoeveelheden op maat gemaakte armaturen voor speciale doeleinden voor het upgraden van flexibele lijnen. Dit brengt hoge kapitaaluitgaven met zich mee, plus het risico dat armaturen stil komen te staan zodra orders veranderen.
De kernwaarde van JWGRIP Four-Center Zero Point Pallet voor CNC Fixture ligt in het ondersteunen van zowel massaproductie als high-mix mixed-line productie binnen één enkele hardware-eenheid. Het maximaliseert het hergebruik van de bestaande armatuurbases van klanten, beheerst de productie-retrofitkosten en verlicht de pijnpunten bij de omschakelingsefficiëntie die worden veroorzaakt door gefragmenteerde bestellingen. Het is zeer geschikt voor flexibele upgradeprojecten voor middelgrote en kleine componentenverwerkende fabrikanten.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.

Nieuwsaanbevelingen