- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

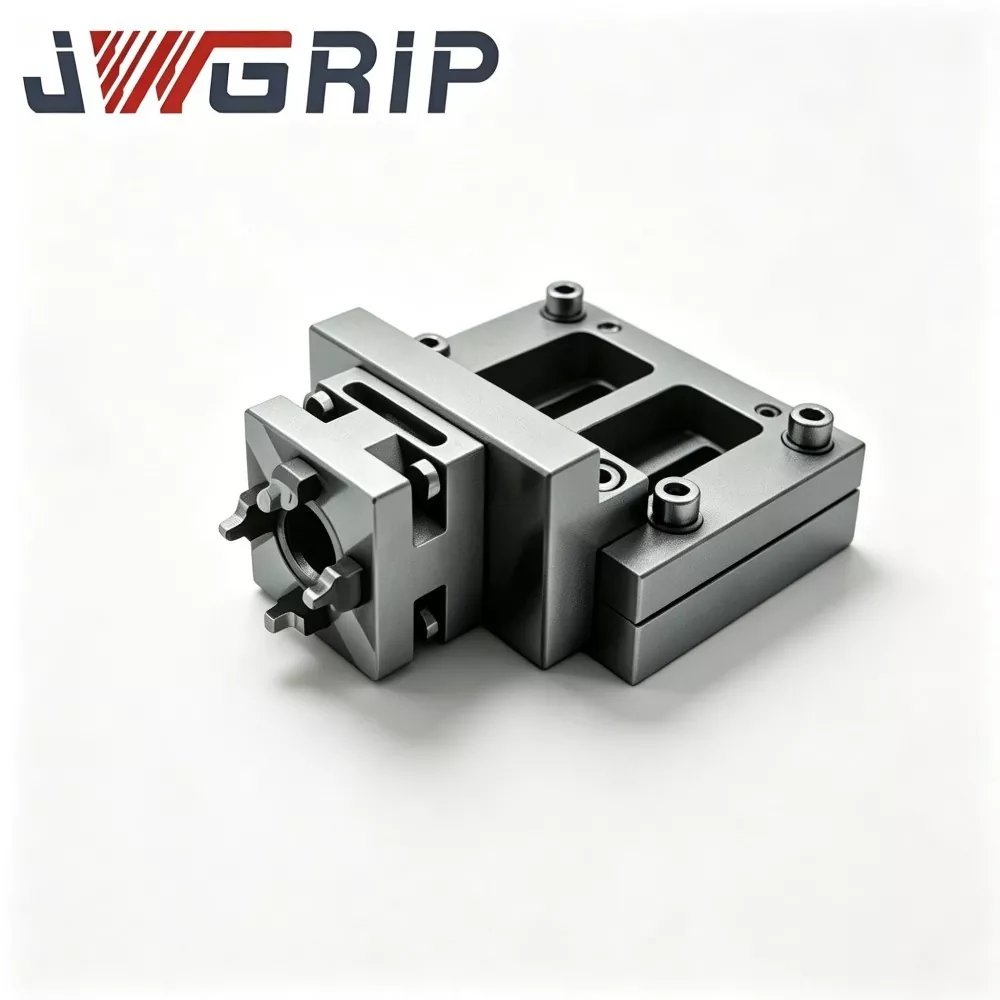
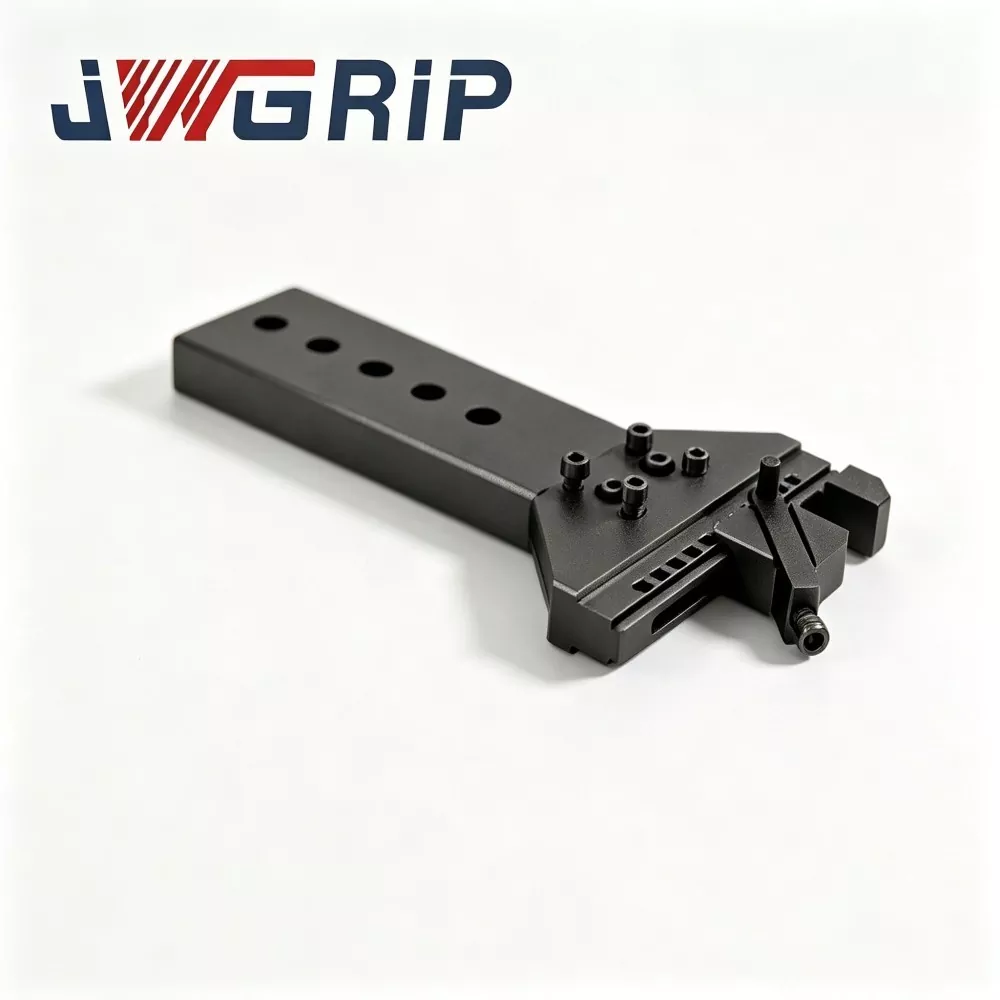
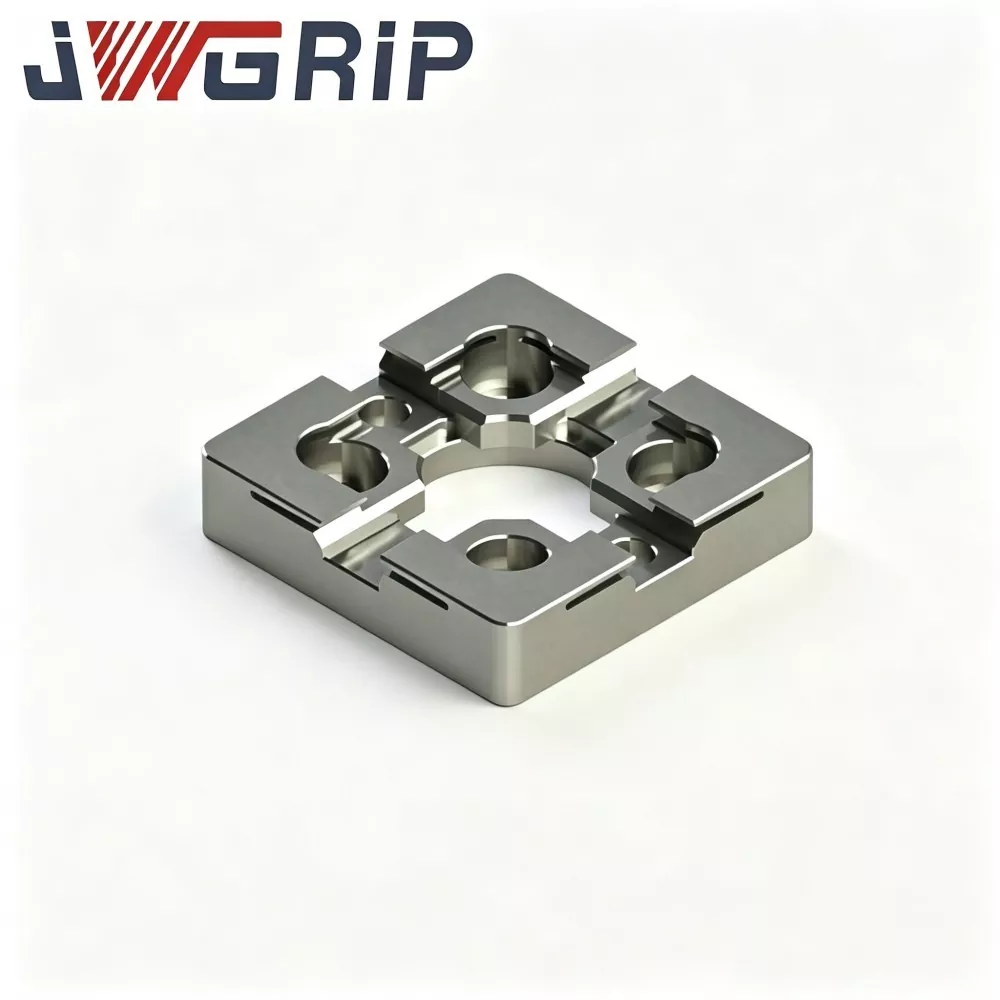
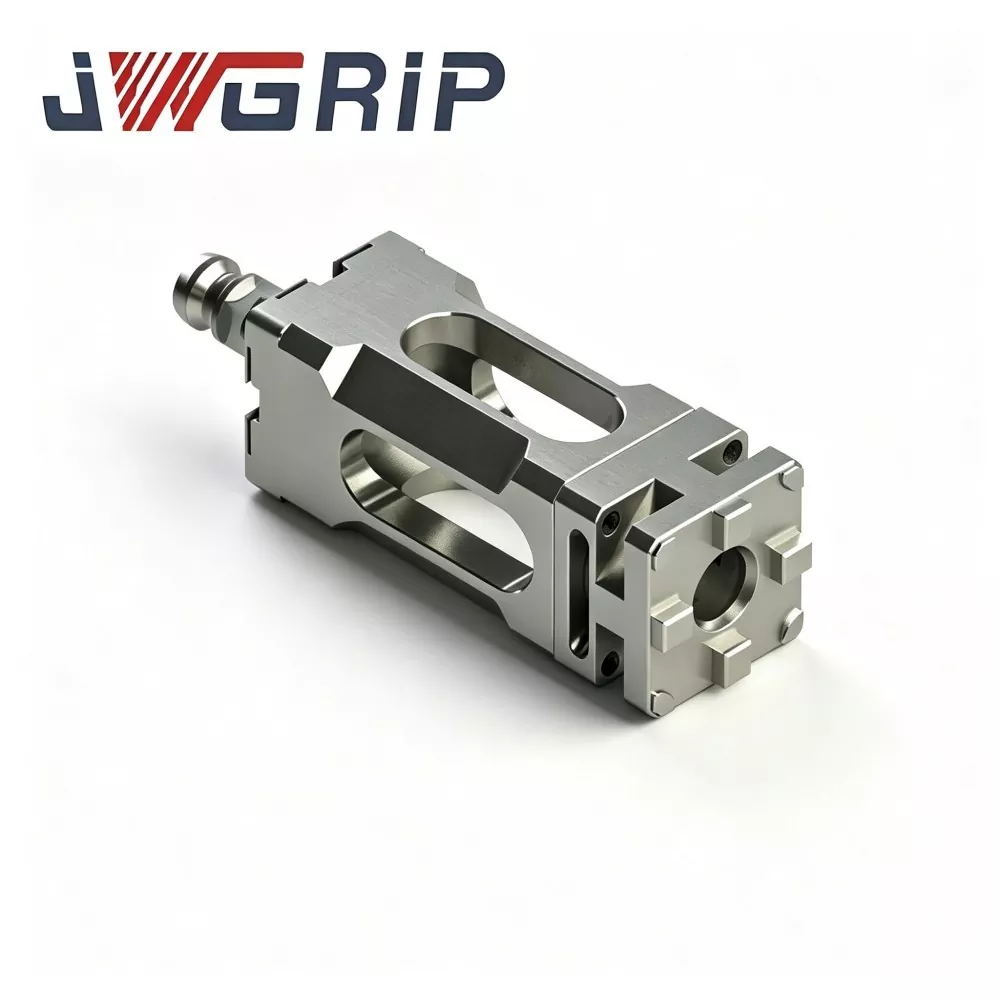

Geautomatiseerde nulpuntpallet met elektrische spantang
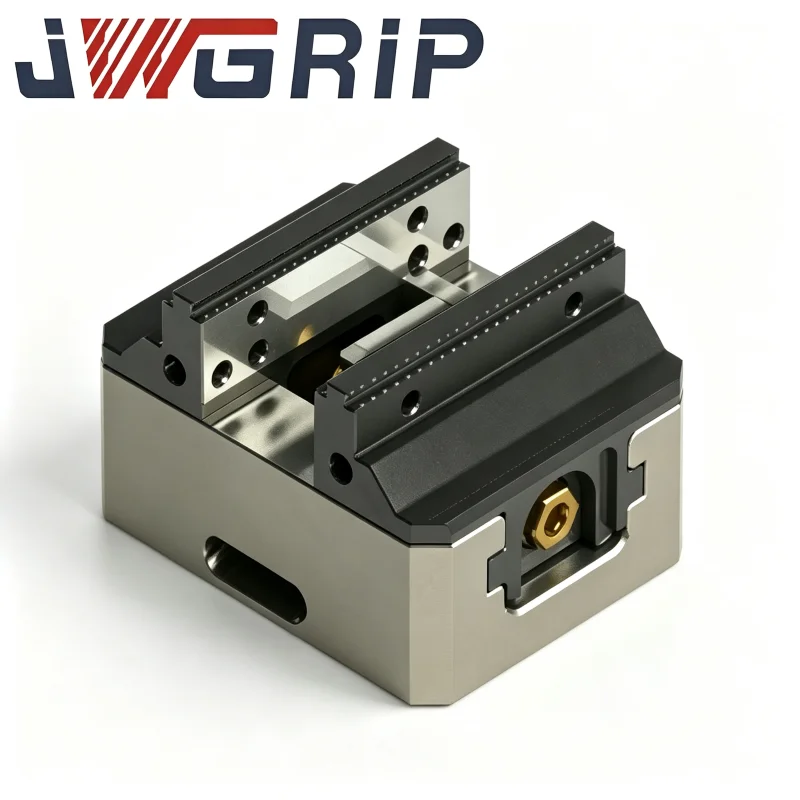
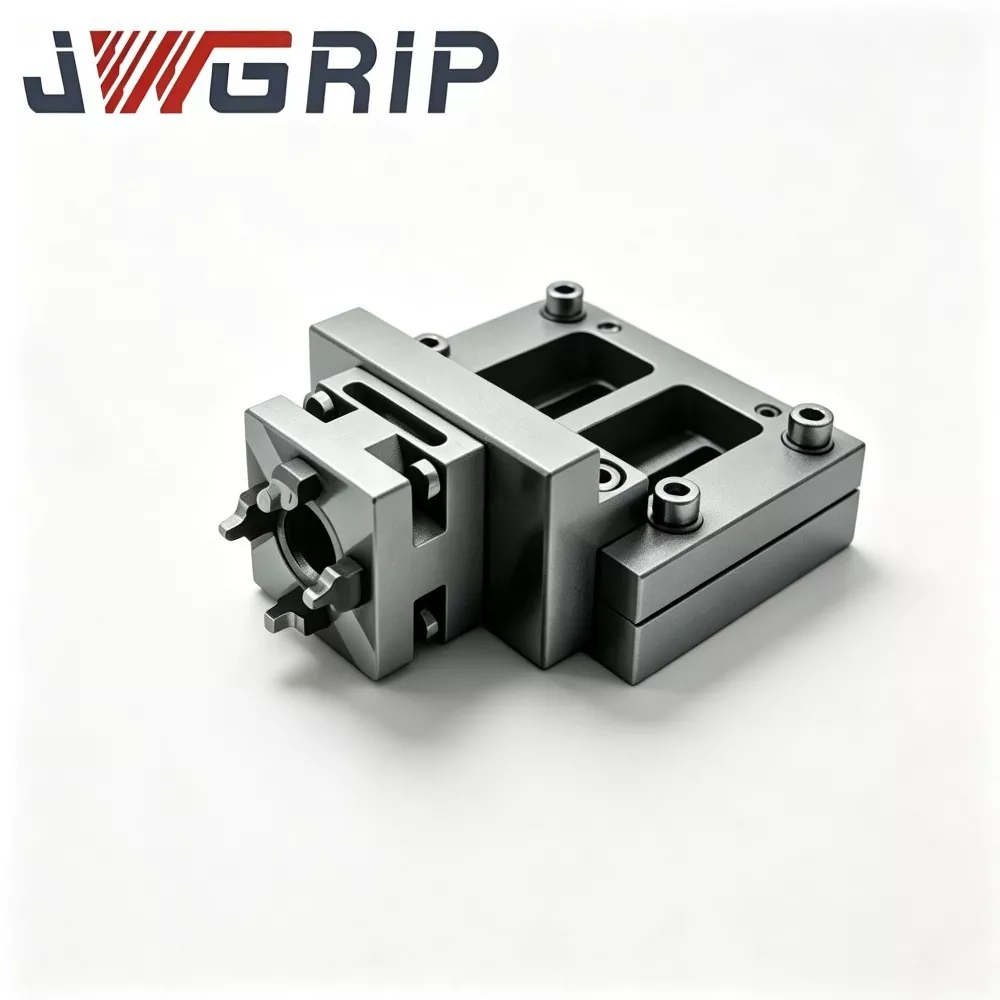
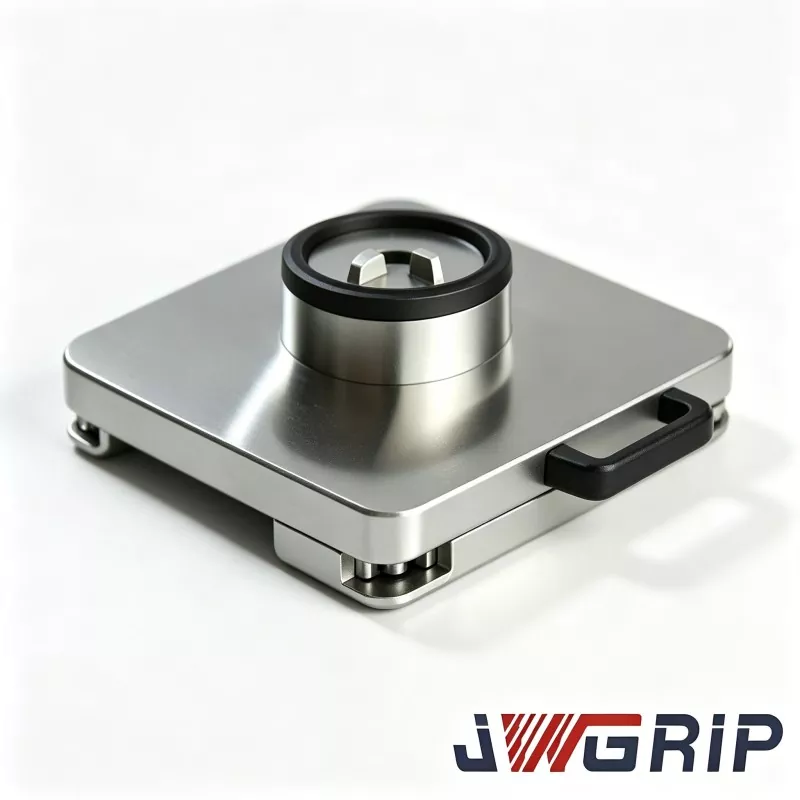
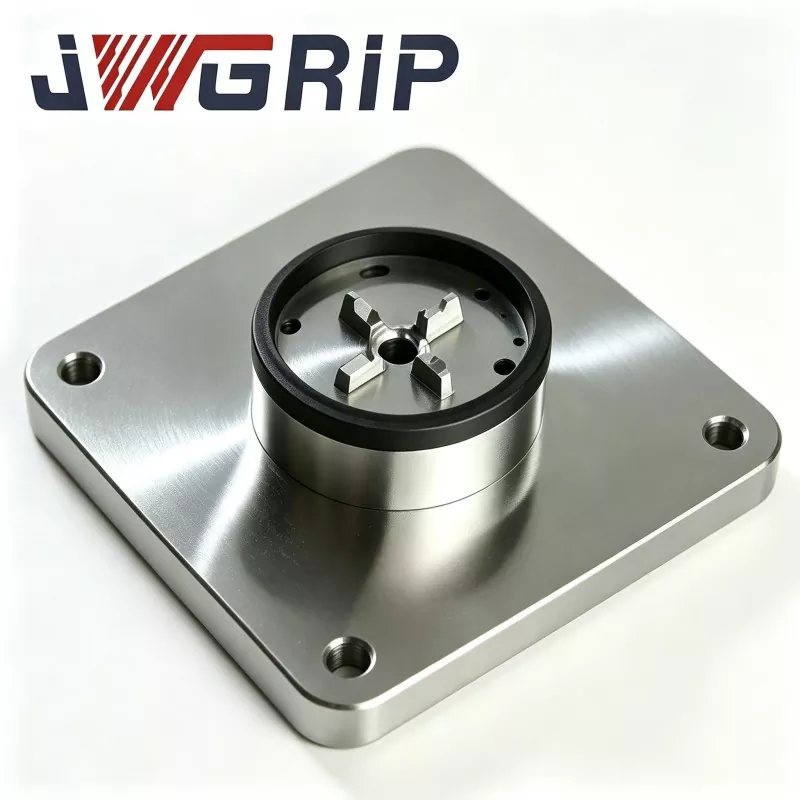
JWGRIP is de fabrikant en leverancier van de professionele geautomatiseerde nulpuntpallet met Power Chuck in China. Het is een geïntegreerde nulpuntpositioneringsarmatuur die speciaal is ontworpen voor flexibele onbemande CNC-productielijnen. Het integreert het nulpuntpositioneringsreferentiecomponent en de krachtige pneumatische spanklauwvergrendeling in één enkel apparaat, waardoor de noodzaak om extra meerlaagse adapterplaten of afzonderlijke spankopbevestigingen aan te schaffen, wordt geëlimineerd. Het kan direct worden geïnstalleerd en bevestigd op de werktafel van de werktuigmachine en worden aangesloten op industriële robotgrijpers.
De geautomatiseerde nulpuntpallet met Power Chuck kan automatische positionering, automatische klemming en automatische vrijgave bereiken nadat het werkstuk is vastgeklemd. Het wordt veel gebruikt bij de verwerking van gegoten onderdelen van aluminiumlegeringen in de auto-industrie, de grootschalige productie van metalen structurele componenten voor 3C-consumentenelektronica en automatische verwerkingseenheden voor grafietelektroden in matrijswerkplaatsen.
Productsamenstelling en werkstroom
De geautomatiseerde Zero Point Pallet met Power Chuck behoort tot de Zero Point Pallet-serie. Het bestaat hoofdzakelijk uit vier kerncomponenten: het basislichaam van de pallet, het zeer nauwkeurige nulpuntpositioneringshulssamenstel, de pneumatische aandrijfmodule en de synchrone elektrische spanhouder.
De volledige werkstroom is als volgt: De industriële robot pakt de opspanbasis van het geladen werkstuk op en plaatst deze op het referentievlak van de pallet. De nulpuntpositioneringshuls rondt de initiële positionering af. Wanneer de ingebouwde sensor de positie nauwkeurig detecteert, stuurt deze een signaal naar het PLC-besturingssysteem.
De PLC start het pneumatische circuit en de ingebouwde pneumatische eenheid drijft de elektrische spankop aan om synchroon naar binnen te bewegen, waardoor een uniforme radiale klemming van de armatuurbasis wordt bereikt.
Nadat het vastklemmen is voltooid, wordt een elektrisch bevestigingssignaal naar de CNC-bewerkingsmachine gestuurd en begint de snijverwerkingscyclus.
Wanneer het verwerkingsprogramma eindigt, verzendt de werktuigmachine een voltooiingssignaal en laat het pneumatische circuit de druk ontsnappen. De spanhouder gaat synchroon open en de robot haalt het voltooide werkstuk samen met de spaninrichting eruit, ter voorbereiding op de volgende laadcyclus.
Het hele proces vereist geen handmatig aandraaien van bouten of handmatige indicatie en uitlijning.

Procesvoordelen
De basisplaat is gemaakt van gesmeed gelegeerd staal en ondergaat twee volledige spanningsverlichtende warmtebehandelingsprocessen om de interne restspanning te elimineren die wordt gegenereerd tijdens het CNC-bewerkingsproces.
Veel goedkope concurrenten zullen deze cruciale stap overslaan. Als de interne restspanning in het basismateriaal aanzienlijk is, kunnen herhaalde klemwerkzaamheden in de werkplaats en temperatuurveranderingen als gevolg van dag-nachtcycli microscopische vervormingen veroorzaken die met het blote oog onzichtbaar zijn op het referentie-benchmarkvlak.
Dit zal leiden tot voortdurende maatafwijkingen in de bewerkte werkstukken en resulteren in een grote hoeveelheid afvalverlies.
Elk stuk grondstof in onze fabriek voltooit strikt het volledige gloeiproces. Deze standaard is afgeleid van meer dan tien jaar praktische engineeringervaring en dient voor talrijke CNC-geautomatiseerde opspanprojecten. De positioneringsbus is gemaakt van zeer slijtvast lagerstaal, ondergaat een afschrik- en temperbehandeling en wordt gecombineerd met fijn slijpen van de interne gaten en ultrafijne verwerking om de opening tussen de positioneringsoppervlakken te minimaliseren en stabiele positioneringsprestaties te garanderen, zelfs na talloze vervangingscycli.
Kernvoordelen
1. Geïntegreerd structureel ontwerp uit één stuk
Het geïntegreerde ontwerp uit één stuk bespaart montageruimte op de werktafel van de bewerkingsmachine en elimineert opeenhopingen van montagefouten veroorzaakt door meerlaagse adapterplaten. Traditionele split-type oplossingen vereisen het stapelen van nulpuntpallets, adapterbasisplaten en onafhankelijke klauwplaten, waarbij het stapelen van 2-3 platen een extra geaccumuleerde positioneringsafwijking van 3-5 μm kan genereren. Ons monolithisch geïntegreerde ontwerp vermijdt deze foutbronnen, vermindert het aantal gekochte accessoires en verlaagt de beheerkosten voor reserveonderdelen voor eindklanten.
2. Herhaal de positioneringsnauwkeurigheid
De pallet levert een stabiele herhaalpositioneringsnauwkeurigheid van ±2 μm. Binnenboringen van positioneringsbussen worden verwerkt via hoon-superafwerking. Elke pallet ondergaat vóór levering een 100% nauwkeurigheidsinspectie van het volledige item, en elke eenheid wordt verzonden met een papieren origineel inspectierapport dat op verzoek van buitenlandse kopers ter verificatie kan worden verstrekt.
3. Native automatiseringsintegratie
Gestandaardiseerde pneumatische poorten en NPN-interfaces voor elektrische signaaluitvoer zijn gereserveerd, waardoor de pallet compatibel is met meerdere reguliere industriële robotmerken op de markt. Het ondersteunt daadwerkelijk onbeheerde productie in nachtploegen. Volgens echte retrofitgegevens van een eindgebruiker van binnenlandse auto-onderdelen is de cyclustijd voor het wisselen van de armatuur gedaald van 12 tot 15 minuten in de originele handleiding, tot binnen 45 seconden na het inzetten van onze pallets, zonder dat er een operator nodig is om tijdens nachtdiensten ter plaatse te blijven.
4. Hoge klemkracht
De ingebouwde elektrische pneumatische spantang levert een maximale klemkracht tot 45 kN en is in staat de snij-impact te weerstaan die wordt gegenereerd door zware bewerking van gietstaal en gegoten aluminium werkstukken, waardoor het risico van het verschuiven en losraken van de spaninrichting tijdens snijbewerkingen effectief wordt verminderd.
5. Handig onderhoud en beheersbare kosten voor reserveonderdelen
Klauwklauwconstructies kunnen afzonderlijk worden gedemonteerd en vervangen zonder dat de hele pallet van de werktafel van de machine hoeft te worden verwijderd. Wanneer de kaken worden afgeschuurd of beschadigd, hoeven klanten alleen de bijbehorende reserveonderdelen aan te schaffen in plaats van de hele palletset te vervangen, waardoor de investeringen in onderhoud van apparatuur op de lange termijn effectief worden verminderd.


Echte klantcases
De geautomatiseerde nulpuntpallet met Power Chuck wordt meestal toegepast in drie categorieën productielijnen: onbemande CNC-productielijnen voor auto-onderdelen, massaproductielijnen voor 3C metalen structurele onderdelen en flexibele geautomatiseerde bewerkingscellen met grafietelektroden in matrijsfabrieken.
Geval1:Een grootschalige binnenlandse fabrikant van auto-onderdelen heeft twee flexibele, geautomatiseerde CNC-productielijnen uitgerust met in totaal 16 sets geautomatiseerde nulpuntpallets met Power Chuck voor het machinaal bewerken van aluminiumspuitgieten. Vóór de retrofit hadden operators voor elke armatuurwissel handmatige indicatie en uitlijning nodig, wat ongeveer 13 minuten per batch in beslag nam. Na inzet van onze geautomatiseerde nulpuntpallets voert de robot alle laad-, los-, positionerings- en klemwerkzaamheden uit. De enkele omschakelcyclus wordt verkort tot 42-50 seconden. Er wordt een onbeheerde nachtdienst gerealiseerd. Volgens de driemaandelijkse continue productiestatistieken stijgt de maandelijkse productiecapaciteit op werkplaatsniveau met 22 procent. De maatconsistentie tussen werkstukbatches verbetert duidelijk en het uitvalpercentage neemt aanzienlijk af.
Geval2:Een grootschalige matrijzenbouwer in Pearl River Delta installeert meerdere sets van deze geautomatiseerde pallet in geautomatiseerde bewerkingscellen met grafietelektroden. Alle elektrodehouders hebben uniforme standaardafmetingen. Operators herhalen niet langer de handmatige instructies voor elke taak die elektroden bewerkt. De dimensionele consistentie van afgewerkte elektroden verbetert aanzienlijk en de repetitieve arbeidsintensiteit voor het personeel in de matrijzenbouw neemt af. Voorgestelde beeldposities: foto's ter plaatse genomen in onze eigen verwerkingsworkshop, real-shot foto's van het automatiseringswerkstation op de locatie van de klant, detailfoto's in exploded view van de palletbody, foto's gemaakt tijdens de nauwkeurigheids-QC-inspectie in de fabriek.
Productieproces
Alle geautomatiseerde pallets ondergaan een volledige productie, inclusief smeden, CNC-bewerking, warmtebehandeling, slijpen en assemblage in onze eigen CNC-opspanwerkplaats. Er wordt geen sprake van volledige OEM-outsourcing.
Volledige productieworkflow:
blanco smeden van gelegeerd staal → ruwe bewerking → eerste spanningsveroudering → semi-afwerking → secundaire spanningsveroudering → superprecies slijpen → perspassing van bussen → algemene assemblage → nauwkeurigheids- en prestatie-inspectie van meerdere items → luchtdichtheidsdruktest → roestwerende bescherming → verpakking van exportkwaliteit.
Kwaliteitscontrole en certificeringen
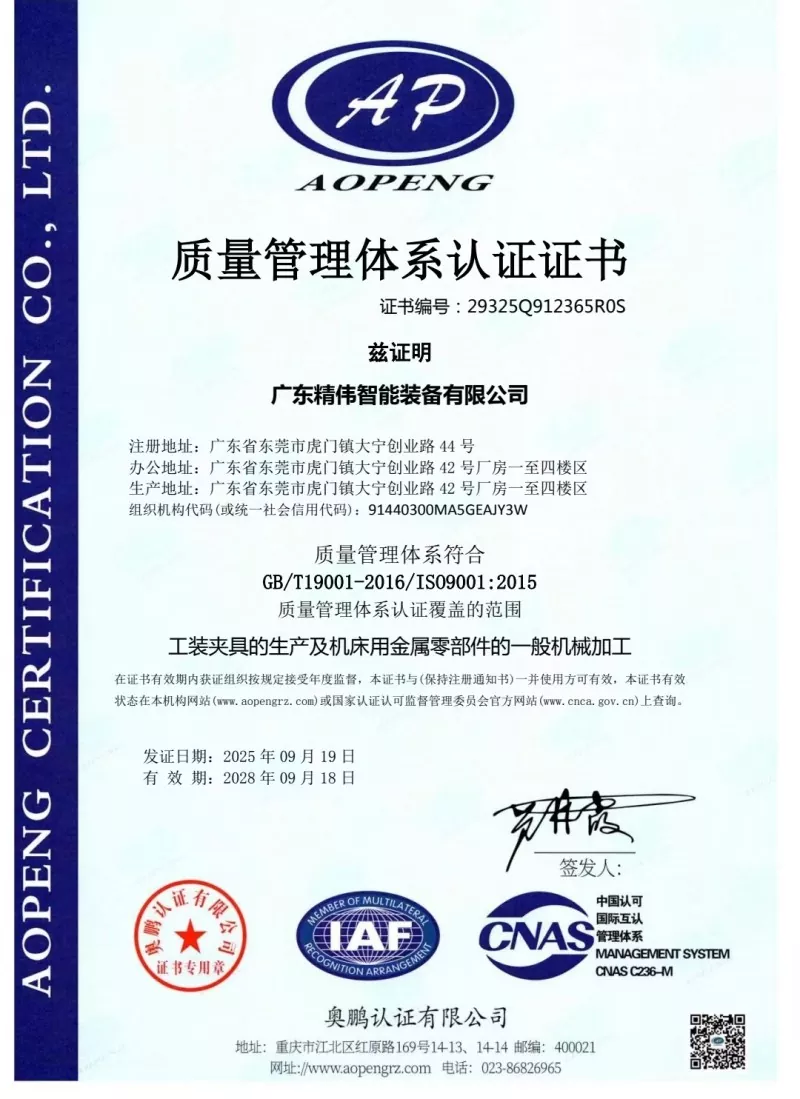
Verplichte inspectie-items vóór levering voor elke unit: herhaalde positioneringsnauwkeurigheidstest, daadwerkelijke meting van de spankracht van de spankop, luchtdichtheidsdrukhoudtest (max. toelaatbare drukval ≤0,02 MPa binnen een houdtijd van 5 minuten), test van de elektrische signaallogica-integriteit. Elke unit wordt geleverd met een uniek fabrieksinspectiegegevensblad. Onze fabriek is ISO9001-gecertificeerd voor het kwaliteitsmanagementsysteem. Voor de belangrijkste metalen componenten zijn materiaalcertificaten beschikbaar. Laboratoriuminspectie door derden aangewezen door klanten is acceptabel.
Selectiegids
Bevestig eerst de werkelijke buitenafmetingen van de opspandrager op de klantlocatie, zodat deze overeenkomt met de specificaties voor het klembereik van de pallet.
Ten tweede: controleer de toestand van de luchtbron in de werkplaats. De persluchtdruk moet stabiel binnen 0,5-0,7 MPa blijven. Als de luchtbrondruk sterk fluctueert, wordt een drukregulerende drievoudige filtermontage sterk aanbevolen.
Ten derde: verduidelijk voor de aanschaf van automatiseringsprojecten het IO-communicatieprotocol tussen robot en PLC-besturingssysteem. Wij leveren gratis de volledige elektrische interface-documentatie.
Ten vierde: zorg voor een maximaal werkstukgewicht als er zware werkstukken worden verwerkt. Onze technische staf zal een beoordeling uitvoeren en beoordelen of een versterkte pallet op maat nodig is.
Opmerkingen over installatie, inbedrijfstelling en bediening
Wanneer u de pallet op de werktafel van de machine monteert, dient u de bouten strikt vast te draaien volgens de in de handleiding gespecificeerde aanhaalmomenten. Het is verboden om met overmatig aandraaimoment de palletromp te vervormen. Het olie-waterfilter moet aan de voorkant van de persluchtinlaat worden geïnstalleerd om te voorkomen dat vocht en metaalresten de spankop binnendringen en interne componenten roesten of vastlopen van de kaak veroorzaken. Spuit elke 80-100 cumulatieve werkuren een droge smeermiddelspray op de glijdende wrijvingsoppervlakken in de boorkop.
Vloeibare motorolie is verboden, omdat vloeibare olie enorme aluminium- en ijzerspanen aantrekt en klemmende storingen veroorzaakt. Vermijd tijdens de productie zware spanenophoping op het referentievlak van de pallet. Operators moeten bij elke ploegwisseling de lokalisatiegaten en referentievlakken met perslucht doorblazen en reinigen. Laat de unit nooit draaien met een overschrijding van de maximale klemkracht vermeld op het specificatieblad. Overbelasting veroorzaakt permanente plastische vervorming van de spanklauwen en vernietigt permanent de nauwkeurigheid van de palletpositionering.
Verpakking, doorlooptijd en after-sales service
Schokbestendige massiefhouten pakkisten van exportkwaliteit met dikke schuimrubberen binnenbufferbescherming worden gebruikt om nauwkeurige referentieoppervlakken te beschermen tegen aanvaringsschade tijdens transport over lange afstanden over zee. Standaard levertijd: 12-18 werkdagen. Bepaalde standaardartikelen worden op voorraad gehouden voor een kortere levertijd.
Een garantie van 12 maanden op het volledige apparaat dekt fabricagefouten die niet zijn veroorzaakt door een menselijke foutieve bediening; Er wordt gratis reparatie of vervanging van reserveonderdelen aangeboden. Online technische begeleiding op afstand voor installatie en inbedrijfstelling is beschikbaar. Voor bulkorderprojecten kan een betaalde inbedrijfstellingsservice ter plaatse worden aangeboden.
Aangepaste modificatieservice wordt ondersteund, inclusief aanpassing van het klembereik, wijziging van de lay-out van het pneumatische circuit en wijziging van de signaaluitvoervorm. Er is een gratis monster beschikbaar voor klantevaluatietest; De vrachtkosten voor monsters zijn voor rekening van de kopers.
Veelgestelde vragen
Vraag 1: Kan de geautomatiseerde nulpuntpallet met Power Chuck compatibel zijn met nulpuntsarmaturen van andere merken van derden?
A: De datumafmetingen van de standaardversie komen overeen met ons oorspronkelijke nulpuntsysteem. Als compatibiliteit met nulpuntsopspanningen van andere merken vereist is voor uw project, dient u de technische vereisten door te geven voordat u de bestelling plaatst. Op maat gemaakte bewerkingen met datumdimensies kunnen worden gerealiseerd.
Vraag 2: Zal de onstabiele luchtbrondruk de veiligheid en betrouwbaarheid van de klem beïnvloeden?
A: Het zal een directe impact hebben. Onvoldoende luchtbrondruk vermindert de daadwerkelijke klemkracht van de spantang en creëert het risico dat het werkstuk losraakt tijdens het zagen. Er wordt sterk aanbevolen een drukregulerende filterconstructie te gebruiken om de druk binnen 0,5-0,7 MPa te stabiliseren.
Vraag 3: Wat zijn de belangrijkste oorzaken van verminderde nauwkeurigheid bij herhaalde positionering na langdurig gebruik?
A: Drie veel voorkomende hoofdoorzaken: ten eerste, chipverontreinigingen die zich ophopen op referentielocatieoppervlakken; ten tweede, normale slijtage van interne glijdende componenten; ten derde, vervorming van het palletlichaam veroorzaakt door zware externe schokken. Geef prioriteit aan reiniging en onderhoud. Versleten onderdelen kunnen worden vervangen door afzonderlijke reserveonderdelen in plaats van een volledige palletvernieuwing.
Vraag 4: Kan deze pallet worden toegepast op 5-assige CNC-bewerkingsmachines?
A: Het is compatibel met 5-assige machines. De totale gemonteerde armatuurhoogte moet worden berekend om botsingen tijdens het 5-assig kantelen van de spil te voorkomen. Lever een machinemodel aan tijdens de selectiefase en wij beoordelen het interferentierisico voor u.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.


Nieuwsaanbevelingen