- Thuis
- Over ons
- Producten
- Toepassingen
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

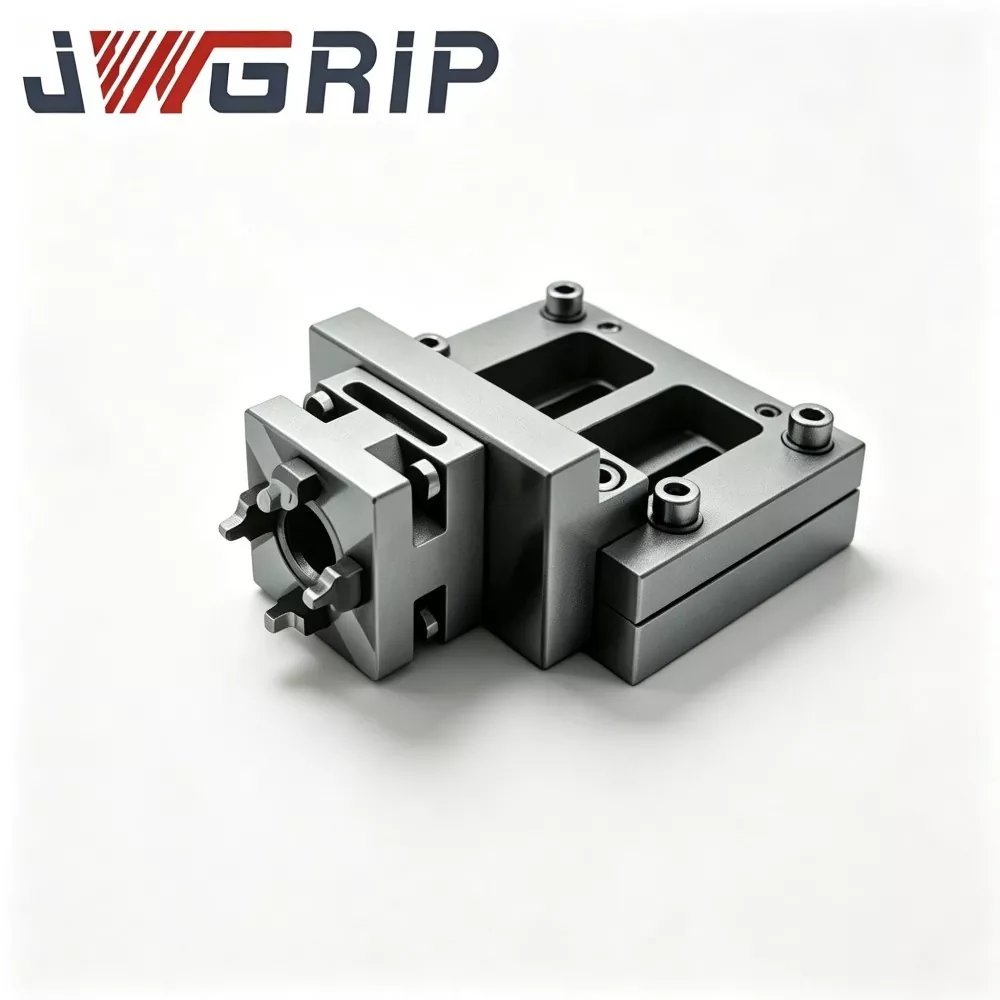
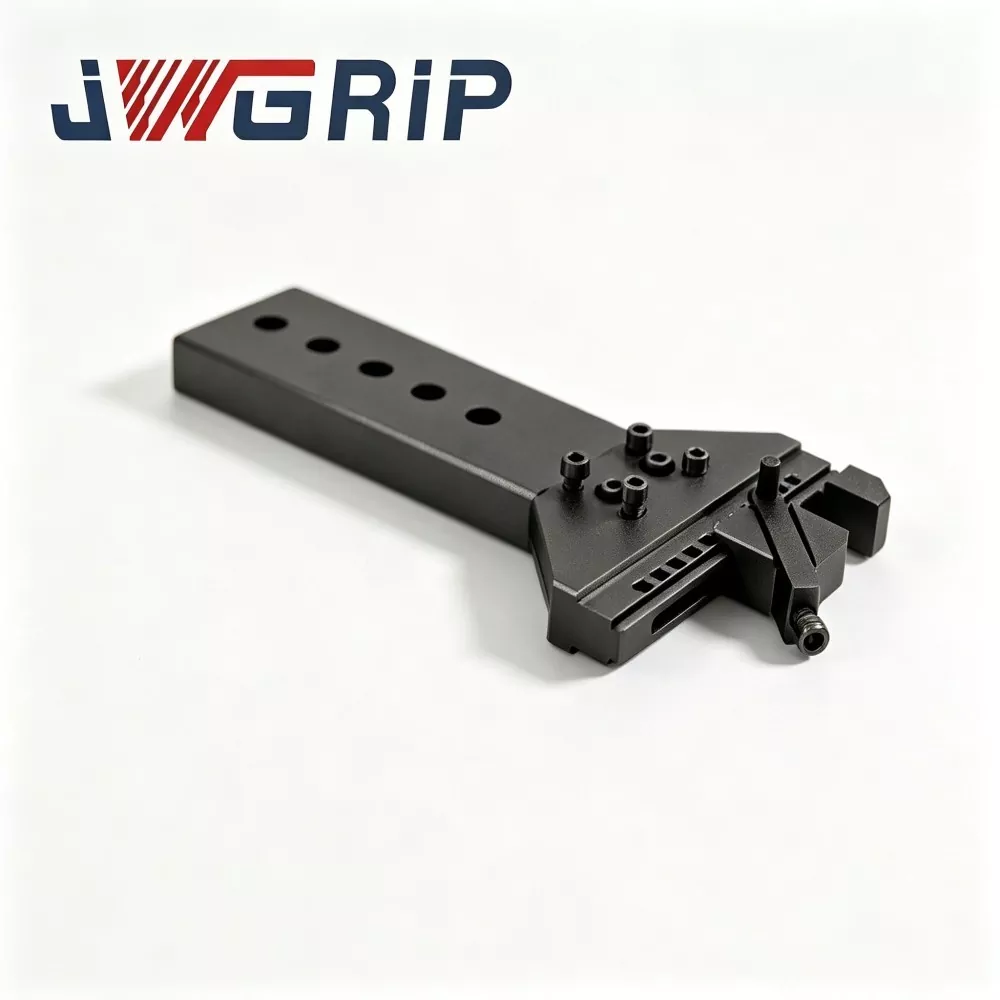
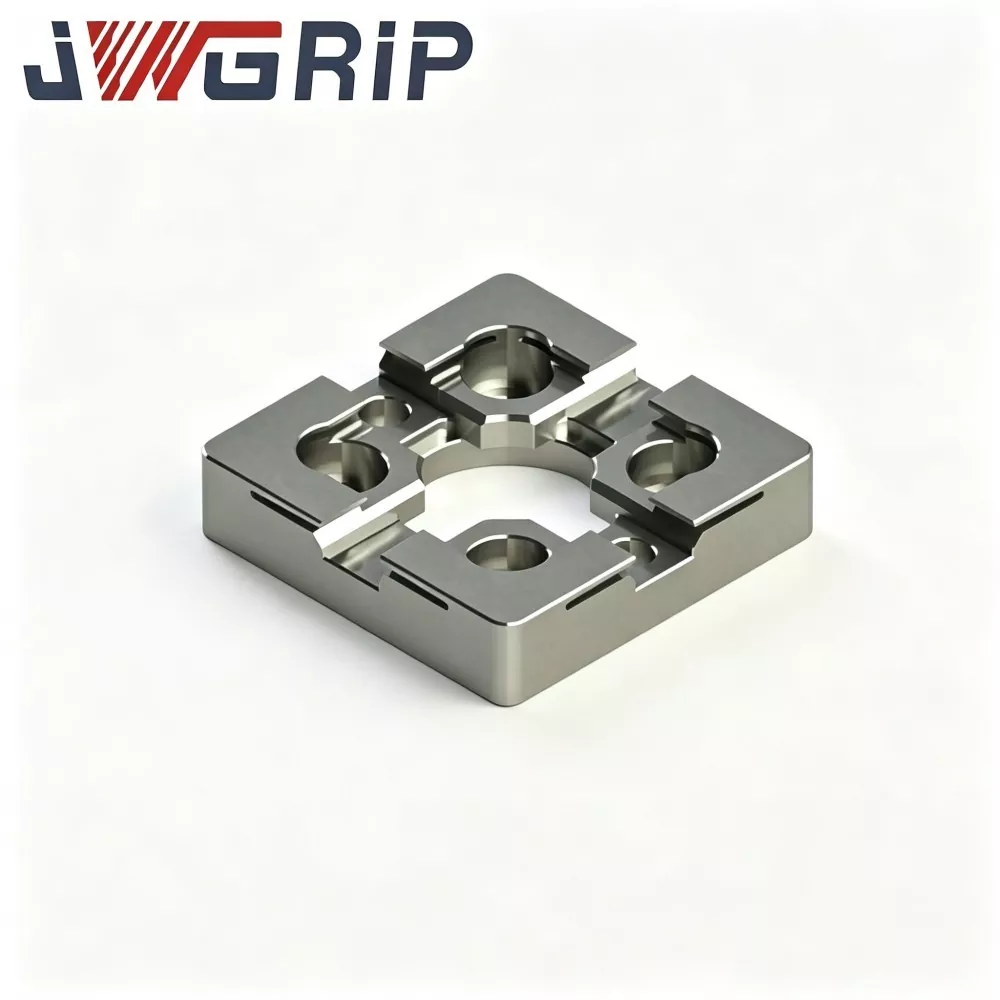
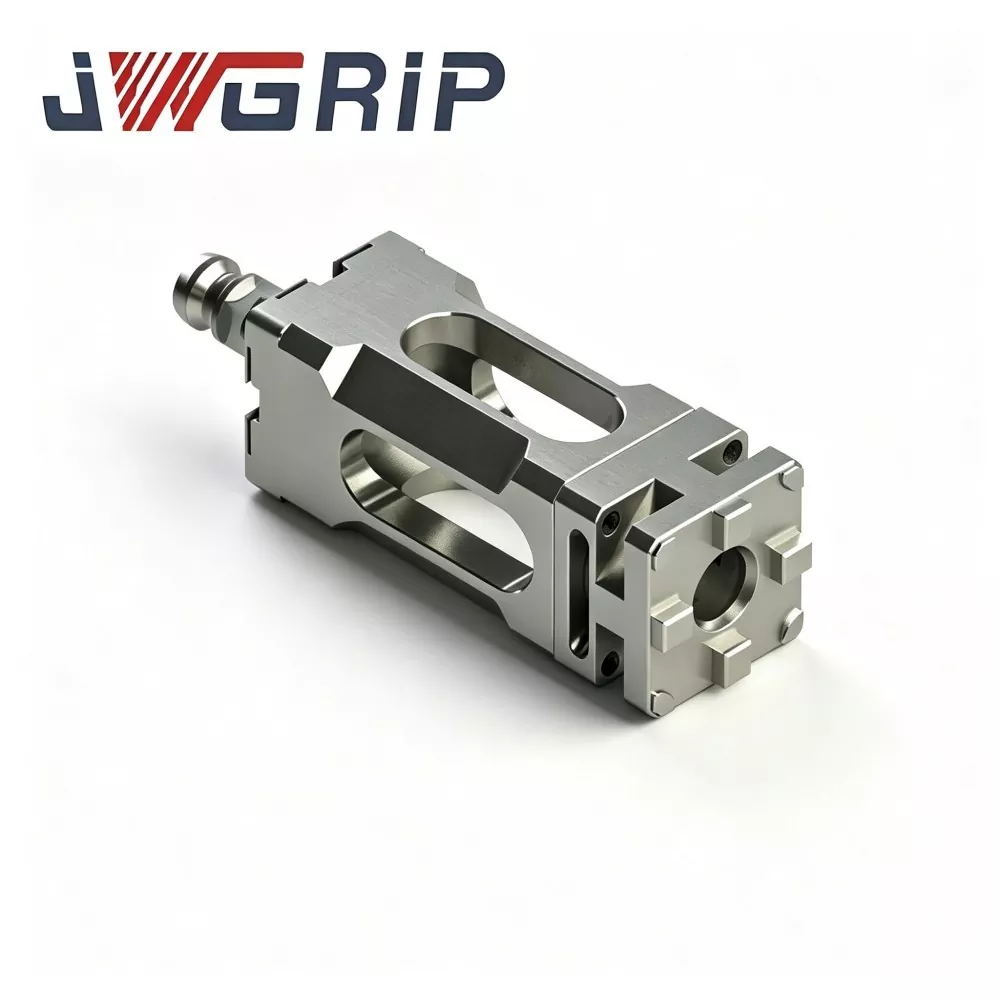
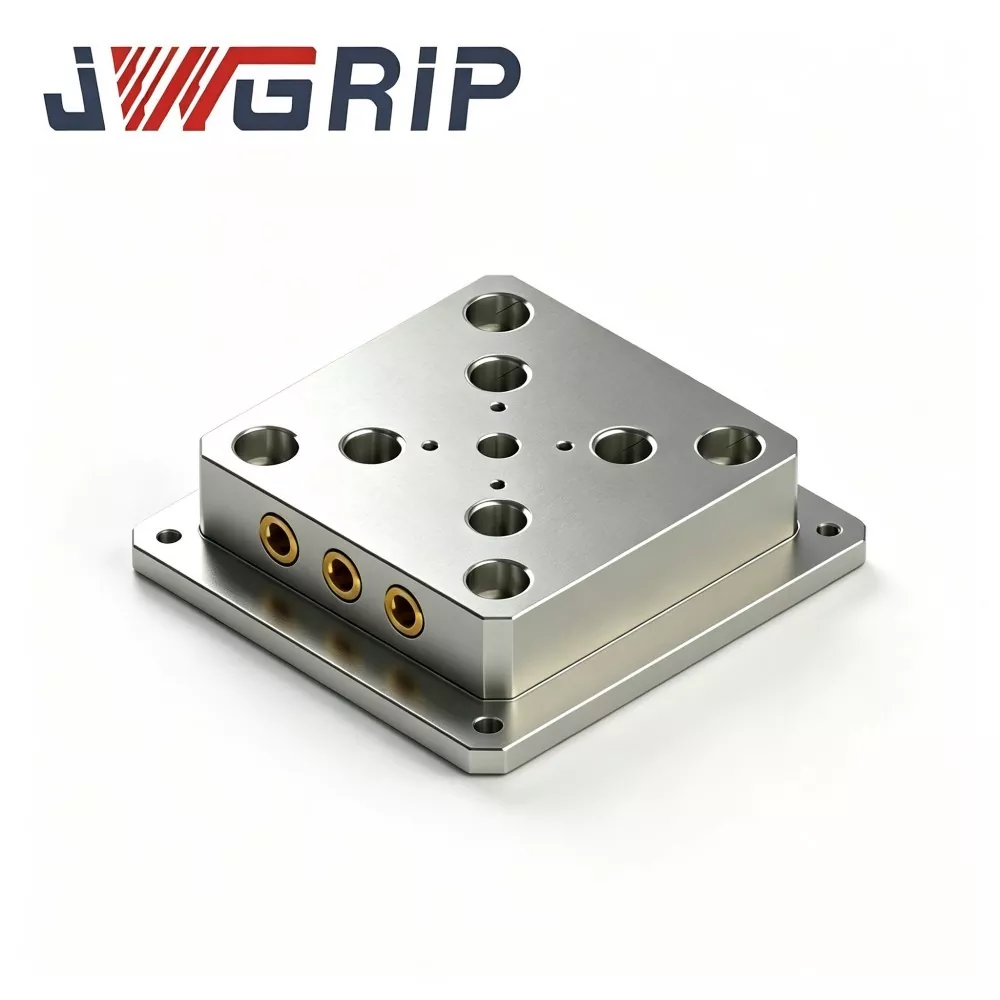
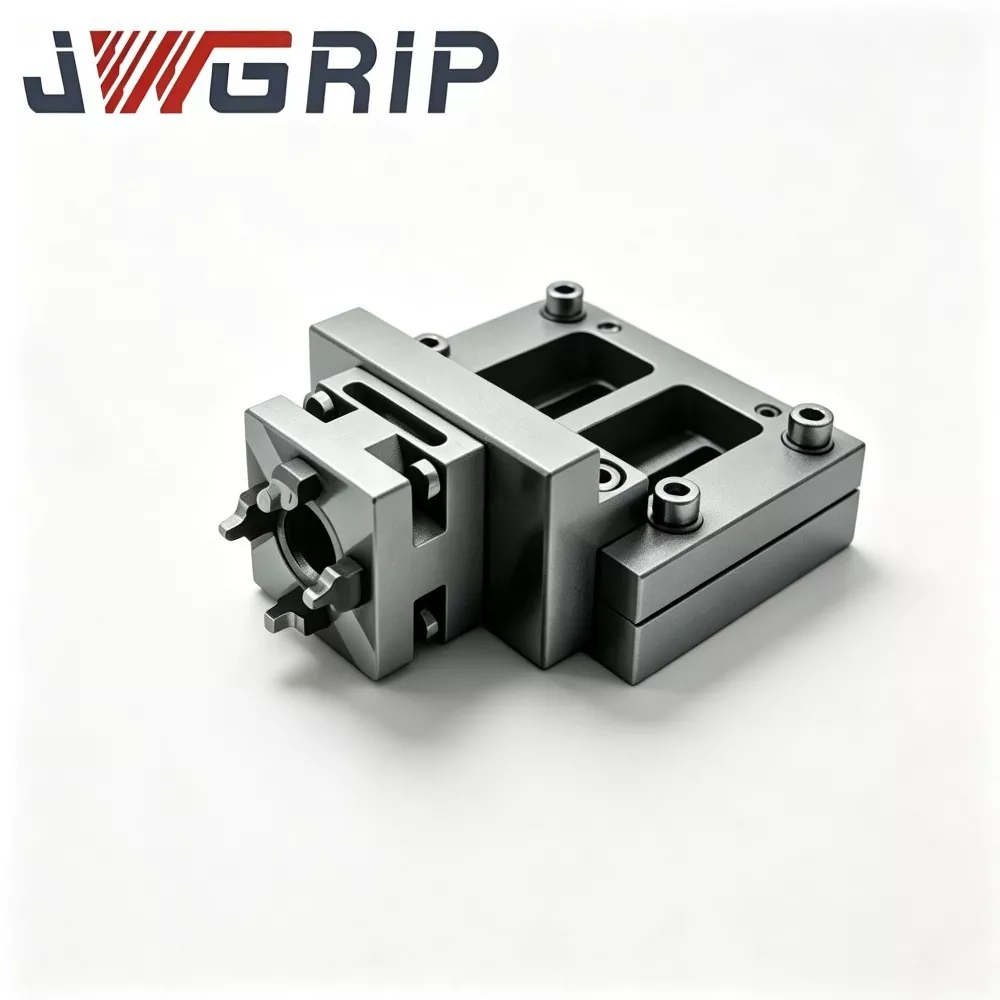
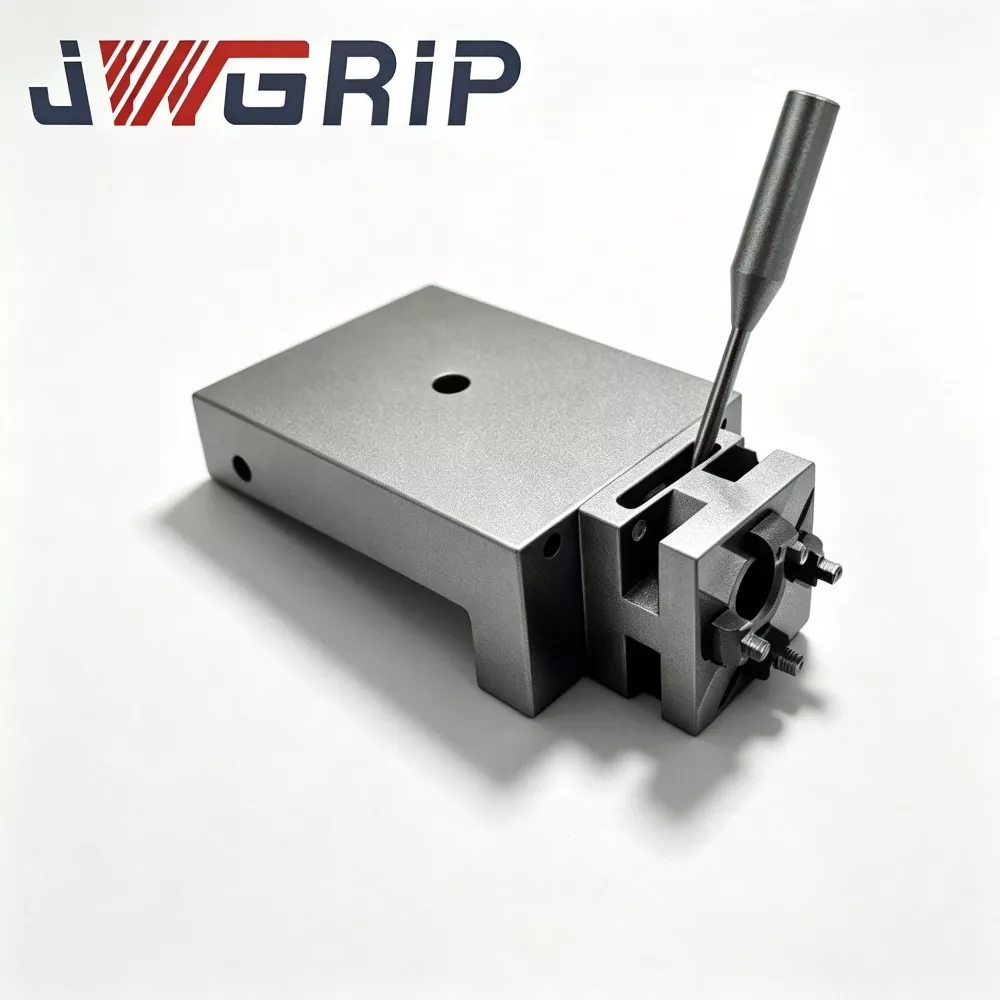
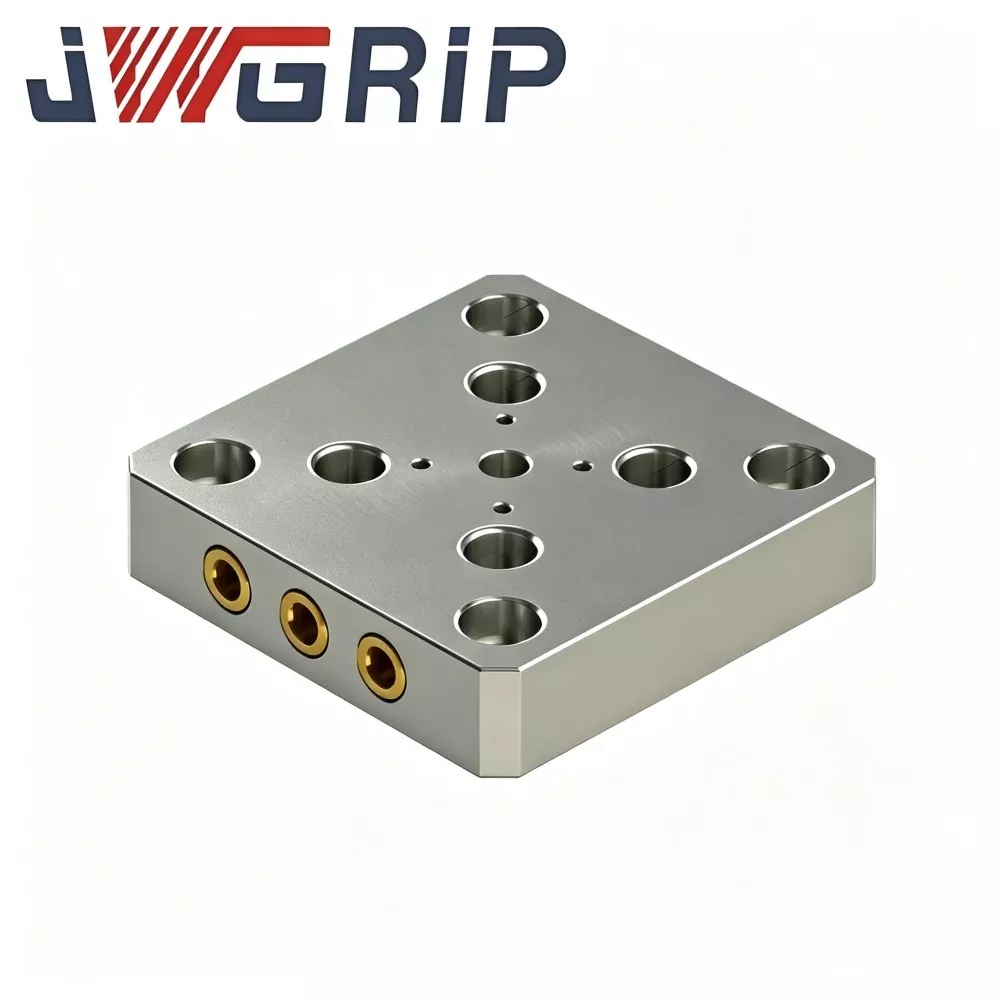
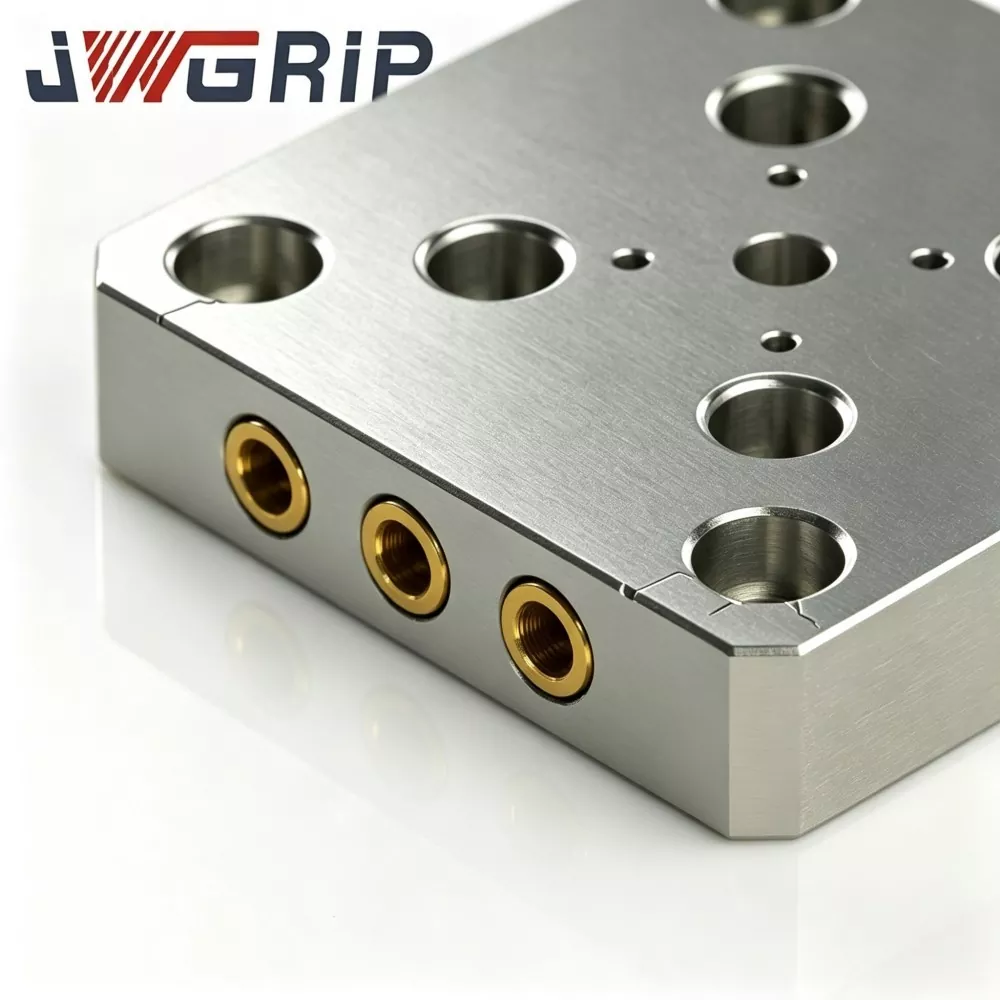
52 Snelwisselbevestigingsplaat voor CNC-werktuigopspanning
JWGRIP is de professionele fabrikant en leverancier van Factory Direct & Customised 52 Quick Change Fixture Plate voor CNC-werkopspanning in China. Het is een hoogwaardige geïntegreerde bovenste gereedschapscomponent die speciaal is ontworpen en afgestemd op de nulpuntpositioneringssystemen uit de 52-serie bij CNC-werktuigopspanning. Het integreert het opspanlagerplatform, het trekboutbevestigingspunt en de hulpwerkstukpositioneringsstructuur in één enkele eenheid, waardoor een snelle verwisseling van opspanningen voor CNC-bewerkingstaken met meerdere variëteiten en variabele batches wordt gerealiseerd, terwijl herhaalde nulpuntkalibratie en verspreide overgangsgereedschapscombinaties worden geëlimineerd.
Deze geavanceerde 52 Quick Change Fixture Plate maakt gebruik van een gegoten aluminiumlegering met hoge dichtheid of hoogwaardig staal, geselecteerd op basis van de werkelijke belastingsklassen, verwerkt door middel van een samengestelde spanningsverminderende verouderingsbehandeling, meervoudig precisiefrezen en ultraprecies vlakslijpen. Anders dan gewone onbehandelde gefreesde opspanplaten, heft het de interne restspanning volledig op en beperkt het effectief de vervorming van de vlakheid onder langdurige wisselende klemspanning bij hoogfrequente batchproductie. Met een stabiele vlakheid en blijvende datumnauwkeurigheid na herhaalde snelwisselcycli, voldoet deze duurzame bevestigingsplaat volledig aan de CE-veiligheidsnormen voor industriële machines.
Elke batch ondergaat strikte testen van de samenstelling van de grondstoffen, precisiebewerking in meerdere processen, inspectie van vlakheid en positietolerantie en gesimuleerde cyclische swap-verificatie. 52 Snelwisselbevestigingsplaat voor CNC-werkopspanning is breed toepasbaar voor nieuwe CNC-werkstationgereedschapsconfiguraties en vervanging van vervormde en datum-afdrijvende oude bevestigingsplaten op productielijnen. Het ondersteunt de standaard voorraadaanvoer en aangepaste optimalisatie van de omtrekgrootte, de lay-out van de gaten, de materiaalkwaliteit en de anodisatiebehandeling van het oppervlak, en biedt stabiele, uiterst nauwkeurige en flexibele snelwisselgereedschapsoplossingen voor wereldwijde CNC-verwerkingsfabrieken, armatuurintegrators en gereedschapstechnische afdelingen.
Functionele positionering
Nulpuntopspantechnologie verkort de spantijd voor CNC-taken met meerdere varianten drastisch en is de mainstream gereedschapsoplossing geworden voor moderne meerassige werkplaatsen. De 52 Quick Change Fixture Plate is het bovenste gereedschapsplatform dat bovenop de nulpuntsklauwplaten uit de 52-serie zit; De treknoppen die vooraf onder de plaat zijn gemonteerd, grijpen in de interne spantangen, waardoor de hele plaat binnen enkele seconden op de spantang wordt vergrendeld op één herhaald positioneringsreferentiepunt.
De plaat vervult tegelijkertijd drie belangrijke functies:
1. Bovenste lagerplatform: nulpunt met vlakke bovenkant voor montage van bankschroeven, op maat gemaakte armaturen of directe werkstukklemming.
2. Montage-interface met trekbout: voorgeboorde en getapte gaten aan de onderkant zorgen ervoor dat de treknoppen op het 52 nulpuntsspanpatroon passen.
3. Hulpwerkstuknulpunt: zijranden en paspengaten bieden secundaire locatiereferentie voor herhaalde belasting.
Veelvoorkomende storingscascade veroorzaakt door een bevestigingsplaat die buiten de tolerantie valt:
1. Verlies van vlakheid van het bovenoppervlak / kromtrekken → nulpuntafwijking onder vastklemmen
2. Positieafwijking van het montagegat van de trekbout → de treknoppen gaan niet langer soepel in de spantangen van de spantang
3. Slijtage / deuk aan de onderkant → plaat zit ongelijkmatig op de boorkop
4. Gevolg: afwijkende positionering, onstabiele klemkracht, fluctuaties in de afmetingen van batchonderdelen, verborgen veiligheidsrisico's bij hoge snijsnelheden.
JWGRIP standaard 52 bevestigingsplaten behouden verwisselbare montagepatronen met reguliere nulpuntsystemen uit de 52-serie. Ze zijn geschikt voor zowel nieuwbouwwerkstationprojecten als vervanging ter plaatse van datum-afdrijvende oude platen op lopende productielijnen. OEM-aanpassing op maat is beschikbaar voor niet-standaard omtrekafmetingen, speciale rastergatindeling, hogere belastingswaarde en corrosiebestendige werkomstandigheden. Proefbestellingen van kleine batches en matchingbestellingen van grote volumes van wereldwijde klanten worden beide ondersteund.
Structuur en prestaties
JWGRIP 52 snelwisselbevestigingsplaat voor CNC-werkopspanning bestaat uit vijf functionele delen, die elk bijdragen aan de positioneringsnauwkeurigheid en het draagvermogen tijdens herhaalde wisselcycli:
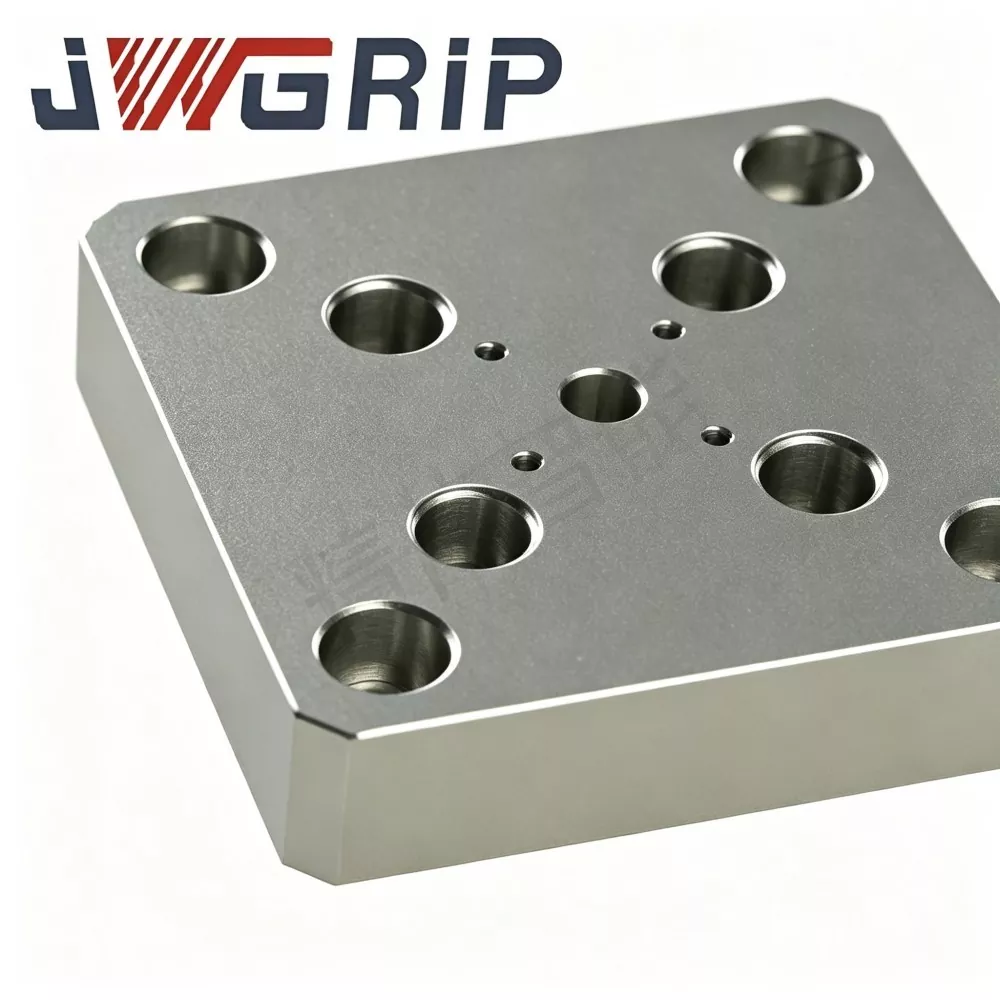
1. Bovenste referentievlak (werkstukmontagevlak)
Ultra-precies geslepen vlak vlak, geboord met een gestandaardiseerd raster van draadgaten (en/of paspengaten) voor het direct monteren van bankschroeven, zachte kaken, op maat gemaakte armaturen of werkstukken. Vlakheid en parallelliteit ten opzichte van het bodemreferentiepunt zijn de beslissende indicatoren voor de algehele bewerkingsnauwkeurigheid.
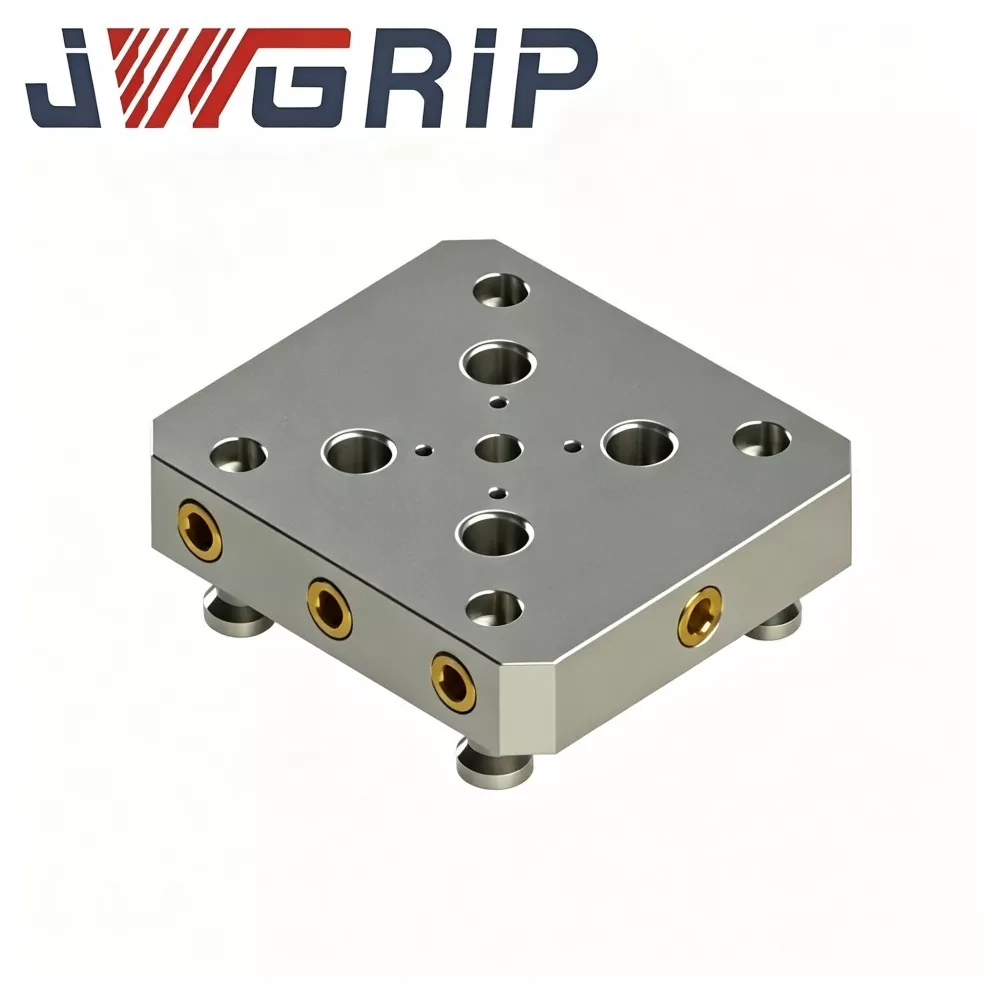
2. Onderste plaatsingsoppervlak (spanvlak van de klauwplaat)
Nauwkeurig bewerkt vlak oppervlak dat direct op het referentievlak van de nulpuntshouder uit de 52-serie zit. De vlakheid en zuiverheid ervan bepalen rechtstreeks of de plaat na elke verwisseling binnen de vereiste tolerantie herhaalt.
3. Montagegaten met trekbout (tapgaten op de bodem van de plaat)
Voorgeboord en getapt om te passen bij het treknoppenpatroon met 52 nulpuntshouders, gebruikt met bijpassende treknoppen. De tolerantie voor de gatpositie volgt strikt de steek van het 52-systeem; De trekbouten worden vanaf de onderkant ingeschroefd en met het aangegeven aanhaalmoment vergrendeld.
4. Zijreferentieranden/omtrekreferentievlakken
Nauwkeurig gefreesde zijranden bieden een uitlijningsreferentie voor de uitlijning bij het laden van de plaat op een pallet of voor het zoeken naar randen tijdens het opzetten; sommige versies zijn voorzien van geharde paspengaten voor secundaire locatie.
5. Stijfheidsstructuur (materiaalafhankelijk)
Versies van gegoten aluminium hebben een geribbelde webstructuur om het gewicht te verminderen zonder de stijfheid te verliezen; stalen versies gebruiken een solide of pocketontwerp voor zwaar zagen. Beide ontwerpen ondergaan spanningsverminderende veroudering om langdurige vlakheidsdrift te weerstaan.
Veel goedkope marktalternatieven zijn eenvoudigweg ruwgefreesde platen zonder spanningsverlichting. Interne restspanning verdwijnt langzaam na installatie, wat weken van vlakheidsafwijking en herhaalde herkalibratie veroorzaakt. JWGRIP-gietplaten ondergaan een spanningsveroudering voordat ze worden afgewerkt, zodat de vlakheid stabiel blijft na duizenden wisselcycli. Wanneer de omtrekgrootte, rasterindeling of draagvermogen afwijken van de standaardspecificaties, kan de OEM-service de afmetingen, materiaalkwaliteit en oppervlaktebehandeling opnieuw aanpassen.
Kwaliteitscontroleworkflow
Elke productiebatch doorloopt opeenvolgende inspectiestappen voordat goederen de fabriek verlaten. Niet-conforme platen worden afgewezen en komen nooit in de voorraad eindproducten terecht.
1. Spectrale/samenstellingsanalyse van grondstoffen om de naleving van aluminiumlegeringen of staalkwaliteit te verifiëren.
2. Gieten of smeden van onbewerkte vormen, plus niet-destructieve inspectie op interne defecten.
3. Samengestelde stressverlichtende verouderingswarmtebehandeling om restspanning vrij te geven.
4. Ruw frezen aan beide zijden om overtollige voorraad te verwijderen.
5. Semi-nabewerkt frezen van roostergaten, tapgaten met trekbout en zijreferentieranden.
6. Voltooi het oppervlakteslijpen van het bovenste referentievlak en het onderste positioneringsvlak.
7. Precisie-inspectie: vlakheid, parallelliteit, tolerantie van de gatpositie, controle van de draaddikte.
8. Bemonstering van gesimuleerde cyclische swap-and-clamp-verificatie onder nominale belasting.
Tabel voor het oplossen van fouten
|
Fout fenomeen |
Waarschijnlijke oorzaak |
Aanbevolen oplossing |
|
De herhaalde positionering van de plaat wijkt af na het verwisselen |
Bodemlocatieoppervlak kromgetrokken/gedeukt; positie van het treknokgat verschoven; slijtage van de spantang |
Inspecteer de vlakheid van de plaat en het referentieoppervlak; ruitpatroon met trekknopen; onderhoud of vervang de spantang van de spantang |
|
Trekbouten kunnen niet soepel in de spantangen van de spantang komen |
Afwijking van de positie van het tapgat; gebogen of extra grote trekknopen; chips in gaten |
Controleer de tolerantie van de gatpositie; inspecteer de trekbouten; maak alle gaten schoon voordat u gaat zitten |
|
Plaat schommelt/zit ongelijkmatig op de boorkop |
Spaanders zitten vast tussen de bodem en de boorkop; kromgetrokken bodemvlak; ontbrekende datumreiniging |
Volledig schoon spanreferentievlak en plaatbodem; Slijp de plaat opnieuw of vervang deze als de vlakheid mislukt |
|
Duidelijke snijtrilling of geratel |
Plaat niet volledig geplaatst; ongelijkmatig koppel van de trekbout; plaat overbelast vanwege zijn materiaalkwaliteit |
Plaats alle trekbouten opnieuw en draai ze gelijkmatig aan; bevestig de belasting versus snijparameters |
Installatiespecificatie
1. Reinig het referentievlak van de nulpuntspanplaat uit de 52-serie en het plaatsingsoppervlak van de bodem van de plaat grondig; verwijder alle spanen, koelmiddelresten en bramen voordat u de machine plaatst.
2. Schroef de bijpassende trekbouten in de onderste gaten van de plaat met het officieel aanbevolen aanhaalmoment; Een te hoog koppel vervormt het getapte gat en het referentiepunt van de plaat, een te laag koppel veroorzaakt loskomen onder snijtrilling.
3. Laat de plaat recht op de boorhouder zakken; Zorg ervoor dat alle treknoppen zonder forceren in de spantangen komen. Activeer de klemming en controleer vervolgens of de plaat volledig vlak ligt en niet schommelt.
4. Plaats nooit vulplaatjes, papier of lijm tussen de bodem van de plaat en het referentievlak van de spankop; elke sandwichlaag vernietigt de herhaalnauwkeurigheid.
5. Controleer tijdens massaproductie regelmatig de vlakheid van het bovenoppervlak en de referentieranden; vervang of slijp de plaat zodra de vlakheid buiten de tolerantie valt of de referentieoppervlakken deuken/slijtage vertonen.
6. Volg voor op maat gemaakte OEM-platen strikt de tekeningvereisten met betrekking tot de afmetingen van de omtrek, de lay-out van de rastergaten, de posities van de trekboutgaten en de vlakheid van het referentiepunt.
Verpakking en verzending
JWGRIP 52 snelwisselbevestigingsplaten - standaard gevulde SKU's ondersteunen een snelle wereldwijde verzending van bestellingen.
Elke plaat krijgt vóór het verpakken een onafhankelijke antiroest-/anticorrosiebescherming en een oppervlaktebeschermende film op de grondvlakken.
Bestellingen voor kleine partijen: antiroestzak plus stevige doos, met rand-hoekbescherming.
Bulkexportorders: begassingvrije, schokbestendige massiefhouten krat met scheidingsvulling, waardoor krassen op het referentieoppervlak en vervorming tijdens langeafstandslogistiek over zee en land worden voorkomen.
Op maat gemaakte OEM-bestellingen volgen een wederzijds bevestigde doorlooptijd.
Het gegevensblad voor batchinspectie en het testrapport voor vlakheid/afmetingen zijn bij elk verzendpakket inbegrepen.
Ondersteuningsdiensten na verkoop
1. Garantievoorwaarden: Bij correcte installatie, bijpassende trekknopselectie en nominale werkomstandigheden geniet het hoofdgedeelte van de niet-slijtbare plaat 1 jaar garantie. Schade veroorzaakt door snijden door overbelasting, onjuist klemkoppel, door spaanders veroorzaakte slijtage van referentieoppervlakken, door de mens veroorzaakte schokken en chemische corrosie die buiten de specificaties valt, valt niet onder de garantie.
2. Online technische begeleiding op afstand voor installatie en foutanalyse. Wereldwijde klanten kunnen technische vragen per e-mail sturen; ingenieurs antwoorden binnen 24 werkuren.
3. Voor elke inkooporder worden volledige maattekeningen en materiaalprestatiedocumentatie verstrekt.
4. Technisch advies op technisch niveau voor OEM-eisen: aanpassing van de omtrekgrootte, wijziging van de lay-out van de rastergaten, upgrade van materiaalkwaliteit, speciale opties voor anodiseren/oppervlaktebehandeling.
5. Stabiele batchlevering van reserveonderdelen voor zowel standaard als op maat gemaakte bevestigingsplaten voor nabestellingen.
Inkoop en technische evaluatie
Kernwaarde: samengestelde spanningsarme veroudering gieten/smeden, uiterst nauwkeurig dubbelzijdig slijpen, strikte meerfasige interne kwaliteitscontrole, gatenpatroon uitwisselbaar met reguliere nulpuntsystemen uit de 52-serie, flexibele aanpassing van OEM-afmetingen / materiaal / oppervlaktebehandeling.
52 Quick Change Fixture Plate voor CNC-werkopspanning lost typische knelpunten bij het bovenste gereedschap van nulpuntopspanningssystemen op: vlakheidsdrift van het bovenoppervlak, positieverschuiving van het trekgat, kromtrekken van het onderste referentiepunt en korte levensduur van ruwgefreesde onbehandelde platen.
Evaluatieherinneringen:
1. Controleer of de specificaties van het nulpuntsysteem overeenkomen en controleer de compatibiliteit van het gatenpatroon met trekbouten voordat u een inkooporder plaatst.
2. Verduidelijk de vereiste omtrekgrootte, de lay-out van de rastergaten, de werkelijke maximale snijbelasting en de omgevingsomstandigheden in de werkplaats (normaal / hoog corrosief), en kies dienovereenkomstig de lichte versie van gegoten aluminium of de stijve versie van staal.
3. Standaardartikelen op voorraad hebben een korte levertijd; selecteer OEM-custom-engineering voor speciale vereisten op het gebied van contouren, gatenindeling of oppervlaktebehandeling.
Fabriek rechtstreeks van JWGRIP. Geprefereerde bovenste gereedschapsplaat voor matrijzen, auto-onderdelen en algemene precisiebewerking 3-assige / 5-assige 52-serie nulpuntopspansets.
Veelgestelde vragen
Vraag 1: Kunnen standaard 52 bevestigingsplaten rechtstreeks overeenkomen met nulpuntsklauwplaten uit de 52-serie van andere merken?
Standaardversies zijn alleen uitwisselbaar met nulpuntsystemen uit de 52-serie met een volledig afgestemd gatenpatroon en referentie-interface. Als het patroon afwijkt, moet een OEM-aangepaste plaat worden gebruikt.
Vraag 2: Welke signalen geven aan dat een opspanplaat vervangen of opnieuw geslepen moet worden?
Vervang of slijp opnieuw zodra de vlakheid van het bovenoppervlak buiten de tolerantie valt, het onderste referentiepunt deuken/kromming vertoont, of de herhaalde positionering niet kan worden hersteld na een grondige reiniging van de spantang en de plaat.
Vraag 3: Kunnen er vulplaatjes of papier onder de plaat worden geplaatst om de hoogte aan te passen?
Nee. Elke sandwichlaag tussen de bodem van de plaat en het referentievlak van de spankop vernietigt de herhaalnauwkeurigheid. Hoogteverstelling moet worden gedaan door het nauwkeurig slijpen van het plaatreferentiepunt zelf.
Vraag 4: Plaat van gegoten aluminium of stalen plaat – welke moet u kiezen?
Gegoten aluminium is lichter, sneller te verwisselen en geschikt voor licht tot middelzwaar zagen; stalen (of gietijzeren) versies bieden een hogere stijfheid en vlakheidsbehoud voor zwaar vorm- en stanssnijden. Kies op basis van uw snijbelasting en dynamische vereisten van de machine.
Gerelateerde categorie
Stuur onderzoek
Contact informatie
-
Adres
Nr. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, China
-
Tel
-
E-mail
Welkom bij het sturen van onderzoek naar JWGRIP. Ons professionele technische en verkoopteam zorgt voor een gratis armatuurselectie, een oplossingsontwerp op maat en een nauwkeurige offerte.

Nieuwsaanbevelingen